bandera

Blog

HOGAR

Blog

  • Cuando el espacio para doblar se reduce, las perforadoras de marcos encuentran la solución.
    Sep 23, 2026
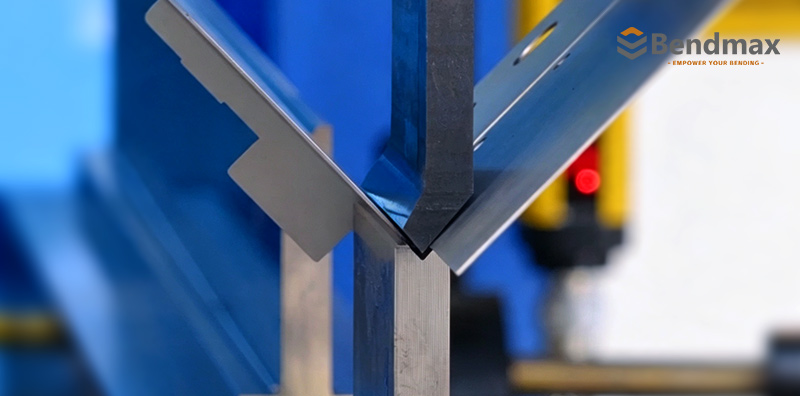
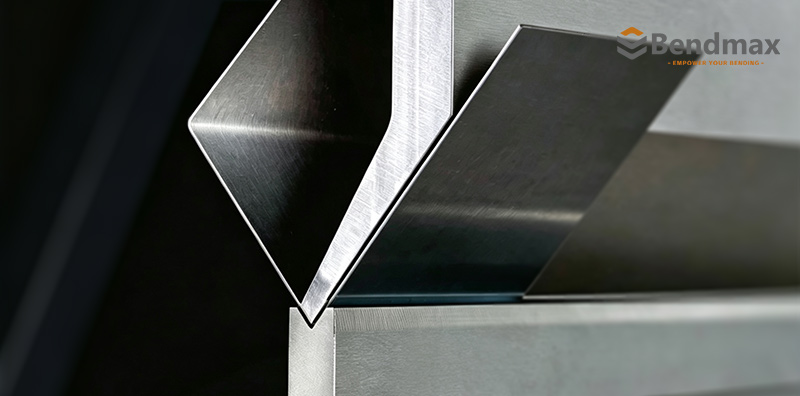
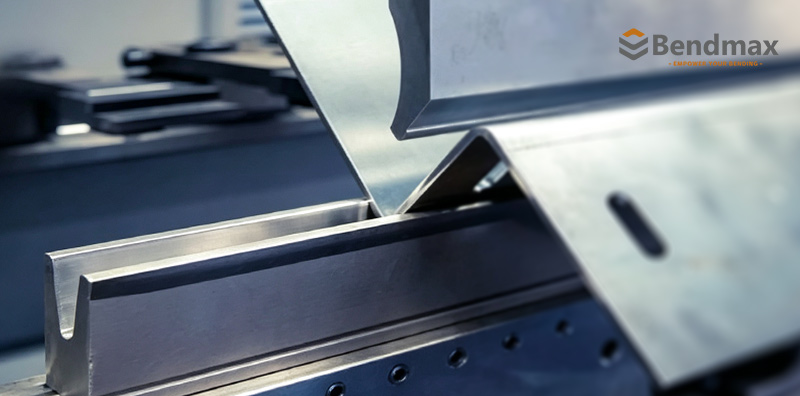
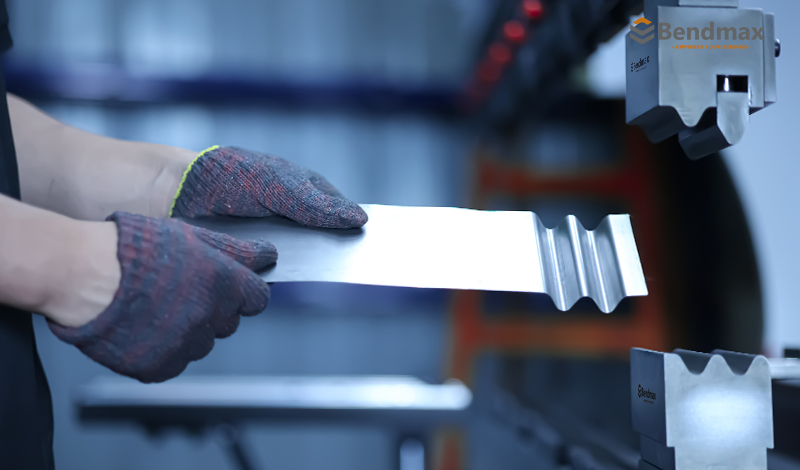
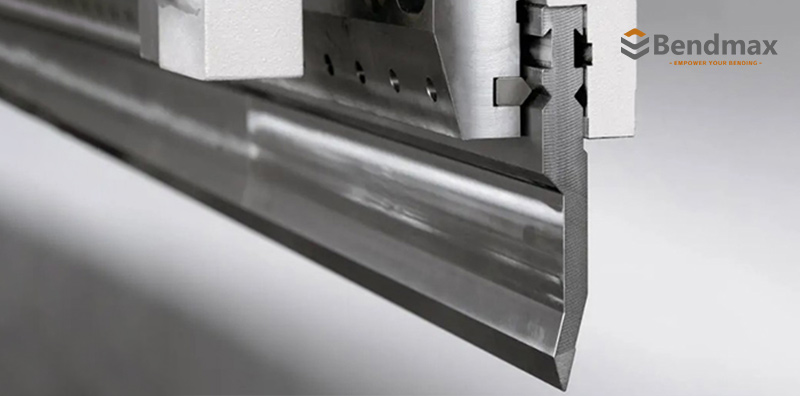
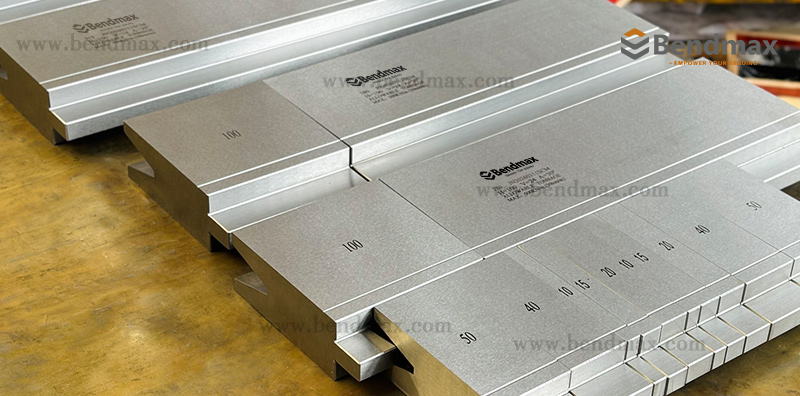
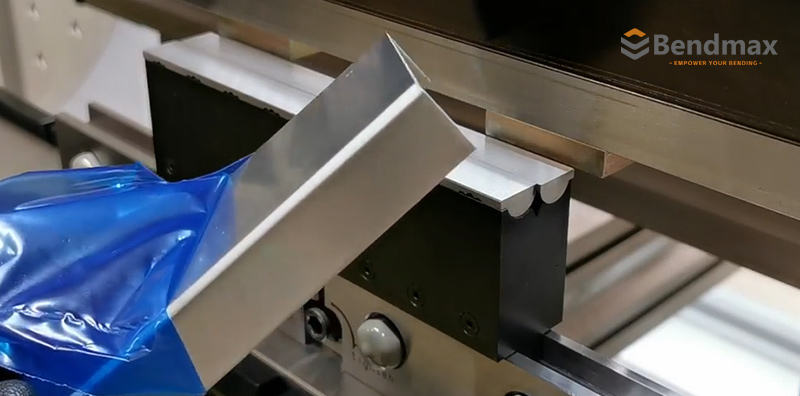
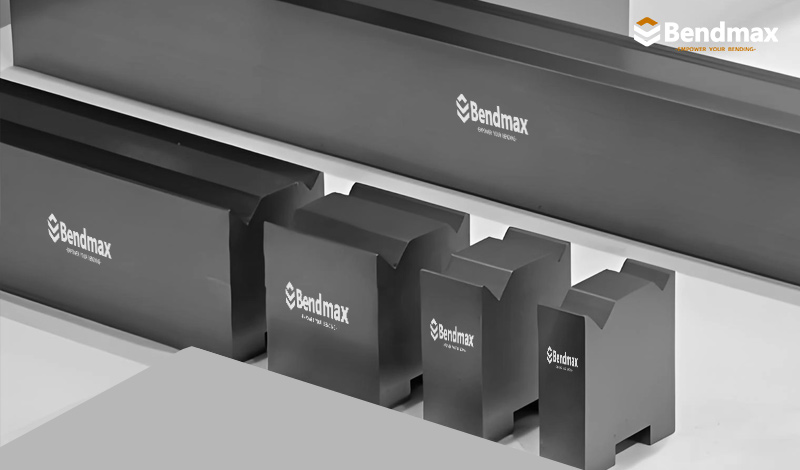
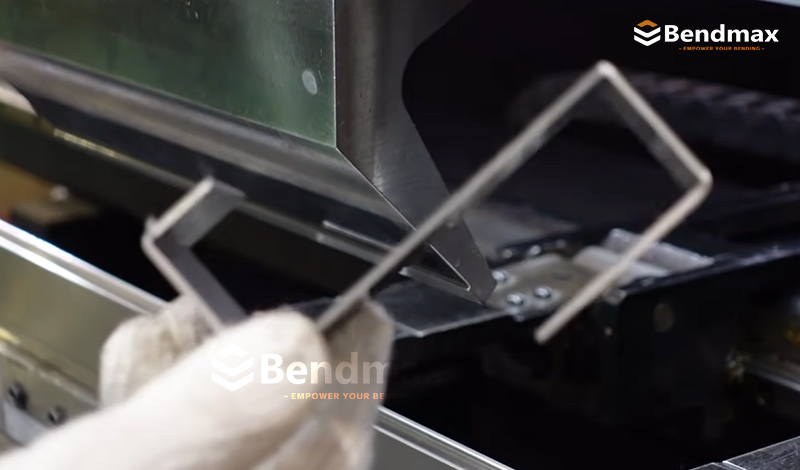
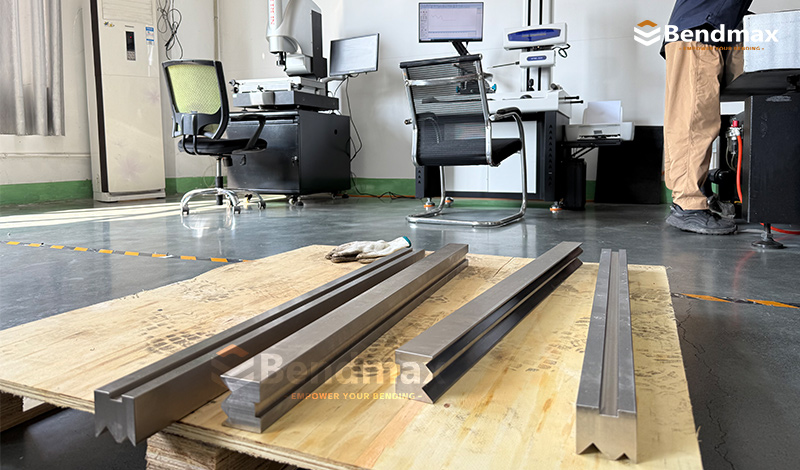
      Punzón para marcos: Un punzón estándar estrecho para zonas de curvatura pronunciada. Cuando el espacio para doblar se reduce, las perforadoras de marcos encuentran la solución.Cómo la geometría de los perforadores de hojas mejora el acceso alrededor de esquinas, marcos de puertas y perfiles de ventanas. En los artículos anteriores de la serie de herramientas comunes para prensas plegadoras de Bendmax, presentamos el punzón estándar para el plegado cotidiano y el punzón de cuello de cisne para aplicaciones que requieren mayor espacio libre.En esta ocasión, analizamos otro tipo práctico de punzón estándar para prensa plegadora: el Perforadora de faja.Un perforador de fajas tiene un cuerpo estrecho y punta angulada orientada hacia adentroEsta geometría compacta permite que el punzón alcance zonas de doblado donde un punzón convencional más ancho podría interferir con la pieza de trabajo. ¿Qué es una perforadora de fajas? Un perforador de fajas es un tipo de punzón plegador estrecho Se utiliza para doblar chapa metálica en zonas estrechas o restringidas.Su cuerpo estrecho y su punta angulada lo hacen adecuado para aplicaciones como:• Jambas y marcos de puertas• Marcos de ventanas y perfiles de hojas• Secciones estrechas de chapa metálica• Doblado de esquinas• Bridas de retorno pequeñas• Trabajos de metal arquitectónicos• Adaptación a perfiles restringidosAunque tiene una forma distintiva, un punzón para marcos no es necesariamente una herramienta de conformado especial. Generalmente se considera una Versión especializada de un punzón estándar, diseñado principalmente para mejorar el acceso en zonas de curvas estrechas.    ¿Cómo funciona una perforadora de marcos? Durante el doblado, el cuerpo estrecho del punzón reduce la interferencia entre la herramienta y la pieza de trabajo. Su punta angulada ayuda al punzón a alcanzar la línea de doblado deseada y a trabajar alrededor de esquinas o bridas cercanas.El proceso básico es:La chapa metálica se coloca en la matriz inferior.La punta angulada del punzón entra en contacto con el material.La lámina se forma alrededor del punzón y la matriz.El perfil estrecho de la perforación facilita el acceso en zonas restringidas.La curvatura necesaria se realiza con menor interferencia de la herramienta.El resultado final del doblado sigue dependiendo del ángulo del punzón, el radio de la punta, la abertura de la matriz, el espesor del material y la profundidad de doblado. Perforadora de marcos vs. perforadora estándar  CaracterísticaPunzón estándarPerforadora de fajaPropósito principalDoblado de uso generalDoblarse en áreas estrechas o restringidasDiseño de carroceríaCarrocería convencional más anchaCuerpo estrecho con punta anguladaVentaja principalVersatilidad y fuerzaMejor acceso en las curvasAplicaciones típicasPiezas de chapa metálica en generalMarcos de puertas, marcos de ventanas y perfiles estrechosSelección de herramientasAdecuado para curvas comunesAdecuado cuando el acceso mediante perforación es limitado. Un punzón estándar es la opción habitual para el doblado general. Un punzón para marcos resulta útil cuando la geometría de la pieza requiere un perfil de herramienta más estrecho. Golpe de faja vs. Golpe de cuello de cisne Las perforadoras de marcos y las perforadoras de cuello de cisne resuelven problemas diferentes.• Perforación estándar: Se utiliza para doblar materiales de uso general.• Perforadora de faja: Facilita el acceso en espacios estrechos y en las esquinas.• Perforadora de cuello de cisne: Proporciona espacio adicional para cajas profundas, perfiles en U y bridas de retorno.En términos sencillos:Un punzón para marcos está diseñado para accesos estrechos, mientras que un punzón para cuellos de cisne está diseñado para mayor amplitud.La elección correcta depende de la forma y la posición de la pieza de trabajo, y no solo del nombre del punzón. Principales ventajas de una perforadora de marcos Una perforadora de marcos adecuada puede proporcionar:Mejor acceso a zonas de curvas estrechasMenor interferencia en las curvas.Mayor flexibilidad en la producción de marcos de puertas y ventanas.Doblado más sencillo de perfiles estrechos.Resultados consistentes en producción repetidaCompatibilidad con diferentes tipos de materiales, incluyendo acero al carbono, acero inoxidable y aluminio.Sin embargo, el rendimiento real depende del material de la herramienta, el tratamiento térmico, las dimensiones, la capacidad de la máquina y los requisitos de la aplicación.Cómo elegir la perforadora de marcos adecuada Antes de seleccionar una perforadora de marcos, verifique la siguiente información:Dibujo o muestra de la pieza de trabajoTipo y espesor del materialÁngulo de flexión requeridoRadio de curvatura interiorAncho de la brida y profundidad del perfilEspacio libre disponible alrededor de la curvaMatriz inferior a juegoSistema de herramientas para prensas plegadorasTonelaje de la máquina y longitud de plegadoEl punzón más estrecho no siempre es la mejor opción. La herramienta debe proporcionar la resistencia y estabilidad suficientes para soportar la carga de flexión requerida.Perforadoras de marcos de Bendmax Bendmax fabrica punzones y matrices para prensas plegadoras, tanto para aplicaciones de plegado estándar como especializadas.Nuestras soluciones de punzonado de marcos están diseñadas para el doblado de perfiles estrechos, el acceso a esquinas y aplicaciones como la producción de marcos de puertas y ventanas. Según los requisitos de la máquina y la pieza, las herramientas se pueden suministrar en diferentes dimensiones, materiales y con sistemas de plegado compatibles.Para obtener una recomendación adecuada, los clientes pueden proporcionar:Dibujos de piezasMaterial y espesorÁngulo de flexiónRadio interior requeridoModelo de máquinaSistema de herramientasLongitud de punzón requeridaPosteriormente, Bendmax puede evaluar el perfil de trabajo y recomendar las herramientas adecuadas para la aplicación. Un punzón para marcos de ventanas es un tipo práctico de punzón estándar estrecho. Su cuerpo angosto y su punta angulada facilitan el acceso a zonas de curvatura restringidas, especialmente alrededor de esquinas, marcos de puertas, marcos de ventanas y perfiles estrechos de chapa metálica.No está diseñado principalmente para el desmonte de cajas profundas como un punzón de cuello de cisne. Su propósito principal es alcanzar áreas de curvatura estrechas donde un punzón estándar convencional puede interferir.Los punzones estándar ofrecen versatilidad general. Los punzones de cuello de cisne crean mayor espacio libre. Los punzones para marcos mejoran el acceso en zonas de curvatura estrechas.   Preguntas frecuentes1. ¿Qué materiales se pueden doblar con una perforadora de marcos?Las punzonadoras para marcos se pueden utilizar para chapas metálicas comunes como acero al carbono, acero inoxidable y aluminio. El espesor del material y la carga de flexión adecuados dependen de la punzonadora, la abertura de la matriz y la capacidad de la máquina. 2. ¿Qué sistemas de herramientas para prensas plegadoras son compatibles con las punzonadoras de marcos?Los punzones para marcos se pueden fabricar para diferentes sistemas de herramientas de plegadoras, incluidos los sistemas de tipo Amada, WILA, Trumpf, LVD y Bystronic, dependiendo de la interfaz requerida y la configuración de la máquina. 3. ¿Se puede utilizar una perforadora de marcos para bridas cortas y perfiles estrechos? Sí. Su cuerpo delgado y su perfil de trabajo angular permiten un mejor acceso al doblar bridas cortas, secciones estrechas y perfiles cerca de las esquinas, donde un punzón convencional podría tener un acceso limitado. 4. ¿Qué especificaciones de la perforadora de marcos debo verificar antes de realizar el pedido? Las especificaciones importantes incluyen el ángulo del punzón, el radio de la punta, la altura y longitud de la herramienta, el sistema de herramientas, el material, la holgura requerida y la carga máxima. También deben considerarse las dimensiones de la pieza y la secuencia de doblado. 5. ¿Puede Bendmax fabricar perforadoras para marcos de ventanas en tamaños personalizados? Sí. Bendmax puede fabricar punzones para marcos de ventanas según planos, muestras o dimensiones específicas. Se pueden evaluar ángulos, alturas, radios, longitudes e interfaces de herramientas personalizadas según la aplicación. 6. ¿Cómo puedo seleccionar la perforadora de marcos correcta para mi aplicación? Indique el material, el espesor, el ángulo de curvatura, el radio interior, las dimensiones de la brida, el modelo de máquina y el sistema de herramientas. Un plano o una fotografía de la pieza son especialmente útiles para comprobar la holgura y seleccionar la combinación adecuada de punzón y matriz. 7. ¿Se puede utilizar un punzón para marcos con mi matriz de plegadora actual? En muchos casos, sí, siempre que el punzón y la matriz sean compatibles en cuanto a sistema de herramientas, ángulo de trabajo, radio y requisitos de conformado. También se debe verificar la abertura de la matriz existente en función del espesor del material y el radio de curvatura requerido. Bendmax puede ayudarle a verificar la combinación de herramientas antes de realizar el pedido.Continúa tu viaje de flexiónDetalles del productoObtenga más información sobre esta herramienta, sus especificaciones y su compatibilidad.      → Explora el producto: Perforadora de marcos          Soluciones relacionadasConsulte las aplicaciones relacionadas, los métodos de doblado y los análisis sobre herramientas.  → Explorar soluciones y debates ¿Necesita un precio?Cuéntenos sus necesidades y obtenga una recomendación de herramientas y un presupuesto.  → Solicita un presupuesto: Habla con nuestros ingenieros de herramientas   Continuación de la serie de herramientas de BendmaxPróximo:Cuando el acceso estrecho no es el problema, los golpes agudos llevan el ángulo aún más lejos.Cómo la geometría del punzón de ángulo agudo crea dobleces pronunciados, soporta el sobredoblado y prepara las piezas para el dobladillo. En el próximo artículo, pasaremos de Acceso de la herramienta al ángulo de doblado.Un punzón para marcos ayuda a la herramienta a alcanzar áreas restringidas alrededor de esquinas, marcos y perfiles estrechos. Pero a veces el desafío no es si el punzón puede alcanzar la posición de doblado, sino hasta qué punto debe formarse la hoja.Cuando el ángulo incluido requerido se vuelve significativamente más pequeño que lo que puede producir eficientemente una configuración de doblado convencional de 85° o 90°, se produce un Punzón de ángulo agudo ofrece una solución diferente.Exploraremos por qué los punzones agudos se diseñan comúnmente con ángulos como 30°, 45° y 60°, cómo el ángulo del punzón y la penetración afectan la curvatura final y por qué también se utiliza ampliamente el utillaje agudo para Pre-doblado antes del dobladillo.  Cuando el problema sea la holgura, cambie la geometría del punzón. Cuando el problema sea el ángulo de plegado, cambie el ángulo de trabajo. 
  • Cuando las perforadoras estándar se quedan sin espacio, las perforadoras de cuello de cisne hacen sitio.
    Sep 12, 2026
    Cuando las perforaciones estándar se quedan sin espacio,Los punzones de cuello de cisne hacen espacioPunzones de cuello de cisne para prensas plegadoras, destinados a cajas profundas, perfiles en U y bridas de retorno.En el primer artículo de la serie de herramientas comunes para prensas plegadoras de Bendmax, presentamos la Punzón estándar para plegadora como la base versátil del doblado cotidiano.Un punzón estándar es robusto, práctico y adecuado para muchas operaciones de doblado convencionales. Sin embargo, algunas piezas de trabajo plantean un desafío diferente: El problema no es la fuerza de flexión, sino la holgura insuficiente..Las cajas profundas, los perfiles en U, las bridas de retorno y las carcasas con múltiples curvaturas pueden interferir con una punzonadora recta convencional antes de que finalice el proceso de conformado. Cuando esto ocurre, aumentar el tonelaje de la máquina no solucionará el problema.La solución suele ser una geometría de herramienta diferente.Cuando las perforadoras estándar se quedan sin espacio, las perforadoras de cuello de cisne hacen sitio.1. ¿Qué es una punzonadora de plegadora de cuello de cisne?A Perforadora de cuello de cisne Es una herramienta superior especializada para una prensa plegadora. Su perfil empotrado, curvado o desplazado crea espacio adicional detrás de la punta del punzón.Esta zona abierta permite que las bridas previamente formadas y las secciones profundas de la pieza de trabajo se muevan alrededor del cuerpo del punzón sin chocar con la herramienta.En comparación con un punzón estándar convencional, un punzón de cuello de cisne es especialmente útil para:Curvado de cajas profundoFormación de canal en UDoblado de brida de retornoProducción de armarios eléctricosFabricación de carcasas y cerramientosCanales profundos y sartenesOperaciones de doblado en varias etapasPiezas con espacio interno restringidoEl nombre proviene del perfil característico de la herramienta, con forma de cuello. Su geometría está diseñada para proporcionar espacio donde un punzón recto normalmente interferiría con la pieza de trabajo. Bednmax - Sistema de prensa plegadora Amada con cuello de cisne/punzón de cisne Bednmax - Sistema de prensa plegadora Amada con cuello de cisne/punzón de cisne Bednmax - Sistema de prensa plegadora WILA/Trumpf con cuello de cisne/punzón de cisne Bednmax - Sistema Bystronic de prensa plegadora de cuello de cisne/punzón de cisne2. ¿Por qué a veces las punzonadoras estándar se quedan sin espacio libre?Un punzón estándar tiene un cuerpo relativamente sólido y robusto. Este diseño proporciona una buena resistencia estructural y lo hace adecuado para doblado de uso general.Sin embargo, durante el doblado complejo, la pieza de trabajo no permanece plana.Tras la primera flexión, la brida se eleva. Después de varias flexiones, la pieza de trabajo puede empezar a rodear la herramienta superior. Cuando la siguiente brida se mueve hacia arriba, puede chocar con el cuerpo sólido del punzón estándar.Los problemas de interferencia típicos incluyen:Una pared lateral profunda golpea el cuerpo del golpeUna brida de retorno choca con el punzónUna brida previamente doblada que entra en contacto con el portaherramientas.Una caja estrecha que se vuelve demasiado estrecha para un golpe recto.Una curva final se vuelve imposible porque la pieza rodea la herramienta.Esto es un problema de desnivel, no necesariamente un problema de resistencia.La resistencia resuelve los problemas de carga. La geometría resuelve los problemas de espacio libre.Un punzón estándar más resistente puede soportar una mayor fuerza de flexión, pero no puede crear espacio adicional alrededor de una brida profunda o previamente formada.N.º 11.660Bednmax - Sistema de prensa plegadora Amada con cuello de cisne/punzón de cisneN.° 19.226Bednmax - Sistema Wila de prensa plegadora de cuello de cisne/punzón de cisneN.º 15.380Bednmax - Sistema de prensa plegadora Trumpf con cuello de cisne/punzón de cisneN.º 16. 500Bednmax - Sistema de prensa plegadora Amada con cuello de cisne/punzón de cisne 3. Cómo la geometría de cuello de cisne crea mayor velocidadLa característica principal de un punzón de cuello de cisne es su cuello o garganta ahuecada.En lugar de utilizar un perfil sólido detrás de la punta del punzón, la herramienta elimina material de la zona de interferencia. Esto crea una zona de holgura por donde puede pasar la brida de la pieza durante la carrera de doblado.El principio de funcionamiento es sencillo:• La punta del punzón entra en contacto con la chapa metálica.• El material comienza a formarse alrededor de la matriz en forma de V.• Las bridas previamente dobladas se mueven hacia arriba.• El perfil de perforación empotrado proporciona espacio para esas bridas.• El doblado se puede completar sin que la pieza de trabajo golpee el cuerpo del punzón. Esta geometría resulta especialmente valiosa al formar cajas profundas o pliegues de retorno, donde la pieza de trabajo se acerca cada vez más a la herramienta superior durante las operaciones sucesivas. 4. Aplicaciones típicas de los punzones de cuello de cisneDoblado de cajas profundoLas cajas profundas son una de las aplicaciones más comunes de las punzonadoras de cuello de cisne.Cuando los primeros lados de una caja ya se han doblado, las alas restantes pueden elevarse junto al punzón. Un punzón recto puede chocar con estas paredes antes de que se complete el último doblez.El perfil empotrado de un perforador tipo cuello de cisne permite que las paredes de la caja existente se desplacen hacia el área libre.Los productos típicos incluyen:• Cajas eléctricas • Armarios de control • Carcasas metálicas • Cubiertas de máquinas• Cajas de acero inoxidable • Bandejas de chapa metálica • Estructuras para equipos industrialesFormación de perfiles en ULos perfiles en U suelen requerir bridas laterales altas y espacios internos estrechos. Un punzón estándar puede no proporcionar suficiente espacio para que las paredes laterales se eleven.Un punzón de cuello de cisne ofrece espacio adicional para formar perfiles de canal profundos, al tiempo que reduce el riesgo de interferencias.Doblado de brida de retornoLas bridas de retorno se pliegan hacia el cuerpo principal de la pieza. Esto crea una zona de doblado restringida a la que puede resultar difícil acceder con un punzón recto.La garganta rebajada de un punzón de cuello de cisne permite que la brida de retorno pase por detrás de la punta de trabajo durante el conformado.Componentes de curvatura múltipleAlgunos componentes requieren varios dobleces en diferentes direcciones. A medida que la pieza se vuelve más compleja, las bridas formadas previamente pueden interferir con la siguiente operación de doblado.Las herramientas de cuello de cisne proporcionan mayor libertad a la pieza de trabajo y pueden facilitar la realización de secuencias de doblado difíciles. 5. Punzón de cuello de cisne frente a punzón estándar CaracterísticaPunzón estándarPerforadora de cuello de cisnePropósito principalDoblado de uso generalAutorización para perfiles complejosDiseño de carroceríaSólido y robustoEmpotrado o desplazadoFlexión generalExcelenteBienCurvado de cajas profundoLimitado por autorizaciónMuy adecuadoFormación de canal en UDepende de la aplicaciónMuy adecuadoBridas de retornoLimitado en espacios restringidosMejor accesoResistencia estructuralGeneralmente más altoDepende de la profundidad de la garganta y del diseño.La mejor ventajaFuerza y ​​versatilidadEspacio libre adicional para piezas de trabajo Estas dos herramientas no son sustitutos directos entre sí.Normalmente, se debe seleccionar un punzón estándar cuando la pieza de trabajo tiene una geometría convencional y suficiente espacio libre. Un punzón de cuello de cisne resulta útil cuando la pieza de trabajo interfiere físicamente con la herramienta estándar.6. La principal ventaja: Mayor espacio libre La mayor ventaja de un punzón de cuello de cisne no es un mayor tonelaje ni un ángulo de curvatura más pronunciado.Su principal ventaja es autorización adicional.Esto puede ayudar a los fabricantes:Curvas más profundasReducir la interferencia entre el punzón y la pieza de trabajoFormar bridas de retorno más fácilmenteMejorar el acceso a perfiles estrechosReduzca la necesidad de realizar cortes de alivio especiales en la pieza de trabajo.Simplificar secuencias de flexión complejasMejorar la flexibilidad de producciónPara muchas aplicaciones de perfil profundo, la geometría correcta del punzón puede ser más importante que simplemente elegir una herramienta más resistente. Punzón de cuello de cisne para prensa plegadora7. La disyuntiva estructural La holgura que se crea con un punzón de cuello de cisne proviene de la eliminación de material del cuerpo del punzón. Esto significa que una garganta más profunda puede reducir el área de sección transversal que soporta la punta de trabajo. A medida que la garganta se hace más profunda, el punzón puede volverse más difícil de perforar.más sensible a:• Carga de flexión• Desviación de la herramienta• Carga desigual• Presión concentrada• Longitud de punzón incorrecta• Fuerza de conformado excesiva• Selección incorrecta de troqueles      Por este motivo, no se debe elegir un punzón de cuello de cisne únicamente por su apariencia o profundidad de garganta.La autorización requerida debe equilibrarse con:• Espesor del material• Tipo de material• Radio interior requerido• Profundidad de la caja o brida• Longitud de flexión• Ángulo de perforación• Apertura del troquel en V• Tonelaje de máquina• Capacidad de carga de las herramientas• Método de doblado real Una perforadora de cuello de cisne está diseñada para crear espacio, pero aún necesita la resistencia estructural suficiente para la aplicación. 8. Por qué importa la profundidad de la garganta La profundidad de la garganta determina cuánto espacio hay disponible detrás de la punta del punzón.Una garganta poco profunda puede ser adecuada para:• Bridas de retorno cortas•Profundidades de caja moderadas•Canales pequeños•Mejora general de la limpieza Puede que se requiera una garganta más profunda para:•Paredes de cajas altas•Perfiles en U profundos•Bridas de retorno largas•Cajas con dimensiones internas restringidas•Piezas complejas de múltiples curvaturas Sin embargo, una mayor profundidad de garganta no siempre es mejor. Un hueco muy profundo puede reducir la rigidez de la herramienta y limitar la carga de flexión admisible.El enfoque correcto es seleccionar el Profundidad mínima de garganta que proporciona el espacio libre requerido, manteniendo al mismo tiempo suficiente resistencia y estabilidad.    9. Punzones de cuello de cisne y secuencia de plegado de cajas La selección de herramientas es solo una parte del éxito en el doblado de cajas. La secuencia de doblado también afecta la holgura.Para muchos componentes con forma de caja, los operarios deberían considerar doblar primero las bridas más cortas. Esto puede facilitar el acceso para los doblados posteriores y reducir el riesgo de que las paredes previamente formadas rodeen el punzón.Antes de la producción, compruebe:La altura de cada bridaLa distancia entre paredes opuestasLa profundidad de la garganta del golpeLa longitud del segmento de perforaciónDimensiones del portaherramientasLa máquina luz del díaLa posición de la curva finalLa posibilidad de interferencia en la esquinaPara cajas estrechas o completamente cerradas, puede ser necesario utilizar herramientas segmentadas o secciones especiales en forma de cuerno. Un solo punzón de cuello de cisne no puede solucionar todos los problemas de espacio libre horizontal o en las esquinas.  10. Los punzones de cuello de cisne no son una solución universal. Si bien los punzones de cuello de cisne proporcionan mayor espacio libre, no eliminan todas las limitaciones de flexión.Un punzón de cuello de cisne puede no ser adecuado cuando:La carga de flexión requerida es demasiado alta.La profundidad de la garganta es insuficienteLa caja es más profunda que el espacio libre disponible para la máquina.La herramienta es demasiado larga para la carga requerida.La pieza de trabajo requiere espacio libre en ambos extremos del punzón.La pieza necesita un perfil de desplazamiento o de bocina especial.El chip V seleccionado no coincide con la aplicación.En estas situaciones, la solución puede implicar:Punzones de cuello de cisne segmentadosOfrecer mayor flexibilidad para piezas complejas y requisitos de espacio libre localizados.Puñetazos de cuernoÚtil para acceder a zonas estrechas o confinadas que requieren acceso adicional alrededor del punzón.Perforadoras de fajasUn punzón estrecho con punta angulada, adecuado para zonas de curvatura reducidas y perfiles confinados.Perforadoras de ventanasDiseñado para cumplir con requisitos de espacio libre específicos alrededor de secciones previamente formadas o perfiles cerrados.Herramientas de conformado a medidaDiseñado especialmente para casos en los que las geometrías de punzón estándar no pueden satisfacer los requisitos de la pieza de trabajo.Una secuencia de flexión diferenteSea cual sea su necesidad, CARESTONE está a su lado.Una prensa plegadora con mayor luz natural.Para piezas de trabajo muy profundas o complejas, puede ser necesario un mayor espacio de apertura de la máquina.Una fuerza de conformado menor o un método de doblado alternativoAjustar el método de doblado puede ser útil cuando la holgura de las herramientas o la carga se convierten en una limitación. La elección de la herramienta más adecuada depende de la geometría completa de la pieza de trabajo, y no de una sola dimensión.11. Cómo elegir el punzón de cuello de cisne adecuado Antes de seleccionar una perforadora de cuello de cisne, revise la siguiente información.Geometría de la pieza de trabajoProporcione el plano de la pieza terminada, especialmente la altura y la posición de las bridas previamente formadas.Material y espesorEl tipo y el grosor del material influyen en la fuerza de flexión necesaria, el radio interior y la carga de la herramienta.Autorización requeridaMida la distancia entre la línea de curvatura y la brida o pared que interfiere.Ángulo de punzón y radio de la puntaEl ángulo del punzón y el radio de la punta deben coincidir con la operación de doblado requerida y la matriz en V seleccionada.Capacidad de la máquinaAntes de elegir la herramienta, compruebe el tonelaje de la máquina, la longitud de plegado, el espacio libre y el sistema de sujeción. Capacidad de cargaLa carga admisible del punzón de cuello de cisne debe ser la adecuada para la aplicación real. No dé por sentado que la herramienta puede utilizar la capacidad máxima de la plegadora. Sistema de herramientasConfirme la interfaz de la herramienta de la prensa plegadora, como por ejemplo:Sistema AmadaSistema TrumpfSistema WILASistema BystronicSistema LVD  12. Punzones de cuello de cisne de Bendmax Bendmax fabrica punzones y matrices para prensas plegadoras, tanto para aplicaciones de plegado estándar como especializadas.Nuestras soluciones de perforación de cuello de cisne están diseñadas para proporcionar:  Despacho fiableLos perfiles empotrados crean espacio adicional para cajas profundas, canales en U y bridas de retorno. Geometría de precisiónEl mecanizado y el rectificado precisos ayudan a mantener unas dimensiones de punzón y un rendimiento de conformado uniformes. Selección de materiales adecuadosDependiendo de la aplicación, las herramientas de Bendmax se pueden fabricar con materiales como C45 o 42CrMo. Personalización basada en la aplicaciónEn función de la pieza de trabajo del cliente y los requisitos de la máquina, se pueden considerar diferentes profundidades de garganta, ángulos de punzonado, alturas y longitudes de trabajo. Compatibilidad del sistemaSe pueden suministrar herramientas para sistemas de plegadoras de uso común, previa confirmación de la interfaz y las dimensiones requeridas. Para punzones de cuello de cisne personalizados, los clientes pueden proporcionar un plano de la pieza, el espesor del material, el ángulo de plegado, la altura de la brida y la información de la máquina. Bendmax evaluará entonces la holgura necesaria y recomendará un diseño de utillaje adecuado.13. ¿Cuándo se debe elegir una perforadora de cuello de cisne? Un punzón de cuello de cisne es una opción sólida cuando:Un punzón estándar choca con la pieza de trabajo.La pieza tiene paredes laterales profundasLa pieza de trabajo incluye bridas de retorno largas.Un canal en U requiere espacio libre interno adicionalLa secuencia de flexión crea interferenciaLa pieza se vuelve difícil de girar o reposicionar.Un punzón convencional no puede alcanzar la línea de doblado requerida. La pregunta clave no es:“¿Necesito un golpe más fuerte?”Es:¿La pieza de trabajo necesita más espacio alrededor del punzón?Si la respuesta es afirmativa, una perforadora de cuello de cisne podría ser el siguiente paso adecuado.14. La lección de ingenieríaLa punzonadora plegadora estándar es la base versátil del plegado cotidiano. Pero cuando los perfiles profundos, las bridas de retorno o las paredes previamente formadas empiezan a interferir con la herramienta, se requiere una geometría diferente.Una punzonadora de cuello de cisne para plegadora crea espacio adicional detrás de la punta de trabajo, lo que ayuda a los fabricantes a formar cajas profundas, perfiles en U y bridas de retorno de manera más eficiente.Su principal ventaja es evidente:Un punzón estándar ofrece resistencia y versatilidad. Un punzón de cuello de cisne proporciona el espacio necesario para realizar doblados complejos.La elección correcta siempre debe equilibrar la holgura, la resistencia de la herramienta, la capacidad de la máquina y la geometría de la pieza de trabajo.En el próximo artículo de la serie de herramientas comunes para prensas plegadoras de Bendmax, exploraremos otro perfil de punzón especializado y explicaremos cuándo resulta más adecuado que un punzón de cuello de cisne convencional.15. Preguntas frecuentesLa punzonadora plegadora estándar es la base versátil del plegado cotidiano. Pero cuando los perfiles profundos, las bridas de retorno o las paredes previamente formadas empiezan a interferir con la herramienta, se requiere una geometría diferente.Una punzonadora de cuello de cisne para plegadora crea espacio adicional detrás de la punta de trabajo, lo que ayuda a los fabricantes a formar cajas profundas, perfiles en U y bridas de retorno de manera más eficiente.Su principal ventaja es evidente:1. ¿Pueden fabricar herramientas personalizadas para prensas plegadoras?Sí. Bendmax fabrica punzones, matrices y herramientas para prensas plegadoras a medida, según sus planos, dimensiones, material, espesor y requisitos de plegado. 2. ¿Qué información necesita para un presupuesto?Por favor, proporcione el plano de utillaje o de la pieza, el modelo de la plegadora, el sistema de utillaje, el material, el espesor, el ángulo de plegado, el radio interior y la longitud requerida. También se agradecen fotografías o muestras. 3. ¿Qué materiales se utilizan para las herramientas de su prensa plegadora?Generalmente utilizamos aceros C45 y 42CrMo, seleccionados según el diseño de la herramienta y los requisitos de la aplicación. También se pueden analizar requisitos de materiales especiales. 4. ¿Qué dureza alcanza su herramienta?Dependiendo del diseño de la herramienta, el cuerpo suele endurecerse hasta alcanzar una dureza HRC de 30-35, mientras que la zona de trabajo puede llegar a tener una dureza aproximada de 54-60 para mejorar la resistencia al desgaste y la vida útil. 5. ¿Cómo se garantiza la precisión de las herramientas?Utilizamos equipos de mecanizado, rectificado e inspección CNC de precisión para controlar las dimensiones, la exactitud del perfil, la rectitud y la dureza, con una precisión de utillaje típica de hasta ±0,02 mm. 6. ¿Cuál es su plazo de entrega de producción?El plazo de entrega depende del tipo de utillaje, la cantidad y los requisitos de personalización. El utillaje estándar suele suministrarse más rápido, mientras que el utillaje a medida requiere tiempo adicional de ingeniería y producción. 7. ¿Puedes fabricar?Sí. Ofrecemos soporte para pedidos OEM y pedidos al por mayor, incluyendo herramientas fabricadas según los planos, especificaciones y sistemas de herramientas requeridos por el cliente. 8. ¿Realizan envíos de herramientas para prensas plegadoras a todo el mundo?Sí. Bendmax suministra utillaje para prensas plegadoras a clientes de todo el mundo y puede ofrecer servicios de embalaje para exportación, coordinación de envíos y servicio posventa. 9. ¿Podría ayudarme a elegir las herramientas adecuadas para la plegadora?Sí. Envíenos el modelo de su máquina, las herramientas existentes, el plano de la pieza o los requisitos de doblado. Nuestros ingenieros le ayudarán a recomendarle la solución de punzonado, matriz o utillaje personalizado más adecuada.Continúa tu viaje de flexiónDetalles del productoObtenga más información sobre esta herramienta, sus especificaciones y su compatibilidad.→ Explora el producto: Perforadora estándar Soluciones relacionadasConsulte las aplicaciones relacionadas, los métodos de doblado y los análisis sobre herramientas.→ Explorar soluciones y debates ¿Necesita un precio?Cuéntenos sus necesidades y obtenga una recomendación de herramientas y un presupuesto.→ Solicita un presupuesto: Habla con nuestros ingenieros de herramientas   Continuación de la serie de herramientas de BendmaxPróximo:Cuando el espacio para doblar se reduce, las perforadoras de marcos encuentran la solución. En el próximo artículo, pasaremos del acceso a espacios reducidos con perfiles profundos al acceso a curvas estrechas y presentaremos el punzón para marcos de ventanas.También conocido como punzón estándar de tipo estrecho, el punzón para marcos presenta un cuerpo delgado y una punta angular orientada hacia adentro. Esta geometría permite que la herramienta alcance zonas de doblado restringidas donde un punzón convencional podría interferir con la pieza de trabajo.Analizaremos su estructura, aplicaciones típicas y diferencias con respecto a los punzones estándar y de cuello de cisne, especialmente en marcos de puertas, marcos de ventanas, perfiles de hojas y secciones estrechas de chapa metálica.  
  • Punzón estándar para plegadora: la base versátil del plegado cotidiano.
    Sep 04, 2026
    Punzón estándar para plegadora: la base versátil del plegado cotidiano.Diseñado para soportar altas cargas de flexión, ofrecer una producción fiable y permitir el conformado versátil de chapa metálica.En artículos anteriores del blog de Bendmax, hemos compartido numerosos artículos sobre soluciones para prensas plegadoras, aplicaciones de herramientas y comparaciones de productos. Estos artículos se centran en desafíos específicos del plegado y en soluciones prácticas.Al aprender sobre las herramientas para plegadoras, es fácil encontrar información dispersa: el perfil del punzón en un lugar, una guía de selección de matrices en otro y un ejemplo de aplicación en otra página. Lo que suele faltar es una comprensión clara y sistemática de las herramientas comunes utilizadas en el plegado con plegadora.Por eso presentamos nuestra próxima serie de herramientas comunes para prensas plegadoras.En esta serie, presentaremos uno por uno los punzones, matrices y accesorios de herramientas más comunes para prensas plegadoras, lo que le ayudará a comprender mejor cómo funcionan estas herramientas y por qué existen diferentes diseños.Desde la perspectiva de un ingeniero técnico, exploraremos los principios de diseño, las funciones, las características de funcionamiento y las aplicaciones típicas de cada herramienta. Y lo que es más importante, analizaremos las cuestiones de ingeniería que subyacen al diseño de las herramientas.¿Por qué algunos punzones son rectos mientras que otros tienen forma de cuello de cisne? ¿Por qué existen matrices en V con diferentes aberturas? ¿Cuándo conviene elegir un punzón estándar en lugar de uno de cuello de cisne? ¿Y qué hacer cuando las herramientas estándar no permiten obtener la pieza deseada?En lugar de limitarnos a enumerar las especificaciones del producto, esperamos explicar por qué una herramienta está diseñada de esta manera, qué problema pretende resolver, cómo funciona durante el proceso de doblado y cuándo elegirla es la decisión correcta.Esperamos que esta serie se convierta en una referencia práctica para quienes se inician en la industria de las herramientas para prensas plegadoras, ya sean operarios de máquinas, compradores de herramientas, ingenieros de ventas, diseñadores, fabricantes o simplemente personas que empiezan a aprender cómo funcionan las herramientas para prensas plegadoras.Pero esta serie no pretende ser una guía técnica unidireccional.Creemos que el verdadero conocimiento sobre herramientas proviene de las preguntas, las aplicaciones y la experiencia práctica en el doblado.Si tiene alguna pregunta sobre punzones o matrices, no está seguro de qué sistema de herramientas es el adecuado para su plegadora, o está intentando doblar una pieza de trabajo en particular pero no está seguro de cómo darle forma, no dude en ponerse en contacto con nosotros.Puede proporcionarnos su dibujo, dimensiones, material, espesor, ángulo de plegado y demás información, o simplemente describir el problema que enfrenta. Con gusto analizaremos con usted las diferentes opciones de herramientas y buscaremos una solución práctica.Porque la mejor solución de herramientas no siempre comienza con un número de producto. A veces, comienza con una pregunta.Bienvenidos a la serie de herramientas comunes para prensas plegadoras de Bendmax:Comienza con la fuerzaA la hora de seleccionar un punzón para plegadora, muchos trabajos de doblado no requieren una herramienta complicada.Necesitan algo fuerte, estable y fiable.Ahí es donde entra en juego el punzón estándar de alta resistencia.Como una de las herramientas superiores más utilizadas para el plegado con prensa plegadora, el punzón estándar está diseñado en torno a un principio de ingeniería simple: proporcionar una geometría de trabajo robusta que pueda soportar cargas de plegado exigentes, a la vez que sigue siendo lo suficientemente versátil para la producción diaria.Para el doblado general de chapa metálica, esta combinación de resistencia, estabilidad y flexibilidad convierte al punzón estándar en un elemento fundamental de un sistema moderno de herramientas para prensas plegadoras.Pero la resistencia no es la solución a todos los problemas de flexión.A medida que las piezas de trabajo se vuelven más profundas, los perfiles más complejos y las bridas de retorno se desplazan más alrededor del punzón, comienza a aparecer otro problema:Puede que simplemente no haya suficiente espacio alrededor del punzón.Y eso nos lleva a la siguiente pregunta de nuestra serie sobre herramientas:¿Qué ocurre cuando el Standard Punch se queda sin espacio?La respuesta no siempre es un golpe más fuerte.A veces, la respuesta es una geometría diferente.Cuando las perforadoras estándar se quedan sin espacio, las perforadoras de cuello de cisne hacen sitio.1. ¿Qué es un punzón estándar para prensa plegadora?Un punzón estándar es la herramienta superior que se instala en una prensa plegadora para dar forma a la chapa metálica contra una matriz en V inferior.Durante el doblado, el punzón se mueve hacia abajo y fuerza la pieza de trabajo hacia la abertura de la matriz. En el doblado al aire, la chapa se apoya en los hombros de la matriz en V mientras el punzón controla la posición de doblado y la profundidad de conformado.El punzón estándar está diseñado para una amplia gama de operaciones de doblado comunes, que incluyen:Flexión general de 90°fabricación de chapa metálicaDoblado de placasComponentes estructuralesArmarios y recintosMarcos y soportesTrabajos de fabricación en generalSu cuerpo relativamente robusto proporciona una buena resistencia a las cargas de flexión, mientras que la punta de trabajo determina cómo se transfiere la fuerza al material.En términos sencillos:El punzón estándar es la herramienta más fiable y versátil del sistema de plegado de prensas.2. ¿Por qué un puñetazo estándar requiere un cuerpo fuerte?El plegado con prensa genera fuerzas de conformado significativas.El punzón debe soportar estas fuerzas repetidamente sin deformación excesiva, inestabilidad o desgaste prematuro.Un cuerpo de punzón robusto ayuda a proporcionar:Alta estabilidad estructuralMayor resistencia a las cargas de flexión.Posicionamiento uniforme de la herramientaFiabilidad dimensional a largo plazoMayor idoneidad para la producción exigente.Para configuraciones específicas de Bendmax de alta resistencia, las herramientas se pueden diseñar para aplicaciones de carga elevada, y algunos diseños alcanzan una capacidad de carga máxima de hasta 1000 kN/m.Sin embargo, esta cifra siempre debe considerarse como una clasificación específica del producto, no como una capacidad universal para todos los punzones estándar.La carga real admisible depende de factores como:Geometría del punzónMaterialAltura de la herramientaSección transversalRadio de trabajoMétodo de dobladoCapacidad de la máquinaGeometría de la pieza de trabajoEsta es una distinción importante a la hora de seleccionar herramientas de alta resistencia.Un puño de aspecto más robusto no es automáticamente un puño de mayor capacidad.El diseño completo de la herramienta determina su carga de trabajo.3. La geometría detrás de la holgura de brida cortaUn punzón estándar no es simplemente un bloque recto de acero endurecido.Su perfil está cuidadosamente diseñado en torno a la zona de flexión.Muchos diseños de punzones estándar incluyen un ligero relieve cóncavo en el lado interior, manteniendo al mismo tiempo los lados exteriores relativamente planos.Esta geometría crea un espacio libre útil alrededor de la pieza de trabajo.En ciertas aplicaciones de brida corta, esto significa que la brida puede acercarse al cuerpo del punzón sin que se produzcan interferencias inmediatas.Como resultado, algunas aplicaciones que aparentemente requieren un punzón de cuello de cisne especial aún pueden completarse con un punzón estándar diseñado adecuadamente.Pero hay un límite.El punzón estándar sigue siendo, fundamentalmente, una herramienta relativamente sólida y robusta.Cuando la pieza de trabajo se vuelve más profunda o la brida de retorno se extiende más alrededor del punzón, el espacio libre disponible puede resultar insuficiente.Es ahí donde la geometría de la herramienta cobra mayor importancia que el simple hecho de aumentar su resistencia.4. Resistencia del punzón frente a holgura de la pieza de trabajoEste es uno de los conceptos más importantes en la selección de herramientas para prensas plegadoras.Imagina dos problemas diferentes.Problema A: La carga de flexión es demasiado alta.La solución puede implicar:Un golpe más fuerteUn dado más fuerteUn material adecuadoHerramientas más grandesUna máquina de mayor capacidadProblema B: La pieza de trabajo interfiere físicamente con el punzón.La solución es diferente.Aumentar la fuerza del punzón no crea espacio libre adicional.Si la pieza de trabajo golpea el cuerpo del punzón antes de que se complete el doblado, el problema es geométrico.Necesitas una herramienta que te proporcione más espacio.Esta distinción se puede resumir de forma sencilla:La resistencia resuelve los problemas de carga. La geometría resuelve los problemas de espacio libre.Precisamente por eso existen diferentes perfiles de punzón.5. ¿Por qué se utilizan comúnmente los punzones estándar de 85°?Las herramientas para prensas plegadoras están disponibles en diferentes ángulos de punzonado, incluyendo configuraciones de alrededor de 85°, 86° y 88°.Un punzón de 85° no significa que la pieza terminada vaya a tener automáticamente una curvatura de 85°.En muchas aplicaciones de doblado al aire, la geometría del punzón y la matriz se seleccionan para proporcionar la holgura de conformado y la capacidad de sobrecurvado necesarias para producir ángulos de alrededor de 90°.El ángulo de curvatura final depende de varias variables, entre ellas:Ángulo de perforaciónÁngulo de la matrizApertura del troquel VRadio de la punta del punzónTipo de materialEspesor del materialProfundidad de curvaturaRecuperación elástica del materialControl y repetibilidad de la máquinaPor lo tanto, el ángulo del punzón debe considerarse como parte del sistema de doblado completo, en lugar de como una solución aislada para la recuperación elástica. Sistema AMADA Estándar para Plegadora Punzonadora N.° 11.201 Sistema AMADA Punzón estándar para plegadora N.° 11.230 Sistema AMADA Punzón estándar para plegadora N.° 10.142 Punzón estándar Wila System Tipo II N.° 14.0206. El radio de la punta del punzón importa.El radio de la punta del punzón influye directamente en el contacto entre el punzón y la chapa metálica.Un radio menor puede ser adecuado para aplicaciones que requieren una curvatura interior más cerrada, mientras que un radio mayor puede ser necesario para materiales más gruesos o aplicaciones donde se deba evitar una tensión superficial excesiva.El radio correcto depende de:Material + Espesor + Abertura en V + Radio interior requerido + Método de dobladoPor este motivo, Bendmax no recomienda seleccionar un punzón basándose únicamente en su ángulo nominal.La geometría completa del punzón debe coincidir con la matriz inferior y la aplicación específica.7. Material estándar para punzones: ¿Por qué Bendmax utiliza 42CrMo?Para las herramientas de las prensas plegadoras Bendmax, se selecciona el acero 42CrMo para aplicaciones que requieren una combinación de resistencia, tenacidad y resistencia al desgaste.Este material es especialmente adecuado para herramientas de plegado exigentes, ya que la herramienta debe soportar repetidamente cargas de conformado concentradas.Bendmax también se centra en endurecer las zonas que experimentan contacto directo y desgaste.Material de herramientas BendmaxMaterial: 42CrMoDureza del radio de trabajo/radio de entrada: 54–60 HRCEl endurecimiento del radio de trabajo y del radio de entrada ayuda a mejorar la resistencia a:Tener puestoDeformación de la superficieCarga por contacto repetidaDaños en el borde de trabajoEl objetivo no es simplemente hacer que toda la herramienta sea extremadamente difícil.Una herramienta para prensas plegadoras necesita el equilibrio adecuado entre resistencia, tenacidad, dureza y estabilidad dimensional.8. Rectificado de precisión: Más que una superficie lisaEl rectificado de precisión es una parte importante de la fabricación de herramientas para prensas plegadoras.Las superficies de trabajo deben mantener una geometría precisa para que los diferentes segmentos de la herramienta puedan funcionar juntos de forma consistente.El mecanizado y el rectificado de precisión ayudan a controlar:Dimensiones de la herramientaRadio de trabajoRectitud de la herramientaParalelismoconsistencia del segmentoCalidad de la superficieMuela abrasiva de conformadoEn el caso de las herramientas segmentadas, la consistencia dimensional cobra especial importancia.Una pequeña diferencia entre segmentos adyacentes puede influir en las condiciones de contacto y, en última instancia, afectar la consistencia de la flexión.Por eso, el utillaje de precisión no se trata simplemente de producir una herramienta que "parezca precisa".La geometría debe mantenerse precisa en los puntos clave durante el proceso de flexión.Exhibición de herramientas estándar para prensas plegadoras Bendmax9. ¿Puede una perforadora estándar manejar materiales gruesos?Sí, siempre y cuando la perforadora esté diseñada correctamente y se adapte adecuadamente a la aplicación.Los punzones estándar de alta resistencia se suelen elegir cuando la aplicación requiere mayores cargas de flexión y una estructura de herramienta robusta.Sin embargo, la selección de la herramienta nunca debe basarse únicamente en el grosor del material.El ingeniero también debe tener en cuenta lo siguiente:Resistencia del materialEspesor del materialLongitud de curvaturaRadio de curvatura interiorApertura del troquel VFuerza de flexión requeridaTonelaje de máquinaCapacidad de carga de la herramientaGeometría de la pieza de trabajoPara aplicaciones exigentes, el sistema de herramientas siempre debe revisarse como un sistema completo.10. Punzón estándar frente a punzón de cuello de cisneAquí es donde la diferencia entre las dos herramientas se hace muy evidente.CaracterísticaPunzón estándar de alta resistenciaPerforadora de cuello de cisneVentaja principalFuerza y ​​versatilidadAutorizaciónDiseño de carroceríaRobusto / sólidoGeometría empotrada/de cuello abiertoFlexión generalExcelenteBienAplicaciones de alta resistenciaOpción fuerteDepende de la aplicaciónEspacio libre de brida cortaBueno en diseños adecuadosExcelenteCajas profundasLimitado por la geometríaExcelentePerfiles en ULimitado por la geometríaExcelenteBridas de retornoDepende de la aplicaciónMejor accesoPerfiles complejosLimitadoMás adecuadoPropósito principal de ingenieríaSoportar cargas de flexiónEvitar la interferencia entre la herramienta y la pieza de trabajoEl punto clave es:Los punzones de cuello de cisne no son simplemente "punzones estándar más resistentes".Resuelven un problema de ingeniería diferente.Un punzón estándar se centra principalmente en la resistencia estructural y el rendimiento de uso general.Un punzón de cuello de cisne modifica la geometría de la herramienta superior para crear espacio libre adicional.11. ¿Cuándo conviene elegir un punzón estándar?Un perforador estándar suele ser una buena opción cuando:La pieza de trabajo tiene geometría convencional.Hay suficiente espacio libre alrededor del punzón.Se esperan cargas de flexión elevadas.Se requiere producción de uso general.Se pueden formar bridas cortas sin interferenciaSe prefiere una solución de herramientas robusta y económica.Para muchos talleres de fabricación, esto convierte al punzón estándar en la primera herramienta a tener en cuenta.No hay razón para utilizar un punzón especializado cuando un punzón estándar ya proporciona el rendimiento requerido.12. ¿Cuándo deja de ser un punzón estándar la herramienta adecuada?La situación cambia cuando la pieza de trabajo comienza a interferir con el punzón.Las señales de advertencia típicas incluyen:secciones de caja profundaPerfiles en U estrechosBridas de retorno largascanales profundosEspacios internos restringidosPerfiles complejos de múltiples curvasInterferencia entre el punzón y la pieza de trabajoLlegado este punto, elegir un punzón estándar más potente no necesariamente resuelve el problema.La pregunta es:¿Cómo podemos crear más espacio al doblar la esquina?Esa pregunta nos lleva directamente al siguiente artículo de la serie Bendmax.13. ¿Por qué elegir los punzones estándar de Bendmax?Bendmax diseña punzones estándar en función de tres requisitos prácticos:FortalezaLa construcción en acero 42CrMo proporciona una base sólida para aplicaciones de flexión exigentes.PrecisiónEl mecanizado y el rectificado de precisión ayudan a mantener una geometría de la herramienta y una precisión dimensional uniformes.Eficiencia de producciónLos perfiles de punzonado estándar son ampliamente utilizados, lo que permite a Bendmax mantener una producción eficiente y dar soporte a pedidos repetidos, necesidades de grandes volúmenes y plazos de entrega prácticos.Para los clientes que compran herramientas en grandes cantidades, la producción estandarizada también ayuda a mejorar la uniformidad entre un pedido y otro.14. La lección de ingenieríaEl libro "The Standard Punch" enseña una lección importante sobre las herramientas de las prensas plegadoras:No resuelvas todos los problemas con más fuerza.Una herramienta robusta resulta valiosa cuando el desafío consiste en soportar cargas de flexión.Pero cuando la pieza de trabajo no puede moverse físicamente alrededor de la herramienta, la resistencia deja de ser el factor principal.La herramienta necesita una geometría diferente.Y ahí es donde comienza nuestra próxima solución de herramientas.Continúa tu viaje de flexiónDetalles del productoObtenga más información sobre esta herramienta, sus especificaciones y su compatibilidad.→ Explora el producto: Perforadora estándarSoluciones relacionadasConsulte las aplicaciones relacionadas, los métodos de doblado y los análisis sobre herramientas.→ Explorar soluciones y debates¿Necesita un precio?Cuéntenos sus necesidades y obtenga una recomendación de herramientas y un presupuesto.→ Solicita un presupuesto: Habla con nuestros ingenieros de herramientasContinuación de la serie de herramientas de BendmaxPróximo:Cuando las perforadoras estándar se quedan sin espacio, las perforadoras de cuello de cisne hacen sitio.Cómo la geometría de cuello de cisne de gran altura libre resuelve los problemas de espacio libre que los punzones estándar no pueden solucionar.En el siguiente artículo, pasaremos de la resistencia a la holgura y examinaremos cómo se diseñan los punzones de cuello de cisne para cajas profundas, perfiles en U, bridas de retorno y otras aplicaciones donde un punzón estándar convencional puede interferir físicamente con la pieza de trabajo.
  • Herramientas personalizadas para plegadoras: cuando las herramientas estándar no son suficientes.
    Aug 15, 2026
      Herramientas personalizadas para plegadoras: cuando las herramientas estándar no son suficientes. Las herramientas estándar para prensas plegadoras pueden realizar una sorprendente variedad de trabajos de doblado. Los punzones estándar, las matrices en V, los punzones de cuello de cisne, las herramientas de radio y las herramientas de dobladillo cubren la mayoría de las aplicaciones cotidianas.Pero tarde o temprano, aparece una parte que parece decir:“Buen intento. Tus herramientas habituales no van a funcionar aquí.”Es entonces cuando suelen entrar en juego las herramientas personalizadas para prensas plegadoras.El utillaje personalizado no se trata de hacer algo inusual solo por hacerlo. Se trata de diseñar una herramienta en torno a una necesidad específica. geometría de la pieza, material, máquina, secuencia de doblado y requisitos de producción cuando las herramientas estándar ya no pueden proporcionar el resultado requerido.  1. ¿Cuándo se necesitan realmente herramientas a medida? La primera pregunta no es “¿Puedes crear una herramienta personalizada?”La pregunta más pertinente es:“¿De verdad necesito uno?”Si un punzón y una matriz estándar pueden producir el doblez requerido de forma segura y uniforme, normalmente hay pocas razones para reinventar las herramientas. El uso de herramientas personalizadas resulta beneficioso cuando las herramientas estándar generan problemas como los siguientes: •No se puede lograr la geometría de curvatura requerida.•La brida es demasiado corta o demasiado profunda.•La pieza de trabajo interfiere con el punzón estándar.•Es necesario producir varias curvas en una misma configuración.•Se requiere un radio o ángulo especial.•La pieza requiere desplazamiento o doblado en Z.•Las herramientas estándar provocan marcas o deformaciones.•El proceso de producción requiere una operación de conformado específica.•Es necesario reducir el tiempo de configuración.•La misma pieza especial se produce repetidamente•La pieza de trabajo debe estar completamente libre de marcas de herramientas. En otras palabras:Si la pieza es inusual, es posible que las herramientas también deban serlo.   2. El utillaje personalizado comienza con la pieza, no con la herramienta. Un error común es comenzar la conversación con:“Necesitamos un golpe especial.”Es un poco pronto.Un diseño de herramientas personalizadas adecuado comienza con el pieza de trabajo.El diseñador de herramientas necesita comprender:MaterialLa información típica incluye:Grado del materialEspesorResistencia a la tracciónLímite elásticoCondición de la superficiePor ejemplo, doblar aluminio de 1,5 mm y acero de alta resistencia de 10 mm Obviamente no son el mismo trabajo. La geometría de la herramienta, la apertura de la matriz, el radio del punzón y la fuerza de flexión requerida pueden ser completamente diferentes.Geometría de la piezaLas dimensiones importantes incluyen:Dimensiones generales de la piezaLongitudes de bridaÁngulos de curvaturaRadios de curvatura interioresDimensiones de desplazamientoAgujeros y recortesÁreas en relieve o moldeadasRequisitos de autorizaciónIncluso una pequeña característica puede determinar si una herramienta estándar funcionará o no.Información de la máquinaLas herramientas también deben ser compatibles con la plegadora.Los parámetros importantes de la máquina incluyen:Fabricante y modelo de prensa plegadoratonelaje máximoLongitud de flexiónSistema de herramientasTipo de soporte para punzonestipo de porta-troquelesAltura máxima de la herramientaMétodo de sujeciónLuz natural disponibleUna perforadora personalizada con un diseño atractivo no resulta muy útil si no se adapta a la máquina.  "Para obtener más información, consulte nuestros artículos relacionados.[ Cómo calcular el tonelaje de una prensa plegadora para diferentes utillajes (Guía completa 2026) ][Cómo seleccionar la herramienta adecuada para la plegadora en función de la fuerza de plegado][¿Qué son las herramientas para prensas plegadoras? La guía definitiva para fabricantes.]  3. Las herramientas más comunes para prensas plegadoras personalizadas Herramientas personalizadas Pueden adoptar muchas formas. Algunas son completamente únicas, mientras que otras son esencialmente versiones modificadas de herramientas estándar.Aquí hay varios ejemplos comunes. Perforadoras personalizadas Puede ser necesario utilizar un punzón a medida cuando un punzón estándar interfiere con la pieza de trabajo. Los diseños típicos incluyen:Punzones de cuello de cisne extra profundosPuñetazos estrechosPuñetazos extendidosPunzones de ángulo especialPunzones de radioPunzones descentradosPunzones de conformado a medida Punzones de conformado de varias etapas  Por ejemplo, una pieza de trabajo profunda con forma de caja puede chocar con un punzón recto estándar. Punzón de cuello de cisne o descentrado puede proporcionar el espacio libre adicional necesario para completar la curva. 4. Troqueles personalizados El mismo principio se aplica a las herramientas de menor tamaño.Una matriz en V estándar funciona bien para el doblado al aire convencional, pero las aplicaciones especiales pueden requerir: • Aberturas en V personalizadas• Múltiples aberturas en forma de V• Troqueles V asimétricos• Troqueles descentrados• Troqueles de radio• Troqueles en forma de U• Troqueles de cuatro vías• Troqueles ajustables• Troqueles de conformado La apertura del dado es particularmente importante porque afecta la relación entre espesor del material, radio interior, fuerza de flexión y longitud mínima de la brida.Para el doblado de aire convencional, un punto de partida comúnmente utilizado es:V ≈ 6–8 × espesor del materialPero esta no es una regla universal. La resistencia del material, el radio deseado, la geometría de la herramienta y la capacidad de la máquina son factores importantes.Precisamente por eso, las herramientas personalizadas deben diseñarse en función de la aplicación real, en lugar de simplemente copiar una dimensión de un catálogo.   5. Cuando una herramienta puede reemplazar a varias herramientas Esta es una de las mayores ventajas de las herramientas personalizadas:A veces se pueden combinar varias operaciones en una sola.Imagina una pieza que normalmente requiere:Doblado estándarCambio de herramientaDoblado descentradoCambio de herramientaFormación finalUna herramienta de conformado especialmente diseñada puede combinar varias de estas operaciones en una sola configuración.Eso puede reducir:Tiempo de cambio de herramientaTiempo de configuración de la máquinaManejo del operadorErrores de posicionamientoVariabilidad de la producciónPara la producción en grandes volúmenes, incluso ahorrando 30 segundos por parte puede llegar a ser significativo.Por ejemplo, a 500 piezas por mes:0,5 min × 500 = 250 minutosEso es más que 4 horas del tiempo de producción ahorrado cada mes.Y eso es solo gracias a una pequeña mejora.  6. Herramientas personalizadas para doblado sin marcas El marcado de superficies es otra razón común para optar por la personalización.Los troqueles V estándar pueden dejar marcas en:Acero inoxidableAluminioLámina prepintadaPaneles decorativosPiezas con recubrimiento de polvoSuperficies de alta visibilidadSi la calidad cosmética es importante, un personalizado troquel sin marca o que no deja marcas Puede que sea una mejor solución.Dependiendo de la aplicación, las herramientas pueden utilizar:Inserciones de poliuretanorodillos especialesInsertos reemplazablesGeometría de matriz modificadaSuperficies de contacto de baja fricciónEl objetivo es simple:Dobla la hoja sin dejar ningún recuerdo con forma de herramienta.Esto puede resultar especialmente valioso cuando el componente terminado no se puede pulir, repintar ni modificar de ninguna otra forma después de doblarlo.  Troquel en V ajustable y giratorio Bendmax  Matriz para plegadora Bendmax de barra redonda sin marcas  Herramientas Bendmax Wing Bending Plus  Soporte e inserto Bendmax PU, troqueles sin marcas/sin dejar marcas  Película protectora Bendmax  Matriz en V giratoria Bendmax    7. Herramientas personalizadas para doblado en Z y doblado con desplazamiento El doblado con desplazamiento es otra aplicación clásica de herramientas personalizadas.Una curva en Z normalmente requiere dos curvas paralelas con un desplazamiento controlado entre ellas.Puede realizar la operación utilizando varias herramientas estándar, pero una herramienta dedicada Herramienta de doblado en Z En ocasiones, esto puede hacer que el proceso sea más rápido y consistente.Las dimensiones clave suelen ser:Espesor del materialAltura de desplazamientoÁngulo de curvaturaLongitud de la bridaRadio interiorAutorización requeridaPara la producción repetida, una herramienta de compensación específica puede tener mucho más sentido que configurar repetidamente varios punzones y matrices estándar.  8. Dobladillo y aplanado: otro caso especial Hacer el dobladillo parece sencillo.No siempre es así.Un proceso típico de dobladillo consiste primero en doblar la lámina y luego aplanar el borde doblado.Dependiendo del material y del diseño de la pieza, el proceso puede requerir:Puños de dobladilloPunzones aplanadores Matrices de aplanamientoHerramientas con resorteHerramientas de aplanamiento hidráulicasHerramientas de conformado a medidaLas herramientas deben proporcionar suficiente espacio libre para la brida precurvada, controlando al mismo tiempo la geometría final aplanada.Para piezas de producción con requisitos de dobladillo uniformes, las herramientas personalizadas pueden ayudar a reducir la complejidad de la configuración y mejorar la repetibilidad.  9. Los materiales importan más de lo que crees. No es necesario utilizar el mismo diseño de herramienta personalizada para todos los materiales.Consideremos tres materiales comunes:MaterialCaracterísticas típicasConsideraciones sobre las herramientasAcero dulceRelativamente fácil de formarLas herramientas de uso general suelen funcionarAcero inoxidableMayor resistencia y capacidad de recuperación elástica.Es posible que se requiera una fuerza mayor y radios adecuados.AluminioSuperficie blanda, menor densidadLa protección de la superficie y los radios adecuados son importantes. Los aceros de alta resistencia requieren aún más atención.A medida que aumenta la resistencia a la tracción del material, la fuerza de flexión requerida generalmente también aumenta. Por lo tanto, es necesario verificar las herramientas en función del tonelaje disponible de la máquina y la carga admisible de las herramientas.Esta es una de las razones por las que simplemente hacer que una herramienta sea "más resistente" no es la solución completa.La geometría de la herramienta, el material, el tratamiento térmico y la capacidad de la máquina trabajan en conjunto.  10. ¿De qué materiales están hechas las herramientas personalizadas? En el caso de las herramientas para prensas plegadoras industriales, la selección del material es fundamental.Un material de uso común es Acero aleado 42CrMo4 / 42CrMo, en particular para herramientas que requieren una buena combinación de resistencia, tenacidad y resistencia al desgaste.Dependiendo de la aplicación, los fabricantes también pueden utilizar materiales como:C4542CrMo4H13SKD11El tratamiento térmico es igualmente importante.Una herramienta personalizada puede utilizar:Mediante el endurecimientoEndurecimiento por inducciónendurecimiento por láserEndurecimiento localizadoTratamientos de superficiePor ejemplo, un diseño de herramienta puede utilizar un área de trabajo endurecida alrededor HRC 54–60, dependiendo del tipo de material, el proceso de fabricación y los requisitos de la aplicación.Lo importante es que la dureza no debe considerarse de forma independiente.Un componente de una herramienta que es extremadamente duro pero demasiado frágil no es necesariamente una mejor herramienta.Resistencia + tenacidad + resistencia al desgaste = el objetivo real.  11. Personalizado no significa “hecho desde cero cada vez”. Esto merece ser mencionado.Una herramienta personalizada no implica necesariamente diseñar cada dimensión desde cero.En muchos casos, la mejor solución es una herramienta estándar modificada.Por ejemplo:Punzón estándar + radio de punta modificadoorTroquel V estándar + inserto personalizadoorSoporte estándar + sección de conformado personalizadoEste enfoque puede reducir el tiempo y el coste de fabricación, al tiempo que resuelve el problema de doblado específico del cliente.A menudo, es una solución más inteligente que diseñar un sistema de herramientas completamente nuevo.   12. Cómo se diseñan las herramientas personalizadas Un proyecto profesional de herramientas personalizadas normalmente sigue un proceso similar a este:Paso 1: Entienda la aplicación.Comience con el plano de la pieza, el material, el espesor, los requisitos de curvatura y el volumen de producción.Paso 2: Compruebe la máquina.Confirme el modelo de la plegadora, el tonelaje, la interfaz de herramientas, el sistema de sujeción y la altura de trabajo disponible.Paso 3: Analizar el proceso de dobladoDeterminar la secuencia de plegado, la apertura en V requerida, la geometría del punzón, el radio interior, la holgura y la fuerza de plegado estimada.Paso 4: Desarrollar el diseño de la herramienta.El modelado CAD se puede utilizar para comprobar:Despeje de piezas de trabajointerferencia de herramientasGeometría de formaciónFuerza de la herramientaCompatibilidad de la máquinaPara aplicaciones más complejas, Análisis de elementos finitos (FEA) También se puede utilizar para evaluar la distribución de tensiones y la deformación.Paso 5: Fabricación y tratamiento térmicoLa herramienta se mecaniza, se somete a tratamiento térmico, se rectifica y se le da el acabado conforme a las tolerancias requeridas.Paso 6: Prueba la herramienta.El paso final no es simplemente:“Tiene buena pinta. ¡Envíenlo!”Siempre que sea posible, las herramientas deben probarse con la aplicación prevista.El objetivo final es una herramienta que funcione. en la máquina real con el material real y la geometría real de la pieza.  Artículos relacionados" [ Cómo seleccionar la herramienta adecuada para la plegadora en función de la fuerza de plegado ]            [¿Por qué Bendmax se centra en un control de procesos estricto durante la producción de utillaje para prensas plegadoras?]   13. ¿Cuánto cuesta el utillaje personalizado? No existe un precio universal.Un punzón modificado sencillo puede costar solo un poco más que una herramienta estándar.Una herramienta de conformado grande y de varias etapas puede resultar significativamente más cara.El costo depende de factores como:Tamaño de la herramientaMaterial de la herramientaComplejidad geométricaRequisitos de mecanizadoTratamiento térmicoTolerancia de rectificadoTratamiento de superficiesCantidadRequisitos de pruebaPero el precio de compra no debería ser el único dato que tengas en cuenta.Piensa en el costo total de producción.Si una herramienta personalizada de 500 dólares elimina varias operaciones de configuración y ahorra 10 minutos por lote, su valor puede ser mucho mayor de lo que sugiere su precio de compra.Por eso, las herramientas personalizadas deben evaluarse en función de Retorno de la inversión, no solo el precio unitario..   14. Cuándo probablemente no valga la pena usar herramientas personalizadas El uso de herramientas personalizadas no siempre es la solución.Si solo necesita producir 10 piezas una sola vez, invertir mucho dinero en una herramienta de conformado específica puede no ser económicamente viable.Un punzón y una matriz estándar podrían ser perfectamente adecuados.El utillaje personalizado resulta más atractivo cuando:La pieza se produce repetidamenteEl tiempo de configuración es significativoLas herramientas estándar no pueden lograr la geometría.Los requisitos de calidad son altos.Los costos laborales son significativosSe pueden combinar varias operacionesLas herramientas deben mantenerse uniformes en todas las series de producción.En breve:Si lo doblas una vez, las herramientas estándar pueden ganar.Si lo doblas 10.000 veces, el cálculo cambia.  15. ¿Qué información debe enviar a su fabricante de herramientas? Si desea un presupuesto para herramientas personalizadas, no se limite a enviar:“Necesito un golpe especial.”Eso deja mucho margen para las conjeturas.Un paquete inicial mucho mejor incluye:1. Dibujo de la piezaPreferiblemente un archivo PDF, DXF o CAD 3D.2. MaterialPor ejemplo: S235, S355, acero inoxidable 304, aluminio 5052, etc.3. Espesor del materialPor ejemplo: 2,0 mm, 3,0 mm, 6,0 mm.4. Requisitos de curvaturaIncluya el ángulo, el radio, la longitud de la brida, el desplazamiento y otras dimensiones críticas.5. Información sobre el freno de manoFabricante de la máquina, modelo, tonelaje y longitud de plegado.6. Sistema de herramientasInterfaz europea/Promecam, americana, Trumpf, WILA, Amada u otra.7. Requisitos de producciónIndique al fabricante si necesita 5 unidades, 500 unidades o 50.000 unidades.Esa última cifra puede influir significativamente en la mejor solución de herramientas.  16. El utillaje personalizado se trata realmente de resolver un problema de producción.  Las mejores herramientas personalizadas no son necesariamente las más complicadas.En ocasiones, se trata de una sofisticada herramienta de conformado en varias etapas.A veces es simplemente un punzón modificado con 5 mm más de espacio libre.A veces, un inserto personalizado resuelve el problema.Y a veces, después de examinar la solicitud, la mejor respuesta es:“En realidad no necesitas herramientas personalizadas. Esta herramienta estándar cumplirá su función.”Eso es precisamente lo que se espera de un fabricante de herramientas.El objetivo no es venderte la herramienta más complicada.El objetivo es encontrar el La solución de utillaje más sencilla, segura y económica que produce la pieza requerida de forma consistente.   Las herramientas estándar para prensas plegadoras son el punto de partida para la mayoría de las aplicaciones de plegado.Pero cuando la geometría de la pieza se complica, los volúmenes de producción aumentan, la calidad de la superficie se vuelve crítica o las herramientas estándar simplemente no pueden proporcionar suficiente espacio libre, Las herramientas personalizadas para prensas plegadoras pueden convertir una operación de plegado frustrante en un proceso mucho más limpio.En Bendmax, se pueden desarrollar herramientas personalizadas para diferentes necesidades. Sistemas de herramientas para prensas plegadoras, interfaces de máquinas, materiales, geometrías de plegado y requisitos de producción.Ya sea que necesite un punzón modificado, una matriz en V especial, una herramienta de doblado en Z, una herramienta de rebordeado, una matriz sin mar
  • Herramientas para plegadoras de estilo europeo frente a estilo americano: ¿Cuál es la adecuada para su plegadora?
    Aug 14, 2026
      Herramientas para prensas plegadoras de estilo europeo frente a estilo americano¿Cuál es la adecuada para su plegadora?  Si compra herramientas para prensas plegadoras, tarde o temprano se encontrará con la misma pregunta:¿Estilo europeo o estilo americano?A primera vista, pueden parecer dos maneras diferentes de fabricar esencialmente el mismo punzón y matriz. Pero las diferencias radican en la geometría de las herramientas, el método de sujeción, la transferencia de carga e incluso la forma en que los operarios configuran la plegadora.Y no, una no es automáticamente “mejor” que la otra.La elección correcta depende de su plegadora, su sistema de herramientas actual y cómo utiliza realmente la máquina.   1. Lo primero es lo primero: ¿Cuál es la diferencia?La forma más sencilla de distinguir los dos sistemas es observar el método de punzonado y sujeción.Herramientas de estilo europeoHerramientas de estilo europeo, comúnmente asociadas con Herramientas al estilo Promecam, utiliza una espiga relativamente estrecha, típicamente alrededor de 13 mm, con una ranura de seguridad o mecanismo de bloqueo,Para obtener más información, consulte nuestra [Herramientas para prensas plegadoras de estilo europeo] rango.El punzón normalmente se instala en un soporte específico y se puede utilizar con sistemas de sujeción rápida, hidráulica o mecánica. El uso de herramientas segmentadas también es muy común.Este diseño es especialmente popular en las prensas plegadoras CNC modernas porque los operarios pueden cambiar las herramientas rápidamente y combinar diferentes secciones de punzón y matriz para obtener piezas de diferentes longitudes.Herramientas al estilo americanoEl utillaje de estilo americano es el enfoque norteamericano más tradicional. [Herramientas para prensas plegadoras de estilo americano] Está diseñado para máquinas que utilizan esta interfaz de herramientas tradicional.Una dimensión de referencia común es una espiga de 1/2 pulgada (12,7 mm), con el punzón asegurado mediante un sistema de sujeción mecánica, tornillos de fijación, pernos o un soporte compatible, según el diseño específico de la herramienta.Es sencillo, robusto y de uso generalizado en prensas plegadoras convencionales y antiguas.En resumen:Europeo = modular + cambio rápido + orientado a la precisiónEstadounidense = tradicional + robusto + sencilloPero la historia aún tiene algo más.  2. Herramientas europeas frente a americanas: una comparación rápidaCaracterísticaEstilo europeoEstilo americanoEspiga de punzón típicaAprox. 13 mmAprox. 12,7 mm / 1/2 pulgada.ReprimiciónAbrazadera rápida / hidráulica / mecánicaPrincipalmente mecánicaCambio de herramientaRápidoRelativamente más lentoHerramientas segmentadasMuy comúnDisponible, pero menos característico.Geometría de la herramientaDelgado y altamente modularTradicional y robustoAplicación típicaCNC, producción de alta variedadFabricación general, frenos convencionalesCosto inicial de las herramientasGeneralmente más altoGeneralmente más bajoFlexibilidad de configuraciónExcelenteBienCompatibilidad con la automatizaciónExcelenteDepende de la máquina/sistema.Más adecuado paraConfiguración rápida y repetibilidadSencillez y eficiencia de costes Una advertencia importante: Los conceptos de “estilo europeo” y “estilo americano” no son dimensiones universales. Los distintos fabricantes y modelos de máquinas pueden utilizar interfaces propietarias. Compruebe siempre el perfil del punzón, la espiga, el soporte, la altura de trabajo y el sistema de sujeción antes de realizar el pedido.Una espiga de 13 mm que “se parece lo suficientemente” a una espiga de 1/2 pulgada es no es un estándar de compatibilidad.  3. ¿Por qué es tan importante el sistema de sujeción?Aquí es donde las cosas se ponen interesantes.Una prensa plegadora puede tener cientos de toneladas de fuerza disponibles, pero esa fuerza aún tiene que viajar a través de la ariete → soporte → punzón → lámina → matriz → viga inferior.La interfaz de herramientas controla cómo se ubica y retiene el punzón durante este proceso, mientras que una herramienta adecuada [sistema de sujeción de la prensa plegadora] puede hacer que los cambios de herramientas sean más rápidos y consistentes.En muchos sistemas tradicionales de estilo americano, el operario coloca manualmente las herramientas y las fija mediante el sistema de sujeción mecánico de la máquina.Las herramientas de estilo europeo suelen utilizar una espiga desplazada y una geometría de portaherramientas específica. El mecanismo de bloqueo ayuda a posicionar el punzón de forma consistente y facilita enormemente los cambios rápidos de herramienta.Esto resulta especialmente útil cuando tu producción se parece a algo como esto:Parte A → cambiar herramientas → Parte B → cambiar herramientas → Parte C → cambiar herramientas de nuevo.Si su operario cambia las herramientas 15 veces al día, ahorrar unos minutos en cada cambio se vuelve rápidamente más importante que la diferencia de precio entre dos punzones.  4. Herramientas europeas: donde realmente brillanLas herramientas de estilo europeo son una opción sólida cuando tiempo de configuración y repetibilidad son importantes.Cambios rápidos de herramientas[Herramientas segmentadas para prensas plegadoras] Facilita la construcción de la longitud de trabajo exacta requerida, al tiempo que reduce el esfuerzo necesario para los cambios frecuentes de herramientas.En lugar de tener que lidiar con una herramienta larga y pesada cada vez, los operarios pueden manejar secciones más cortas y organizarlas según sea necesario.Esa es una gran ventaja para producción de alta variedad y bajo volumen.Más opciones de geometría de herramientasLos sistemas de herramientas europeos suelen ofrecer una amplia gama de perfiles de punzones, entre los que se incluyen:punzones estándarpunzones de cuello de cisnePunzones de ángulo agudoPunzones de radioperforaciones de fajaHerramientas para dobladilloHerramientas de doblado en Z/desplazamientoHerramientas de conformado especialesEl perfil más delgado de la herramienta también puede facilitar el trabajo con geometrías de brida complejas.Compatibilidad con sujeción rápidaSi su plegadora está equipada con un sistema hidráulico o de sujeción rápida adecuado, las herramientas europeas pueden agilizar considerablemente la configuración.Para los talleres que realizan cambios frecuentes, esto puede traducirse directamente en un mayor tiempo de actividad de las máquinas.   5. Herramientas estadounidenses: ¿Por qué siguen siendo tan populares?Porque a veces Lo simple es bueno.Las herramientas de estilo americano se han utilizado en talleres de plegado de Norteamérica durante décadas. Muchos operarios ya conocen el sistema y muchas máquinas ya cuentan con los soportes y las herramientas adecuadas.Eso significa que no necesariamente necesitas rediseñar toda tu configuración solo para adaptarte a un estándar de herramientas más reciente.Las herramientas estadounidenses pueden resultar especialmente atractivas cuando:Ya dispones de un amplio inventario de herramientas al estilo americano.Su plegadora está diseñada en torno a herramientas estadounidenses.Los cambios de herramientas son relativamente poco frecuentes.Principalmente realizas operaciones de doblado estándar.El costo inicial de las herramientas es una consideración importante.Su producción no requiere una segmentación extensa.En otras palabras, si su sistema actual funciona bien, puede que no haya motivo para cambiarlo simplemente porque otro sistema de herramientas parezca más moderno.  6. ¿Qué hay de la precisión?Aquí es donde las afirmaciones de marketing a veces pueden volverse un poco demasiado entusiastas.Las herramientas de precisión europeas se asocian a menudo con rectificado de precisión, dimensiones controladas y posicionamiento repetibleMuchos sistemas de herramientas de precisión se fabrican con tolerancias dimensionales muy ajustadas, lo que ayuda a mantener una geometría uniforme del punzón y la matriz.Pero las herramientas son solo una parte de la ecuación.La precisión final del doblado también depende de:Rigidez del bastidor de la prensa plegadoraParalelismo entre carnero y lechoCalibración de la máquinaCompensación de coronación/deflexiónPrecisión del tope traseroEspesor del materialResistencia del materialDesgaste de herramientasSelección correcta de la matriz en VConfiguración del operadorPor lo tanto, comprar un punzón rectificado con precisión no convertirá mágicamente una plegadora mal calibrada en una máquina de precisión.Buenas herramientas + buena configuración de la máquina = buenos resultados de doblado.    7. ¿Qué ocurre con el doblado de alta resistencia?Esta es otra área en la que conviene mirar más allá de la etiqueta de la herramienta.Si te doblas con regularidad chapa gruesa, acero de alta resistencia o piezas de trabajo grandesLas preguntas importantes son:¿Cuál es la carga admisible?¿Cómo se transfiere la carga?¿Cuál es la geometría del punzón?¿Cuál es la apertura del dado?¿Está el soporte diseñado para el tonelaje requerido?Por ejemplo, seleccionar un punzón simplemente porque sea de "estilo europeo" o de "estilo americano" sin comprobar su carga admisible no es una buena idea.El sistema de herramientas debe coincidir con la máquina. tonelaje, capacidad de carga de la herramienta, espesor del material, longitud de curvatura y aplicación. Quizás este artículo también pueda ayudarte a aprender más.Colección de troqueles para prensas plegadoras de servicio pesado>  8. ¿Cuál deberías elegir?Aquí está la respuesta práctica. Elija herramientas de estilo europeo si:Tienes una moderna prensa plegadora CNC.Usted cambia de herramientas con frecuencia.Ustedes fabrican muchas piezas diferentes.Necesitas punzones y matrices segmentados.Valoras la rapidez de configuración y la repetibilidad.Estás considerando sistemas de sujeción hidráulica o rápida.Necesitas una amplia gama de herramientas especializadas.Para un taller de fabricación con un alto volumen de producción, las herramientas de estilo europeo pueden ser una solución muy eficiente.  Elija herramientas de estilo americano si:Su máquina ya está configurada para herramientas estadounidenses.Ustedes cuentan con un amplio inventario de herramientas.Su producción utiliza herramientas relativamente estándar.Los cambios de herramientas no son particularmente frecuentes.Prefieres una configuración mecánica sencilla.Mantener el ecosistema de herramientas existente es más económico que cambiar de sistema.   9. No olvides que la máquina es lo primero.Esta es probablemente la regla más importante:Elija el sistema de herramientas en función de la plegadora, y no al revés. Antes de pedir un nuevo punzón o matriz, compruebe lo siguiente: Sistema de herramientasDimensiones de la espiga del punzónConfiguración de sujeción/sujeciónAltura del punzónDimensiones del troquelDuración de trabajoCarga máxima permitidaÁngulo de curvatura y radio requeridosTonelaje de máquinaInventario de herramientas existente...Y no te fíes únicamente de la marca de la máquina.  Que una máquina se fabrique en Europa no significa automáticamente que utilice todos los tipos de herramientas europeas. Del mismo modo, una plegadora fabricada en Estados Unidos puede utilizar un sistema de herramientas específico, ya sea propio o compatible.Lo que importa es la interfaz.¿No está seguro de qué sistema de herramientas o apertura de matriz en V es la adecuada para su aplicación? Nuestra [¿Qué son las herramientas para prensas plegadoras? La guía definitiva para fabricantes] Explica los factores clave a tener en cuenta antes de realizar un pedido.Para obtener más información sobre el doblado de chapa metálica de alta resistencia, consulte nuestra guía: [Adaptación de las herramientas a la capacidad de la máquina].  10. Entonces… ¿europeo o americano?Aquí no hay ningún combate de boxeo.Las herramientas europeas no son automáticamente mejores.Las herramientas estadounidenses no son automáticamente anticuadas.Simplemente fueron diseñados en torno a diferentes enfoques para Sujeción, transferencia de fuerza, geometría de la herramienta y flujo de trabajo de producción.Si los valores de su tienda Cambios rápidos, herramientas modulares, precisión y flexibilidad de producción.Las herramientas de estilo europeo suelen ser la opción más atractiva.Si su prioridad es Compatibilidad, simplicidad, durabilidad y aprovechar al máximo una configuración estadounidense existente.Las herramientas estadounidenses pueden ser una excelente opción.Y si se trata de reemplazar las herramientas de una máquina existente, la mejor respuesta suele ser mucho menos emocionante:Compra las herramientas que se ajusten a tu plegadora.Porque las herramientas para plegadoras más caras del mundo siguen siendo inútiles si no se ajustan a la máquina.  Piensa más allá de “europeo vs. americano” En Bendmax trabajamos con diferentes [sistemas de herramientas para prensas plegadoras], incluyendo herramientas de estilo europeo/Promecam, estilo americano, estilo Trumpf, estilo WILA, estilo Amada y herramientas personalizadas.La herramienta adecuada no es simplemente la que tiene las especificaciones más impresionantes. Es la que se adapta a sus necesidades. máquina, material, proceso de doblado, volumen de producción y configuración existente.Así que antes de realizar un pedido, envíenos su modelo de máquina, dibujo o fotos de las herramientas, dimensiones del punzón/matriz y requisitos de doblado.Primero te ayudaremos a identificar el sistema de herramientas adecuado, porque adivinar la interfaz es un pasatiempo mucho más costoso.  
  • Herramientas de precisión para prensas plegadoras Bystronic diseñadas para un rendimiento de plegado máximo.
    Jun 05, 2026
    ¿Por qué cada vez más fabricantes eligen las herramientas de Bendmax Bystronic? Herramientas de precisión para prensas plegadoras Bystronic diseñadas para un rendimiento de plegado máximo. Si ha invertido en una plegadora Bystronic, ya comprende el valor de la precisión. Las modernas máquinas Bystronic están diseñadas para ofrecer una precisión de plegado, repetibilidad y productividad excepcionales. Sin embargo, según nuestra experiencia trabajando con fabricantes de todo el mundo, incluso la máquina más avanzada solo puede rendir al nivel de las herramientas instaladas.                           En Bendmax, dedicamos mucho tiempo a hablar con gerentes de producción, dueños de talleres y operarios de doblado. Un tema surge una y otra vez: "¿Cómo podemos lograr doblados más uniformes reduciendo el tiempo de preparación y los costos de herramientas?". La respuesta suele empezar por las herramientas. Muchas herramientas estándar para plegadoras que se encuentran en el mercado se fabrican con tolerancias amplias. Si bien pueden funcionar para tareas básicas de plegado, cuando se trata de mantener ángulos precisos, dimensiones uniformes en piezas largas o al operar células de producción automatizadas, las pequeñas variaciones en las herramientas se convierten rápidamente en grandes problemas de producción. Por eso fabricamos nuestras herramientas para plegadoras tipo Bystronic con tolerancias extremadamente estrictas. Las dimensiones críticas se rectifican con precisión hasta ±0,01 mm, lo que permite combinar diferentes segmentos de herramientas manteniendo una calidad de plegado uniforme en toda la longitud de la máquina. Para los fabricantes de cajas eléctricas, paneles arquitectónicos, componentes para automóviles o piezas de chapa metálica de precisión, esta consistencia marca una diferencia notable cada día.   Otra pregunta que escuchamos con frecuencia es si las herramientas de alta calidad realmente duran más. En nuestra experiencia, la selección del material es tan importante como la precisión del mecanizado. Las herramientas Bendmax se fabrican con acero aleado 42CrMo de alta calidad y se someten a procesos avanzados de tratamiento térmico para mejorar la resistencia al desgaste y la estabilidad estructural. El resultado son herramientas que mantienen la precisión durante más tiempo, resisten la deformación bajo cargas pesadas y siguen funcionando de forma fiable durante años de producción. Por supuesto, las plegadoras Bystronic actuales son mucho más avanzadas que las máquinas que muchos talleres utilizaban hace diez años. Los sistemas RFA modernos incorporan tecnología de coronación sofisticada, corrección inteligente del ángulo y flujos de trabajo de producción cada vez más automatizados. Estas máquinas son capaces de una precisión extraordinaria, pero también exigen un mayor uso de las herramientas. El uso de herramientas de baja calidad o inconsistentes puede impedir que los operarios aprovechen al máximo las capacidades en las que han invertido.     Esta es una de las razones por las que hemos seguido ampliando nuestra gama de herramientas Bystronic. Tanto si los clientes necesitan punzones y matrices estándar, punzones de cuello de cisne, herramientas de doblado, herramientas de radio, matrices ajustables o soluciones de doblado totalmente personalizadas, nuestro objetivo es sencillo: ayudar a los fabricantes a conseguir mejores resultados de doblado con menos ensayo y error en el taller.   Nos enorgullece especialmente la variedad de soluciones de utillaje que ofrecemos. Algunos clientes buscan utillaje convencional para plegadoras, destinado a la fabricación general. Otros requieren utillaje de precisión para la industria aeroespacial, médica o la fabricación de carcasas de alta gama. Cada vez más, también brindamos soporte a clientes que necesitan utillaje personalizado, diseñado en función de piezas, materiales o desafíos de producción específicos. Cada taller de fabricación es diferente, y las herramientas deben reflejar esa realidad. Con el paso de los años, hemos aprendido que las operaciones de doblado más exitosas no son necesariamente las que cuentan con las máquinas más grandes. Son los talleres que comprenden la relación entre máquina, herramientas, material y operario. Cuando estos cuatro elementos trabajan en conjunto, la productividad mejora, los desperdicios disminuyen y la rentabilidad aumenta. Esa es la filosofía que hay detrás de Bendmax.     No nos limitamos a fabricar herramientas para plegadoras. Colaboramos con fabricantes para ayudarles a sacar el máximo provecho de sus equipos, mejorar la uniformidad del plegado y resolver problemas reales de producción. Tanto si opera una plegadora Bystronic como si gestiona un departamento de plegado totalmente automatizado, elegir las herramientas adecuadas puede tener un impacto significativo en sus resultados. Y si te preguntas si tus herramientas actuales permiten que tu máquina rinda al máximo, es una conversación que siempre nos complace tener. Porque en el doblado de chapa metálica, la precisión no empieza con la máquina, sino con las herramientas.     Artículos relacionados que podrían interesarte: "Los problemas de calidad hacen que los clientes vuelvan a Bendmax."   "Estándares comunes para herramientas de prensas plegadoras y análisis de interfaz." ¿Inconsistencia angular en el plegado de piezas largas? El sistema de coronación manual Bendmax resuelve con precisión la deflexión de la prensa plegadora.      
  • Matriz en U vs. Matriz en V: ¿Qué matriz para plegadora es mejor para doblar chapa metálica?
    May 25, 2026
    Matriz en U vs. Matriz en V: ¿Qué matriz para plegadora es mejor para doblar chapa metálica?En la fabricación moderna de chapa metálica, seleccionar las herramientas correctas para la prensa plegadora es tan importante como elegir la máquina plegadora adecuada. Entre todas las opciones de herramientas inferiores, V muere y Tú mueres son las dos soluciones más utilizadas en las operaciones de plegado con prensa plegadora.Aunque ambos están diseñados para doblar chapa metálica, sus estructuras, aplicaciones, rendimiento de doblado y capacidades de conformado son muy diferentes.Muchos fabricantes se enfrentan a menudo a la misma pregunta:¿Esta pieza debe doblarse con una matriz en V o con una matriz en U?En algunos casos, una matriz en V estándar puede sustituir a una matriz en U y reducir los costes de utillaje. Sin embargo, en otros, el uso de una matriz en V en lugar de una matriz en U puede provocar interferencias, deformaciones, una mala uniformidad angular o incluso fallos por doblado.Este artículo explica las diferencias entre Matrices en U y matrices en V para prensas plegadoras, incluido:Clasificaciones de herramientasDiferencias estructuralesVentajas principalesAplicaciones típicasCuando un chip V puede reemplazar a un chip U.Cuando un U muere es absolutamente necesarioSi participa en el doblado de chapa metálica, la selección de herramientas para prensas plegadoras CNC o la producción de cajas dobladas, esta guía le ayudará a elegir la solución de herramientas adecuada.Comprensión de las matrices en V en las herramientas de las prensas plegadorasA V muere Es la matriz inferior más utilizada en el plegado con prensa plegadora.La ranura de trabajo tiene forma de V y se utiliza principalmente para operaciones estándar de doblado al aire y doblado inferior.Gracias a su versatilidad y menor coste de producción, la matriz en V se ha convertido en la solución de utillaje estándar para la mayoría de los talleres de fabricación de chapa metálica.Tipos comunes de matrices en VChip V únicoEl Chip V único Contiene una abertura en forma de V y se utiliza habitualmente para aplicaciones estándar de doblado de chapa metálica.Las aplicaciones típicas incluyen:flexión de 90 gradosControl del aireDoblado de acero inoxidableFabricación de acero dulceFormación de uso generalPrincipales ventajas:Estructura simpleConfiguración rápidaCosto de herramientas bajoAlta precisión de dobladoAdecuado para la producción automatizadaLos troqueles en V simple son ideales para operaciones de plegado CNC de alta eficiencia.Wila-System 86° H100 Matriz en V simple N.° 29336Matriz en V/herramienta inferior de doblado endurecido personalizadoPrensa plegadora de alta resistencia Amada-system con matriz en V grande80° para doblado de chapa gruesaSistema LVD 30° R1.2 V12 H130 N.° 26253Plegadora de alta precisión con matriz en VTroquel doble VA Troquel doble V Incluye dos aberturas en forma de V de diferentes tamaños. Este diseño permite a los operarios procesar materiales de distintos espesores sin necesidad de cambiar de herramienta con frecuencia.Ventajas:Reduce el tiempo de preparación de las herramientas.Mejora la flexibilidad de producciónAhorra espacio en el inventario de herramientasLas matrices de doble V se utilizan ampliamente en fábricas de fabricación medianas y grandes.Prensa plegadora Amada System 2V Matriz NO.20.347Matriz de doble V de 85° V12/V20 para doblado de precisión de calibre ligeroPrensa plegadora Amada-system 2V-Die NO.20.820Doble V de 85° de 32 mm/40 mm con aberturas en V superior e inferiorChip multi-VA Chip multi-V Integra múltiples aberturas en forma de V en un solo cuerpo de matriz.Es especialmente adecuado para:Fabricación flexibleLíneas de producción multiproductoSistemas de doblado automatizadosBeneficios:Cambio rápido de trabajoMenor inversión en herramientasMayor eficiencia de producciónPlegadora Amada-system de 4 vías con matriz en V N.° 28.820Bloque Multi-V Universal de 20-70 mmMatriz de radio VA Matriz de radio V Presenta una base con ranura redondeada en lugar de una base en forma de V afilada.Se utiliza comúnmente para:Requisitos de radio de curvatura mayoresProtección de superficiesReducción de marcas en acero inoxidable y aluminio. Comprensión de los troqueles en U en las herramientas de las prensas plegadorasA Muere Es una matriz inferior de canal profundo diseñada específicamente para doblar piezas con bridas profundas o estructuras en forma de caja.En comparación con los troqueles en V estándar, los troqueles en U proporcionan un espacio libre significativamente mayor dentro de la abertura del troquel.Esto las hace muy adecuadas para operaciones de doblado complejas en las que es probable que se produzcan interferencias.Tipos comunes de matrices en UTroquel U estándarLa matriz U estándar se utiliza principalmente para:Doblado de cajasDoblado de gabinetesFabricación de carcasasConformado de brida profundaCaracterísticas:Diseño de ranura profundaMayor holgura de flexiónRiesgo de interferencia reducidoGran apertura en U DieEste tipo de matriz en forma de U está diseñada para:Bridas de retorno grandesChapa metálica gruesaAplicaciones de curvatura de gran radioVentajas:Posicionamiento de piezas más sencilloMayor compatibilidad con piezas de trabajo de gran tamaño.Troquel en U que no deja marcasLos troqueles en U que no dejan marcas suelen incluir:Inserciones de nailonProtección de poliuretanoMateriales de protección de superficiesEstos troqueles se utilizan ampliamente para:Acero inoxidable pulidoPaneles decorativosLáminas de aluminioChapa metálica pintadaTroqueles en U personalizadosLos troqueles en forma de U personalizados están especialmente diseñados para estructuras de piezas únicas.Son comunes en industrias como:Fabricación de ascensoresEquipamiento de cocinaChapa metálica para automóvilesProducción de armarios eléctricosTroquel U estándarMatriz de plegadora de canal profundo diseñada para el plegado de cajas, bridas profundas y el conformado de chapa metálica sin interferencias.Matriz de canal estándarMatriz inferior estándar tipo canal, adecuada para el doblado en forma de U, el conformado de carcasas y las operaciones de doblado en varias etapas.Troqueles de canal sin marcasTroqueles de canal que no dejan marcas, con diseño de protección de superficie para el doblado de acero inoxidable, aluminio y chapa metálica decorativa.Sin marcar U DieMatriz inferior en forma de U con protección de PU o nylon para evitar arañazos durante las aplicaciones de doblado de precisión.Troqueles en U personalizadosTroqueles en U diseñados a medida para perfiles especiales, plegado de cajas profundas y requisitos complejos de conformado de chapa metálica.Principales diferencias entre matrices en U y matrices en VComparaciónV DieMuereEstructura de la herramientaRanura estrecha en forma de VEstructura estandarizadaAdecuado para doblado generalCavidad profunda en forma de UMayor espacio libre internoDiseñado para curvas profundas o complejas.Rango de aplicaciónCodos estándar de 90°Control del aireProducción de alta velocidadFabricación general de chapa metálicaDoblado de cajasPiezas de brida profundaCurvas de retornoOperaciones de doblado en varias etapasResistencia a las interferenciasEsta es una de las mayores diferencias.Al doblar piezas profundas, la pieza de trabajo puede chocar con:• Morir hombros• Paredes laterales del troquel• Estructura del punzón superiorLas matrices en forma de U proporcionan un espacio interno adicional que evita interferencias durante las operaciones de doblado profundo.Ventajas entre los troqueles V y UVentajas de los troqueles VVentajas de los troqueles en UMayor eficiencia de producciónLos troqueles en V son más fáciles de instalar y reemplazar, lo que los hace ideales para:Automatización de prensas plegadoras CNCSistemas de doblado robóticoEntornos de producción en masaMayor espacio libre para curvas profundasEsta es la ventaja más importante de los troqueles U.Al doblar estructuras de caja profunda, los troqueles en V estándar suelen generar problemas de interferencia.Los troqueles U solucionan este problema al proporcionar una cavidad más profunda.Menor costo de herramientasDebido a su estructura más simple, los troqueles en forma de V son más económicos que los troqueles en forma de U.Esto reduce:Inversión inicial en herramientasCostos de inventarioGastos de mantenimientoMejor para la fabricación de cajas y gabinetes.Las aplicaciones incluyen:armarios eléctricosCajas de controlgabinetes para servidoresEquipamiento de cocinaEstos productos suelen requerir múltiples curvas pronunciadas.Los troqueles U mejoran enormemente la estabilidad del proceso de conformado.Mejor compatibilidadLos troqueles en V son compatibles con la mayoría de los sistemas de herramientas estándar para prensas plegadoras. Por ejemplo:Herramientas de estilo europeoHerramientas estadounidensesSistemas WILASistemas TrumpfMenor riesgo de daños en la superficie.Muchos troqueles U están diseñados con sistemas de protección que no dejan marcas. Esto es esencial para:Acero inoxidable decorativoPaneles de aluminiosuperficies pintadasIdeal para el control del aireEl plegado con prensas modernas depende cada vez más de la tecnología de plegado neumático. Los troqueles en V son la opción preferida porque ofrecen:Control de ángulo flexibleRequisitos de tonelaje más bajosMayor vida útil de la herramientaAdecuado para estructuras complejasLos troqueles U suelen ser necesarios para:Curvas de retornoCanales cerradosCurvado de perfil profundoEstas estructuras son difíciles o imposibles de procesar con matrices en V estándar.¿Cuándo puede un chip V reemplazar a un chip U?En algunas aplicaciones de doblado, una matriz en V puede sustituir con éxito a una matriz en U.Esto ayuda a reducir los costos de utillaje y a mejorar la flexibilidad. Por lo tanto, el objetivo final de presentar sus principios de funcionamiento, ventajas y desventajas es que podamos utilizarlos de forma razonable y eficaz para satisfacer nuestras necesidades.Sin embargo, deben tenerse en cuenta varias condiciones importantes.1. La altura de la brida es relativamente pequeña.Si la brida es poco profunda, es menos probable que se produzcan interferencias. En este caso, una matriz en V estándar puede ser suficiente.Algunos ejemplos comunes son:Canales pequeñosCajas poco profundasCurvas de retorno de luz2. Se utiliza una abertura en V más grande.Aumentar el tamaño de la abertura en V crea más espacio libre. Esto permite doblar algunas estructuras de caja poco profundas sin necesidad de una matriz en U.Sin embargo, las aberturas en V más grandes también producen:Radio interior mayorMás recuperación elásticaPrecisión de doblado reducida3. Se utiliza el doblado de aire.El doblado al aire reduce el contacto entre la pieza y la matriz. Esto puede ayudar a evitar interferencias en ciertas operaciones de doblado complejas.Como resultado, muchos talleres de fabricación modernos utilizan:troqueles V grandesMétodos de curvatura del airepara reducir la necesidad de matrices U especializadas.4. Se utilizan punzones de cuello de cisneA veces, la interferencia proviene del punzón superior en lugar de la matriz inferior.Usando:punzones de cuello de cisnePuñetazos profundos en la gargantapuede permitir que una matriz en V estándar realice curvaturas más complejas.Riesgos importantes al reemplazar matrices U por matrices VSi bien sustituir una matriz en forma de U por una matriz en forma de V puede reducir los costes de utillaje, también introduce varios riesgos.Problemas de interferenciaSi la brida es demasiado profunda, la pieza de trabajo puede chocar con los hombros de la matriz. Esto puede causar:DeformaciónDaños en la herramientaFlexión incompletaRadio de curvatura mayorLas grandes aberturas en forma de V aumentan el radio de curvatura interior. Esto puede afectar a:Ensamblaje del productoPrecisión dimensionalConsistencia de aparienciaMayor recuperación elásticaEl doblado al aire con matrices en V grandes suele generar mayor efecto de recuperación elástica. Puede ser necesario compensar el ángulo adicionalmente.Marcado de superficiesLos troqueles V estándar pueden dejar marcas fácilmente en:Acero inoxidableAluminioSuperficies decorativasEn estas situaciones, los troqueles U que no dejan marcas son más seguros.¿Cuándo NO se puede reemplazar un chip V por un chip U?Existen varias situaciones en las que un dado en forma de U es esencial.Doblado de cajas profundoLos armarios eléctricos profundos y las piezas de las carcasas suelen requerir matrices en forma de U, ya que las matrices en forma de V estándar no proporcionan suficiente espacio libre.Doblado en múltiples etapasA medida que se forman más dobleces, la estructura de la pieza se vuelve cada vez más compleja.Los troqueles en forma de U proporcionan el espacio necesario para la formación en etapas posteriores.Bridas de retorno grandesLas bridas de gran tamaño aumentan significativamente los riesgos de interferencia.Sobre todo para materiales gruesos, a menudo son necesarios los troqueles en forma de U.Altos requisitos de superficie cosméticaPara acero inoxidable pulido a espejo o chapa metálica pintada, las matrices en forma de U con insertos protectores proporcionan una protección de superficie mucho mejor.Aplicaciones de conformado especialesAplicaciones como:HemmingCurvas de retornoFormación de canales profundosPor lo general, requieren chips U dedicados.Cómo elegir el troquel adecuado para la plegadoraElija un dado V cuando:Realizar el doblado estándarPriorizar la eficiencia de la producciónUtilizando sistemas de doblado automatizadosProcesamiento de piezas de chapa metálica en generalElige una U Muere Cuando:Estructuras de caja profundas curvadasFormación de grandes bridas de retornoProcesamiento de piezas complejasPrevenir interferenciasProtección de superficies decorativasEn el plegado con prensas plegadoras modernas, ni las matrices en U ni las matrices en V son universalmente mejores. En cambio:Cada tipo de herramienta está diseñada para diferentes requisitos de doblado.Los troqueles V son ideales para:Producción estandarizadaFabricación de alta velocidadDoblado de uso generalLos troqueles U son esenciales para:Curvado de cajas profundoGeometrías complejasAplicaciones sensibles a las interferenciasAltas exigencias cosméticasHoy en día, muchos fabricantes de chapa metálica intentan sustituir las matrices en U por matrices en V de mayor tamaño siempre que sea posible con el fin de:Reducir los costos de herramientasMejorar la flexibilidadSimplificar la producciónSin embargo, para aplicaciones de flexión profunda y compleja, las matrices en forma de U siguen siendo insustituibles.La mejor estrategia de herramientas suele ser una combinación equilibrada de:troqueles V estándarchips Multi-VMuere Deep UTroqueles U sin marcarEsto proporciona el equilibrio óptimo entre:Calidad de flexióneficiencia de producciónFlexibilidad de herramientascontrol de costos de fabricaciónArtículos relacionados que podrían interesarte:"Tipos comunes de troqueles para prensas plegadoras con apertura en V y sus aplicaciones""Cómo calcular el tonelaje de una prensa plegadora para diferentes utillajes (Guía completa 2026)""Cómo seleccionar la herramienta adecuada para la plegadora en función de la fuerza de plegado""¿Qué son las herramientas para prensas plegadoras? La guía definitiva para fabricantes"
  • Cómo lograr un doblado sin marcas en la fabricación de chapa metálica
    May 23, 2026
    Explorando el doblado sin marcas en piezas de trabajo de plegadorasCómo lograr un doblado sin marcas en la fabricación de chapa metálicaSoluciones para el plegado sin dejar marcas con prensa plegadoraEn la fabricación moderna de chapa metálica, la calidad de la superficie es tan importante como la precisión del doblado. Industrias como la fabricación de ascensores, equipos de cocina, decoración arquitectónica, electrónica de consumo e interiores de automóviles requieren superficies impecables, sin arañazos, marcas de presión ni hendiduras de troquel.Sin embargo, el plegado tradicional con prensa plegadora suele dejar marcas visibles en acero inoxidable, aluminio, chapas revestidas, metales con acabado de espejo y materiales pintados. Estos defectos aumentan los costes de reprocesamiento y reducen el valor del producto.Para resolver este problema y evitar marcas de doblado en la chapa metálicaLos fabricantes están adoptando cada vez más tecnologías avanzadas. Soluciones de herramientas para prensas plegadoras sin marcasEste artículo explica los métodos más eficaces para lograr resultados impecables manteniendo la precisión y la productividad en el doblado.¿Qué causa las marcas de doblado en la chapa metálica?Antes de seleccionar una solución, es importante comprender por qué se producen las marcas de flexión.Durante el proceso de doblado, la chapa metálica se desliza y presiona contra la superficie de la matriz en V bajo alta presión. La fricción, la fuerza concentrada y las malas condiciones de la superficie de la matriz pueden generar:ArañazosLíneas de presiónindentación superficialDaños en el revestimientomarcas de arrastre del rodilloEstos problemas son especialmente visibles en:Acero inoxidable pulidoAcero inoxidable cepilladoLáminas de aluminioAcero galvanizadoMateriales pintados o recubiertosPaneles decorativos de chapa metálicaLa clave para un doblado sin marcas reside en reducir la fricción y distribuir la presión de manera uniforme durante el proceso de conformado.6 soluciones profesionales para doblar sin dejar marcas1. Sistemas de tensado y película que no dejan marcasUno de los métodos más sencillos es usar un película protectora que no deja marcas entre la chapa metálica y la matriz inferior.La película actúa como una barrera protectora que absorbe la fricción durante la flexión y evita el contacto directo metal con metal.Cómo funcionaSe inserta una lámina protectora flexible entre la pieza de trabajo y la matriz en V. Durante el doblado, la lámina se mueve junto con la hoja, lo que reduce los arañazos y las marcas.Película protectora para operaciones de plegado en prensa plegadoraSoporte y posicionador de película protectoraCaracterísticas principalesDisponible en diferentes grosores.Fácil de instalar y reemplazarCosto de inversión bajoAdecuado para protección temporalVentajasSencillo y económicoCompatible con la mayoría de los chips V estándar.Eficaz para una protección cosmética ligera.LimitacionesLa película se desgasta rápidamenteRequiere reemplazo frecuentePuede afectar ligeramente la precisión del ángulo en el doblado de precisión.Aplicaciones típicasPaneles decorativos de acero inoxidableLáminas de aluminio cepilladoComponentes cosméticos ligeros2. Troqueles rotativos sin marcas / Herramientas de doblado de alasmatrices de doblado rotativas Se encuentran entre las soluciones más avanzadas para el doblado sin rayar.El uso de las herramientas inferiores Bendmax Rotabend ayuda a reducir las marcas, ya que las aspas del rotor endurecidas giran durante el doblado en lugar de arrastrarse sobre la superficie de la chapa.Estas matrices incorporan un mecanismo de solapa giratoria en la matriz inferior. A medida que el punzón presiona la hoja hasta colocarla en su posición, la solapa gira para mantener el contacto con la superficie sin fricción por deslizamiento. Puntos claveCaracterística: Superficie cromada pulida (Ra ≤ 0,4 μm)Ventaja: Distribución uniforme de la fuerza con prácticamente ninguna resistencia de la superficie.Resultado: Elimina prácticamente las marcas de presión por flexión.VentajasExcelente protección de la superficie cosméticaFricción reducida durante el conformadoÁngulos de flexión uniformesAdecuado para la producción automatizadaLimitacionesCoste inicial más elevado que el de los troqueles estándar.Aplicaciones típicasEncimeras de acero inoxidablePaneles de ascensorProductos arquitectónicos decorativosPaneles para electrodomésticos de alta gamaPor qué los troqueles rotativos funcionan mejor: Las matrices en V tradicionales generan fricción por deslizamiento. Las matrices rotativas convierten el movimiento de deslizamiento en movimiento de rotación, lo que reduce significativamente el daño a la superficie.3. Troqueles para prensa plegadora con inserto de nailonTroqueles sin marcas con inserto de nailon Se utilizan materiales de nailon reemplazables integrados en la zona de contacto de la matriz inferior. Gracias a su alta elasticidad y bajo coeficiente de fricción, el nailon reduce considerablemente las marcas mecánicas en la superficie de la lámina.Estructura: El inserto de nailon mantiene la misma geometría de apertura en V que los troqueles de acero estándar, a la vez que añade una superficie de contacto más suave.Características principalesInserciones de nailon reemplazablesMisma geometría de doblado que las matrices en V convencionales.Superficie de contacto de baja fricciónVentajasExcelente protección para superficies delicadas.Menor coste de utillaje en comparación con los sistemas de poliuretano completos.Fácil mantenimiento mediante la sustitución del inserto.LimitacionesLos insertos de nailon se desgastan más rápidamente bajo cargas pesadas.No es ideal para materiales muy gruesos.Aplicaciones típicasDecoración de acero inoxidableChapa metálica revestidaPaneles de cerramiento de aluminio4. Herramientas de plegado de rodillos sin marcasTroqueles sin marca de tipo rodillo / Troqueles sin marca con rodillo en el interior Utilizar rodillos giratorios de aleación dura integrados en la matriz inferior.Al doblarse la lámina, los rodillos giran sincrónicamente con su movimiento. Esto transforma la fricción por deslizamiento en fricción por rodadura, reduciendo drásticamente los arañazos y las marcas de presión. Puntos claveCaracterística: Rodillos de aleación giratorios en las superficies de contacto.Ventaja: Contacto rodante dinámicoIdeal para: Láminas ultrafinas de menos de 0,5 mmVentajasFricción extremadamente bajaExcelente para doblado de precisión.Protege revestimientos delicados y acabados pulidos.Mejora la uniformidad en el conformado de láminas delgadas.LimitacionesMayor coste de utillajeRequiere mantenimiento para sistemas de rodillos.Aplicaciones típicaselectrónica de precisiónMarcos para paneles solaresCubiertas delgadas de acero inoxidableCarcasas para aparatos electrónicos de consumo5. Herramientas para prensas plegadoras con insertos de poliuretanoHerramientas para prensas plegadoras de poliuretano Utiliza inserciones elásticas suaves para amortiguar la lámina durante el doblado. Estas inserciones distribuyen la presión de doblado de manera uniforme y evitan marcas por contacto directo.Los insertos de contacto blando pueden estar hechos de Poliuretano, nailon o Materiales a base de cauchoLos insertos de poliuretano son especialmente adecuados para doblar perfiles con radio y materiales decorativos delicados. Puntos claveCaracterística: Sistema de inserción de poliuretano o de expulsión por resorte.Ventaja: Elimina por completo las marcas de presión.Resultado: Radio de curvatura uniforme con superficie lisa.VentajasLa mejor protección de superficie entre todas las soluciones que no dejan marcas.Excelente para metales blandosProduce radios de curvatura suaves y uniformes.LimitacionesNo apto para materiales gruesos de gran calibre.Los insertos de poliuretano acaban deformándose bajo cargas elevadas.Aplicaciones típicasAluminio de alto brilloAcero inoxidable con acabado espejoMarcos para smartphonesproductos de consumo decorativos6. Herramientas personalizadas para prensas plegadoras sin marcasLimpieza personalizada dobladaCurvado de canal en U a medidaCurvado de canal a medidaPara geometrías complejas o superficies muy sensibles, las herramientas personalizadas que no dejan marcas suelen ser la mejor solución.Estas herramientas están diseñadas específicamente en función del tipo de material, el espesor del material, el radio de curvatura, los requisitos de acabado superficial, la geometría del producto y el volumen de producción.Las herramientas personalizadas pueden combinar: estructuras rotativas, insertos de poliuretano, sistemas de rodillos, recubrimientos superficiales especiales y estructuras de doblado multietapa.VentajasMáxima protección de la superficiePrecisión de doblado optimizadaMayor eficiencia de producciónLa mejor solución para aplicaciones complejas.Aplicaciones típicasComponentes aeroespacialesPaneles arquitectónicos de primera calidadMolduras decorativas para automóvilesFabricación de acero inoxidable de alta gamaPrincipales ventajas de las herramientas de doblado sin marcasLas modernas herramientas para prensas plegadoras que no dejan marcas ofrecen importantes ventajas en cuanto a eficiencia de fabricación, control de calidad y reducción de costes.1. Protección de superficiesEvita arañazos, abolladuras y marcas de presión en materiales delicados.2. Reducción de retrabajos y desperdiciosMenos defectos superficiales significan menores tasas de rechazo y una calidad de producción más estable.3. Amplia compatibilidad de materialesAdecuado para:Acero inoxidable, aluminio, acero galvanizadoLáminas pintadas, metales decorativos4. Mayor vida útil de la herramientaLos insertos reemplazables prolongan la vida útil general del sistema de herramientas.5. Mayor eficiencia de producciónReduce la necesidad de películas protectoras y operaciones de pulido secundarias. Cómo elegir la herramienta adecuada para la plegadora sin marcasLa elección de la solución de doblado sin marcas adecuada depende de varios factores técnicos.Requisitos de acabado superficialLos distintos acabados requieren diferentes niveles de protección (acabado espejo, acabado cepillado, superficies pintadas, materiales recubiertos). Cuanto más sensible sea la superficie, más suave y liso debe ser el contacto de la herramienta.Espesor y resistencia del materialLos materiales más gruesos o de alta resistencia requieren sistemas de inserción más robustos para mantener la precisión angular. Los sistemas de inserción blandos pueden deformarse bajo una carga excesiva.Ángulo de curvatura y apertura en VEs fundamental que el radio del punzón, la abertura en V, el espesor del material y el ángulo de plegado coincidan correctamente para mantener la uniformidad del plegado y evitar la deformación del material.Geometría de la piezaLas formas complejas, como las cajas profundas, las curvas de gran radio, los perfiles en forma de U y las curvas de varios pasos, a menudo requieren estructuras de herramientas especializadas que no dejen marcas.Volumen de producción y presupuestoLa producción a gran escala favorece el uso de sistemas rotativos o de rodillos duraderos.La producción en lotes pequeños puede beneficiarse de soluciones de inserción modulares.Los sistemas de insertos reemplazables suelen ofrecer el mejor equilibrio entre el coste inicial de las herramientas, los gastos de mantenimiento y la vida útil a largo plazo.¿Cuál es la mejor solución para doblar materiales sin dejar marcas?No existe una única solución adecuada para todas las aplicaciones de doblado.SoluciónProtección de superficiesDurabilidadCostoMejor aplicaciónPelícula sin marcasMedioBajoBajoProtección temporalTroqueles rotativosExcelenteAltoMedio-altoPaneles decorativos de acero inoxidableInserciones de nailonBienMedioMedioFlexión cosmética generalTroqueles de rodillosExcelenteAltoAltoLáminas de precisión ultrafinasTroqueles de poliuretanoMejorMedio-bajoMedioMateriales con acabado de espejoHerramientas personalizadasMáximoDepende del diseñoAltoAplicaciones complejas de alta gamaA medida que aumentan las expectativas de los clientes en cuanto a la calidad de la apariencia, dominar Doblado de chapa metálica sin rayar se está convirtiendo en un requisito fundamental en la fabricación moderna.Elegir la herramienta correcta para la prensa plegadora sin marcas puede:Mejorar la apariencia del productoReducir los defectos de producciónAumentar la consistencia de la flexiónMenores costos de fabricaciónMejorar la satisfacción del clienteYa sea que esté doblando paneles de ascensor de acero inoxidable, aluminio con acabado de espejo o chapa metálica decorativa, invertir en la solución de doblado sin marcas adecuada mejorará significativamente tanto la calidad del producto como la eficiencia de la producción.
  • Tipos comunes de troqueles para prensas plegadoras con apertura en V y sus aplicaciones
    May 21, 2026
    Guía completa de troqueles de una sola V, doble V, de cuatro vías y multi-V.  Tipos comunes de troqueles para prensas plegadoras con apertura en V y sus aplicaciones En las operaciones de doblado de chapa metálica, muchos operarios se ven obligados a utilizar herramientas inadecuadas simplemente porque las correctas Herramientas para prensas plegadoras de alta resistencia No está disponible de inmediato. Sorprendentemente, a veces se pueden producir piezas aceptables utilizando herramientas completamente diferentes.Sin embargo, este enfoque es:IneficienteDifícil de repetirCalidad inestablePerjudicial para la eficiencia del flujo de trabajoLa mejor práctica en la selección de herramientas para prensas plegadoras siempre debe centrarse en un objetivo simple:Fabricar piezas de la más alta calidad en el menor tiempo posible.Por lo tanto, comprender los diferentes tipos de matrices inferiores de las prensas plegadoras es esencial para mejorar la productividad, reducir el tiempo de preparación y garantizar la uniformidad del plegado.  1. ¿Qué es una matriz inferior para prensa plegadora?La matriz inferior de la plegadora es la herramienta montada en la bancada de la plegadora y que trabaja conjuntamente con el punzón para dar forma a la chapa metálica.El dado inferior afecta directamente a:Ángulo de curvaturaRadio interiorMarcado de superficiesRequisito de tonelajePrecisión de dobladoeficiencia de producción Las categorías comunes de troqueles inferiores incluyen:Troqueles V simplesTroqueles de doble VTroqueles en V de 4 víasChips Multi-VTroqueles en V ajustablesTroqueles de radioTroqueles de aplanamientoTroqueles sin marcaTroqueles para prensas plegadoras con pastillas de poliuretano en el interiorTroqueles de conformado a medida Troqueles V simplesLa matriz Single V cuenta con una abertura en V rectificada con precisión y se utiliza ampliamente en aplicaciones estándar de plegado al aire. Es ideal para prensas plegadoras CNC pequeñas y medianas que requieren alta precisión de plegado, un rendimiento de conformado estable y una configuración rápida.Con una sola ranura en V, los operarios pueden lograr resultados de doblado uniformes y una alineación de herramientas más sencilla durante la producción. Las matrices en V simples se utilizan habitualmente para acero inoxidable, acero al carbono, aluminio y otros materiales de chapa metálica. Las matrices en V simples son las matrices inferiores más tradicionales y de uso más extendido.Los ángulos de matriz comunes incluyen 30°, 60°, 85°, 86° y 90°, adecuados para producir ángulos de doblado de 90° o superiores, dependiendo de la recuperación elástica del material y del método de doblado.Las ventajas incluyen:Alta precisiónExcelente rigidezRendimiento de flexión estableFuerte resistencia a la carga descentradaLos tipos más comunes incluyen:Troqueles V simples tipo TTroqueles en V simple tipo LTroqueles de cuerpo rectoTroqueles de base altaTroqueles de radio VAplicaciones:Doblado de acero inoxidableDoblado de acero al carbonoProducción por lotes de precisiónCurvado de cajas profundo Troqueles de cuerpo rectoMatriz inferior tipo ranuraTroqueles de radio VTroqueles V simples tipo T  Troqueles de doble VLa matriz de doble V incorpora dos aberturas en V diferentes en el mismo cuerpo, lo que permite a los operarios cambiar de tamaño de ranura sin necesidad de modificar las herramientas. Este diseño mejora notablemente la eficiencia de producción y reduce el tiempo de inactividad de la máquina durante las operaciones de doblado de diferentes espesores.Es especialmente adecuado para talleres de chapa metálica que procesan diferentes espesores de material o que requieren múltiples doblados en un mismo ciclo de producción. Los troqueles de doble V ofrecen flexibilidad, ahorro de costes y una configuración más rápida en comparación con las herramientas de una sola abertura.Los ángulos de matriz más comunes incluyen 30°, 60°, 85° y 86°, lo que permite diversas aplicaciones de doblado al aire y doblado inferior.Ejemplos:V8/V12V10/V16V12/V20Proporcionan una excelente flexibilidad a la vez que reducen el inventario de herramientas. Construcción de acero para herramientas de alta resistenciaMateriales comunes:42CrMoCr12MoVAcero para herramientas de aleaciónVentajas:Mayor resistencia al desgasteMayor vida útilMayor resistencia a las grietas Sistemas de cambio rápidoLos troqueles modernos de doble V suelen incluir:Sistemas autocentrantesInterfaces de sujeción rápidaSistemas de posicionamiento estandarizadosEl tiempo de configuración se puede reducir a:Un tercio de los sistemas de herramientas tradicionales.Matriz de plegadora de doble V opuestaLas aberturas en forma de V dobles en lados opuestos permiten un giro rápido para diferentes requisitos de doblado y reducen el tiempo de cambio de herramientas.Troquel de doble V de lados adyacentesLas aberturas en V laterales adyacentes permiten un posicionamiento flexible de la matriz y un acceso rápido para satisfacer las diversas necesidades de doblado de bridas y perfiles.Matriz doble en V simétrica en líneaLas aberturas en V idénticas y alineadas garantizan una distribución equilibrada de la fuerza, una mayor estabilidad y una vida útil prolongada del troquel durante la producción.Matriz doble en V en línea de varios tamañosDos aberturas en forma de V diferentes en el mismo lado permiten un doblado flexible para distintos espesores de chapa utilizando una sola matriz.   Troqueles en V de 4 víasLa matriz Four V es una matriz versátil para prensas plegadoras con múltiples aberturas, diseñada con cuatro ranuras en V diferentes en los cuatro lados del cuerpo de la herramienta. Los operarios pueden girar la matriz para seleccionar rápidamente diferentes tamaños de abertura en V según el espesor de la chapa y los requisitos de plegado.Esta herramienta se utiliza ampliamente en entornos de producción de chapa metálica con alta variedad de materiales, donde la flexibilidad, la reducción de cambios de herramientas y la configuración eficiente de la máquina son esenciales. Es adecuada para el doblado de acero inoxidable, acero dulce, chapa galvanizada y aluminio. Se encuentran disponibles cuatro matrices en V con múltiples combinaciones de apertura en V y configuraciones angulares para permitir el doblado de precisión en diferentes aplicaciones y geometrías de piezas.Combinaciones típicas:V6V8V10V12Ventajas:Cambio rápido de herramientasCantidad reducida de herramientasMejor compatibilidad con la automatización     Chips Multi-VEl Matriz inferior para prensa plegadora multiv Se trata de una matriz inferior para prensa plegadora de gran flexibilidad, diseñada con múltiples aberturas en V en un único cuerpo de herramienta. Permite a los operarios seleccionar rápidamente el tamaño adecuado de la ranura en V para diferentes espesores de material y requisitos de plegado sin necesidad de cambiar la matriz con frecuencia.Este utillaje mejora significativamente la eficiencia de la configuración, reduce el inventario de herramientas y aumenta la flexibilidad de producción en entornos de fabricación de chapa metálica que manejan diversas aplicaciones de doblado.Las matrices Multi-V se utilizan habitualmente para el doblado al aire de acero inoxidable, acero al carbono, aluminio y chapa galvanizada. Las diferentes combinaciones de aberturas en V ayudan a conseguir radios de doblado precisos, ángulos estables y una calidad de conformado uniforme en diversas piezas. Disponibles en múltiples configuraciones angulares, como 30°, 60°, 85° y 86°, las matrices Multi-V son ideales para la producción de alta eficiencia en prensas plegadoras CNC y para operaciones de plegado multiusos.Son ideales para:Fabricación flexibleProducción automatizadaProducción de alta variedad y bajo volumenFábricas inteligentes   2. Troqueles especializados para prensas plegadorasMás allá de los troqueles V estándar, muchos Troqueles personalizados para doblar chapa metálica Se han desarrollado para aplicaciones de flexión complejas.Algunos ejemplos importantes son:Troqueles de ángulo agudoTroqueles para abaloriosMuere el canalTroqueles para dobladillo y dobladilloTroqueles para corrugadoTroqueles para rizarTroqueles de aplanamientoMuere HemmingTroqueles rotativosmatrices de uretanoTroqueles para la formación de tubosTroqueles de costura alzadaTroqueles de limpiezaTroqueles de curvatura en ZMordisco de bisagraTroqueles de marcado libre con rodillo interiorTroqueles de curvatura en Z ajustablesTroqueles de barra redondaCada matriz está diseñada para resolver desafíos de producción específicos, al tiempo que mejora la eficiencia y la uniformidad de las piezas.    3. Soluciones de troqueles para prensas plegadoras BENDMAXSitio web oficial de BENDMAX proporciona:Troqueles V simplesTroqueles de doble VTroqueles de 4 víasChips Multi-VTroqueles de radioTroqueles sin marcaTroqueles en V ajustablesTroqueles de aplanamientoSoluciones de herramientas personalizadasCompatible con:AmadaTrumpfWilaBystronicLVDEstilo europeoEstilo de precisión americano4. Reflexiones sobre la apertura en VLas matrices inferiores de las prensas plegadoras son mucho más que simples ranuras en V.Influyen directamente en:Calidad del productoProductividadAcabado superficialCompatibilidad con la automatizaciónEficiencia general de fabricaciónAl enfrentarse a aplicaciones complejas como:HemmingFlexión de bisagraCurvatura de radioDoblado sin dejar marcasFormación de cajasEl soporte de herramientas profesionales se vuelve esencial.Este artículo se centra principalmente en los troqueles inferiores de las prensas plegadoras.Sin embargo, otros componentes son igualmente importantes, entre ellos:Punzones de prensa plegadoraSistemas de sujeciónSistemas de coronaciónAccesorios para prensas plegadoras Puedes profundizar en el conocimiento profesional sobre prensas plegadoras a través de los artículos relacionados en nuestro sitio web.  Haz clic para buscar los productos que te interesan: 
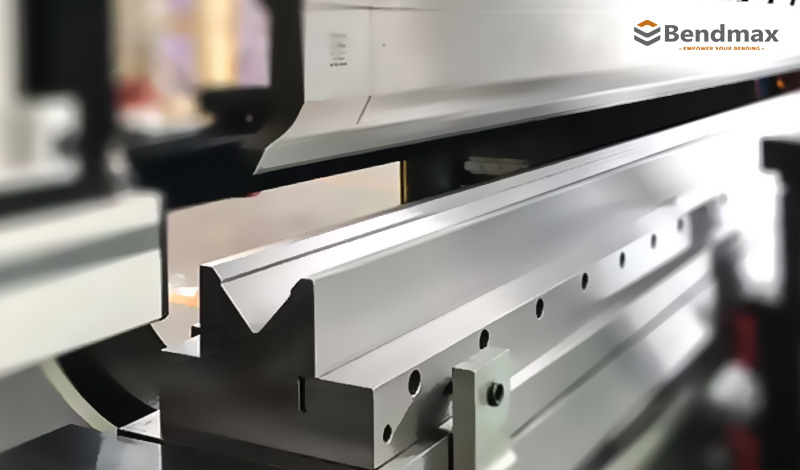
  • Cómo calcular el tonelaje de una prensa plegadora para diferentes utillajes (Guía completa 2026)
    May 06, 2026
    Cómo calcular el tonelaje de la plegadora para diferentes utillajes— Fórmula de herramientas y tabla de tonelaje  El tonelaje de la prensa plegadora se calcula en función del espesor del material, la resistencia del material, la apertura de la matriz y la longitud de plegado.Para el control del aire, la fórmula estándar es: T=1,42×σ×t2VT = \frac{1,42 \times \sigma \times t^2}{V}T = V1,42 × σ × t²Dónde:T = tonelaje por metro (kN/m)σ = resistencia a la tracción del material (N/mm²)t = espesor del material (mm)V = abertura de la matriz (mm)En términos sencillos:El material más grueso requiere mayor tonelaje.Una abertura en V más pequeña requiere mayor tonelaje.Un material más resistente requiere mayor tonelaje.Esta fórmula se utiliza comúnmente al seleccionar:troqueles para prensas plegadoras de alta resistenciamatrices de plegadora multi Vmatriz de plegadora con gran abertura en V   Las aberturas de matriz más pequeñas y los materiales más gruesos aumentan drásticamente el tonelaje de doblado.¿Por qué importa el tonelaje de la prensa plegadora?Un cálculo correcto del tonelaje ayuda a los fabricantes:Evite la sobrecarga de la máquinaEvite la rotura de las herramientas.Mejorar la precisión de dobladoProlongar la vida útil de la herramientaReducir los costos de producciónUna selección de tonelaje incorrecta puede causar:Puñetazos rotosTroqueles dañadosdeflexión de la máquinaÁngulos de flexión deficientes Explicación de la fórmula de tonelaje de la prensa plegadora1. Espesor del materialEl tonelaje aumenta exponencialmente con el espesor.Ejemplo:  EspesorTonelaje relativo1 mm1×2 mm4×3 mm9×4 mm16× Porque el grosor está elevado al cuadrado en la fórmula.2. Apertura de la matriz (Apertura en V)   La abertura en forma de V afecta directamente al tonelaje. Una matriz de plegado con una gran abertura en forma de V reduce la fuerza de plegado y la carga de la máquina.Esto es ideal para:láminas de aluminiochapa metálica delgadacurvatura de radio grande 3. Tipo de materialLos diferentes materiales requieren diferentes tonelajes.MaterialFuerza relativaAcero dulce1.0×Acero inoxidable1,5×Aluminio0,5×  Ejemplo:Si el acero dulce requiere 50 toneladas, el acero inoxidable puede requerir 75 toneladas. Diferencias de tonelaje según el tipo de herramienta.Troqueles para prensas plegadoras de alta resistencia  Ideal para:doblado de chapa gruesaacero estructuralaplicaciones de alto tonelajeLas palabras clave incluidas de forma natural son: matrices para prensas plegadoras de alta resistencia.Características:carrocería reforzadaalta capacidad de cargaOpciones V más pequeñasVentajas:alta durabilidadAdecuado para material gruesomejor resistencia a la cargaDesventaja:mayor demanda de tonelajeAplicaciones típicas:chasis de camiónpiezas de construcciónarmarios industriales Troqueles para prensa plegadora Multi V  Las palabras clave incluidas de forma natural son: matrices de plegadora multi VLos troqueles Multi V contienen varias aberturas en forma de V en una sola herramienta.Beneficios:Una matriz para múltiples espesoresTiempo de configuración reducidomenor costo de inventario de herramientasAplicaciones:talleres de trabajofabricación flexibleproducción en lotes pequeñosEjemplo:Un único chip multi-V puede incluir:16 mm22 mm35 mmaberturas en V de 50 mmEsto permite a los operadores optimizar el tonelaje rápidamente. Matriz de plegadora con gran apertura en V  Las palabras clave incluidas naturalmente: matriz de plegadora de prensa con abertura en V grandeLos troqueles en V grandes son ideales para:materiales blandospiezas cosméticasdoblado sin dejar marcasVentajas:menor tonelajeradio de curvatura mayordesgaste reducido de la herramientaIdeal para:Paneles de climatizaciónrecintospiezas de electrodomésticos Ejemplo de cálculo de tonelaje de una prensa plegadoraMaterial: Acero dulceGrosor: 3 mmAbertura en V: 24 mmFórmula:T = 1,42 × 450 × 3224T = \frac{1,42 \times 450 \times 3^2}{24}T = 241,42 × 450 × 32Resultado:≈ 24 kN/cmEsto equivale aproximadamente a:240 toneladas/metro(Los valores reales varían según la geometría de la máquina y las herramientas). Regla recomendada para la selección de troquelesUna regla común:Abertura en V = 6 × a 8 × espesor del materialEjemplos:EspesorApertura en V recomendada1 mm6–8 mm2 mm12–16 mm3 mm18–24 mm6 mm36–48 mm  Para materiales gruesos, elija matrices para prensas plegadoras de alta resistencia.Para una producción flexible, elija matrices de plegadora multi-V.Para un menor tonelaje y un plegado más suave, elija una matriz de plegadora con una abertura en V grande.  El cálculo preciso del tonelaje de la plegadora es esencial para un plegado seguro y eficiente.Elegir las herramientas adecuadas es fundamental:✅ Troqueles de prensa plegadora de alta resistencia para chapa gruesa y de gran tonelaje✅ Troqueles de plegadora Multi V para una producción flexible✅ Matriz de plegado con gran apertura en V para menor tonelaje y mayor radio de curvatura.En BENDMAX, suministramos herramientas de alta precisión para prensas plegadoras diseñadas para:durabilidadexactitudCompatibilidad con los principales sistemas de plegadoras.Contáctenos para obtener recomendaciones sobre herramientas y soluciones de doblado personalizadas. Preguntas frecuentes: Cálculo del tonelaje de la prensa plegadora¿Cómo calculo el tonelaje de una prensa plegadora?Utilice esta fórmula:T=1,42×σ×t2VT = \frac{1,42 \times \sigma \times t^2}{V}T = V1,42 × σ × t²El tonelaje depende de:espesormaterialapertura de dados ¿Una abertura en V más grande reduce el tonelaje?Sí.Una abertura en V más grande reduce la fuerza de flexión necesaria, pero aumenta el radio de curvatura.Por eso, para el plegado con poca fuerza se utiliza una matriz de plegado con una gran abertura en forma de V. ¿Qué herramientas son las más adecuadas para doblar chapas gruesas?Para materiales gruesos, utilice matrices de prensa plegadora de alta resistencia porque ofrecen:mayor capacidad de cargamejor resistencia estructuraldeformación reducida ¿Por qué utilizar matrices para prensas plegadoras multi-V?    Los troqueles para plegadoras Multi V mejoran la eficiencia al permitir múltiples aberturas en forma de V en un solo troquel.Beneficios:menos cambios de herramientasmenor costo de herramientasmayor flexibilidadBendmax proporciona datos de referencia de tonelaje para cada producto, que pueden servir de guía al seleccionar las herramientas. También puede ponerse en contacto con nuestros ingenieros para obtener asistencia profesional.  
  • ¿Por qué Bendmax se centra en un control de procesos estricto durante la producción de utillaje para prensas plegadoras?
    Apr 21, 2026
    ¿Por qué Bendmax se centra en un control de procesos estricto durante la producción de utillaje para prensas plegadoras? En la fabricación de chapa metálica, La calidad de las herramientas de la prensa plegadora afecta directamente a la precisión del plegado, la eficiencia de la producción y la calidad superficial de las piezas acabadas.Incluso utilizando prensas plegadoras de alta precisión, un utillaje deficiente puede provocar ángulos inconsistentes, desgaste prematuro o marcas en la superficie de la pieza de trabajo.Para garantizar un rendimiento constante y una larga vida útil, Bendmax implementa un estricto proceso de producción de 12 pasos.Desde la selección de la materia prima hasta la entrega final, cada etapa se controla cuidadosamente para garantizar una calidad de utillaje estable y resultados de doblado fiables.  Proceso de producción de utillaje para prensas plegadoras Bendmax (12 pasos)1. Diseño de herramientas para prensas plegadoras  El proceso de producción comienza con diseño de herramientas profesionalesLos ingenieros de Bendmax evalúan los requisitos de doblado del cliente, incluyendo el espesor de la chapa, el tipo de material, el radio de curvatura y la secuencia de conformado.En función de estos factores, los ingenieros determinan si herramientas estándar puede cumplir con la solicitud o si herramientas de conformado a medida Deben desarrollarse para mejorar la eficiencia y la precisión del doblado.    Respuesta rápida de ingeniería15 años de experienciaDibujos claros24 horas / 6 díasHerramientas especiales de forma precisa y fiable.Proceso de doblado paso a paso  2. Selección de materia prima  La durabilidad de las herramientas para prensas plegadoras comienza con la calidad de sus materias primas.Bendmax utiliza Acero aleado forjado 42CrMo (42CrMo4) debido a su excelente equilibrio de:alta resistenciafuerte resistenciaresistencia al desgasteresistencia a la fatigaPara garantizar la fiabilidad del material, Bendmax proporciona Certificación de materiales por parte de los proveedores y verificación mediante pruebas de terceros..  3. Endurecimiento del cuerpo  Después de la preparación del material, las herramientas se someten a temple y revenido en baño de sal.Este proceso de tratamiento térmico controlado estabiliza la estructura interna y aporta la Dureza del cuerpo de la herramienta a HRC 30–35, lo que garantiza una alta resistencia estructural y reduce el riesgo de agrietamiento bajo cargas de flexión elevadas.  4. Fresado CNC  Luego, las piezas en bruto de las herramientas se mecanizan utilizando centros de mecanizado CNC de alta precisión.Este proceso garantiza:Perfiles precisos de punzones y matricesproducción repetible en distintos lotestolerancias dimensionales estrictasEl fresado CNC conforma la geometría fundamental necesaria para las operaciones de acabado posteriores.  5. Endurecimiento profundo de la superficie  Las áreas de trabajo de las herramientas se someten a endurecimiento por inducción.Durante este proceso, la superficie se calienta a 850–950 °C, mejorando significativamente la resistencia al desgaste. La dureza de la superficie de trabajo alcanza HRC 54–60, lo que permite que las herramientas soporten ciclos de flexión repetidos sin un desgaste excesivo.   6. Chorro de arena  Después del tratamiento térmico, la superficie de la herramienta se trata mediante chorro de arena.Este proceso ofrece varias ventajas:mayor resistencia a los arañazos superficialesreducción de la tensión de mecanizado internamejor estabilidad a largo plazoAdemás, crea un acabado superficial uniforme similar al utilizado por los principales fabricantes internacionales de herramientas.  7. Rectificado CNC de precisión  El rectificado es una de las etapas más críticas en la producción de herramientas para prensas plegadoras.Bendmax utiliza rectificadoras CNC para acabar las superficies clave de las herramientas con alta precisión, garantizando la exactitud:ángulos de flexiónradiosalturasGeometría de ranura en VEsta precisión determina directamente la consistencia de los resultados del doblado.     8. Corte con herramienta segmentada  Para mejorar la flexibilidad en las operaciones de doblado, se producen muchas herramientas como conjuntos de herramientas segmentadas.Las configuraciones estándar incluyen:Herramientas sólidas de 835 mmHerramientas sólidas de 415 mmcombinaciones de herramientas segmentadasLas herramientas segmentadas permiten a los operarios ensamblar rápidamente longitudes de herramientas para diferentes aplicaciones de doblado.     --Común Segmentado europeo Longitud de la herramienta  9. Inspección de calidad  Un estricto control de calidad garantiza la precisión y fiabilidad de cada herramienta.Bendmax utiliza equipos de inspección profesionales como:Máquinas de medición por coordenadas (MMC)Instrumentos de medición de contornosmedidores de alturaHerramientas de medición de rectitudLas herramientas terminadas pueden alcanzar tolerancias dimensionales de ±0,02 mm, lo que garantiza una precisión de flexión estable. (El personal que realiza la inspección)  10. Marcado láser  Cada herramienta está marcada con grabado láser para mostrar claramente los parámetros clave, entre los que se incluyen:código de herramientasángulo de flexiónradiocapacidad de tonelajelongitudEsto permite a los operarios identificar y seleccionar fácilmente las herramientas adecuadas durante la producción.  11. Embalaje protector  Bendmax utiliza protección de embalaje multicapa para garantizar un transporte seguro:Recubrimiento de aceite antioxidantePapel de envolver antigrasaSellado individual de plásticoEmbalaje de cartónCajas de madera reforzadasEsto evita la oxidación, los daños o la deformación durante el envío.  — Diagrama del proceso de envasado   12. Entrega y logística  Bendmax ofrece soluciones de entrega globales eficientes basadas en las necesidades del cliente.Plazos de entrega habituales:Herramientas estándar: 3-5 díasHerramientas personalizadas: 20–25 díasLa empresa también ayuda a sus clientes a seleccionar los métodos de transporte más económicos y fiables.   Por qué el control estricto del proceso es fundamental para las herramientas de las prensas plegadoras.Las herramientas de la prensa plegadora funcionan bajo Alta presión y ciclos de conformado repetidosSin un control de procesos adecuado, las herramientas pueden sufrir problemas como:dureza desigualdesviación dimensionaldesgaste prematuroagrietamiento de herramientasángulos de flexión inestablesAl implementar una proceso de producción estrictamente controladoBendmax garantiza una calidad de material uniforme, una geometría precisa y un rendimiento fiable.  Herramientas para prensas plegadoras Bendmax: calidad fiable para fabricantes globales.Mediante estrictos estándares de ingeniería y procesos de fabricación controlados, Bendmax proporciona punzones y matrices de alta precisión para prensas plegadoras destinadas a las industrias globales de fabricación de chapa metálica..El resultado es una herramienta que ofrece: precisión de doblado constantemayor vida útilmayor eficiencia de producciónCostes de mantenimiento reducidos   
  • Herramientas estándar para plegadoras Bendmax en stock estable
    Apr 21, 2026
    Herramientas estándar para plegadoras Bendmax en stock estable Alto Punzones y matrices de calidad para doblado de precisión.  Las herramientas estándar para prensas plegadoras de Bendmax ofrecen un rendimiento fiable, una calidad de plegado precisa y una durabilidad a largo plazo para la fabricación global de chapa metálica. Nuestra gama de herramientas estándar incluye los punzones para plegadoras más utilizados, como por ejemplo:punzones rectos, punzones agudos, punzones de cuello de cisne, punzones de dobladillo y punzones de radio—cubriendo las necesidades comunes de doblado, desde el doblado neumático simple hasta el conformado de cajas y las operaciones de dobladillo.  El Troqueles en V estándar para prensas plegadoras La selección incluye los productos más populares de la industria.V simplemodelos en85°, 88°, 30° y 60°, que ofrece un soporte estable y ángulos de flexión precisos para una amplia gama de materiales y espesores.  Todos los punzones y matrices Bendmax están fabricados con materiales de primera calidad.42CrMoEl acero aleado se somete a un tratamiento completo de temple y endurecimiento para garantizar una resistencia, tenacidad y resistencia al desgaste superiores. Para mejorar aún más la durabilidad, los bordes de la herramienta y las zonas de contacto con la chapa se pueden endurecer con láser o recubrir con un acabado protector negro, lo que mejora significativamente la dureza de la superficie y prolonga la vida útil incluso en producción continua. Para garantizar la precisión y consistencia dimensional, cada pieza de la herramienta pasa por un estricto control de calidad utilizando medidores de altura, instrumentos de medición de contorno y máquinas de medición de coordenadas capaces de inspeccionar la geometría, Rectitud, precisión angular, tolerancias de radio y dureza general.  Este proceso de inspección basado en metrología garantiza que cada herramienta estándarCumple con los estándares internacionales de mecanizado y se integra a la perfección con las prensas plegadoras de todo el mundo. Las herramientas estándar de Bendmax tienen precios competitivos y se mantienen en stock en grandes cantidades, lo que permite una entrega rápida y minimiza el tiempo de inactividad del cliente. Dado que los modelos de punzones, los ángulos de las matrices y los niveles de inventario pueden variar debido a las actualizaciones de productos y los ajustes de ventas, recomendamos a los clientes que se pongan en contacto con nosotros directamente para obtener las especificaciones y la información de existencias más recientes. Más allá de productos de alta calidad, Bendmax ofrece un servicio al cliente integral que abarca consultoría, diseño técnico, fabricación, instalación, calibración, capacitación, repuestos y soporte posventa global para herramientas, cilindros, sistemas de sujeción, unidades de coronación y accesorios. La satisfacción del cliente sigue siendo nuestra máxima prioridad y ofrecemosSoporte técnico 24/7Opciones de personalización flexibles y envíos globales rápidos para garantizar un rendimiento fiable en cualquier aplicación de doblado. Las herramientas estándar para prensas plegadoras de Bendmax están diseñadas para ofrecer ángulos consistentes, resultados estables y un valor duradero, lo que las convierte en una opción confiable para talleres, fabricantes de equipos originales y Fabricantes de chapa metálica mundial. Consejos de Bendmax:Debido a las constantes actualizaciones de productos y ajustes de ventas, los tipos de punzones, ángulos de troquelado y niveles de existencias disponibles pueden variar. Para obtener las especificaciones y la información de inventario más recientes, contáctenos directamente.
1 2
Leave A Message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

leave a message

leave a message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

HOGAR

PRODUCTOS

WhatsApp

Contáctanos