


En artículos anteriores del blog de Bendmax, hemos compartido numerosos artículos sobre soluciones para prensas plegadoras, aplicaciones de herramientas y comparaciones de productos. Estos artículos se centran en desafíos específicos del plegado y en soluciones prácticas.
Al aprender sobre las herramientas para plegadoras, es fácil encontrar información dispersa: el perfil del punzón en un lugar, una guía de selección de matrices en otro y un ejemplo de aplicación en otra página. Lo que suele faltar es una comprensión clara y sistemática de las herramientas comunes utilizadas en el plegado con plegadora.
Por eso presentamos nuestra próxima serie de herramientas comunes para prensas plegadoras.
En esta serie, presentaremos uno por uno los punzones, matrices y accesorios de herramientas más comunes para prensas plegadoras, lo que le ayudará a comprender mejor cómo funcionan estas herramientas y por qué existen diferentes diseños.
Desde la perspectiva de un ingeniero técnico, exploraremos los principios de diseño, las funciones, las características de funcionamiento y las aplicaciones típicas de cada herramienta. Y lo que es más importante, analizaremos las cuestiones de ingeniería que subyacen al diseño de las herramientas.
¿Por qué algunos punzones son rectos mientras que otros tienen forma de cuello de cisne? ¿Por qué existen matrices en V con diferentes aberturas? ¿Cuándo conviene elegir un punzón estándar en lugar de uno de cuello de cisne? ¿Y qué hacer cuando las herramientas estándar no permiten obtener la pieza deseada?
En lugar de limitarnos a enumerar las especificaciones del producto, esperamos explicar por qué una herramienta está diseñada de esta manera, qué problema pretende resolver, cómo funciona durante el proceso de doblado y cuándo elegirla es la decisión correcta.
Esperamos que esta serie se convierta en una referencia práctica para quienes se inician en la industria de las herramientas para prensas plegadoras, ya sean operarios de máquinas, compradores de herramientas, ingenieros de ventas, diseñadores, fabricantes o simplemente personas que empiezan a aprender cómo funcionan las herramientas para prensas plegadoras.
Pero esta serie no pretende ser una guía técnica unidireccional.
Creemos que el verdadero conocimiento sobre herramientas proviene de las preguntas, las aplicaciones y la experiencia práctica en el doblado.
Si tiene alguna pregunta sobre punzones o matrices, no está seguro de qué sistema de herramientas es el adecuado para su plegadora, o está intentando doblar una pieza de trabajo en particular pero no está seguro de cómo darle forma, no dude en ponerse en contacto con nosotros.
Puede proporcionarnos su dibujo, dimensiones, material, espesor, ángulo de plegado y demás información, o simplemente describir el problema que enfrenta. Con gusto analizaremos con usted las diferentes opciones de herramientas y buscaremos una solución práctica.
Porque la mejor solución de herramientas no siempre comienza con un número de producto. A veces, comienza con una pregunta.
A la hora de seleccionar un punzón para plegadora, muchos trabajos de doblado no requieren una herramienta complicada.
Necesitan algo fuerte, estable y fiable.
Ahí es donde entra en juego el punzón estándar de alta resistencia.
Como una de las herramientas superiores más utilizadas para el plegado con prensa plegadora, el punzón estándar está diseñado en torno a un principio de ingeniería simple: proporcionar una geometría de trabajo robusta que pueda soportar cargas de plegado exigentes, a la vez que sigue siendo lo suficientemente versátil para la producción diaria.
Para el doblado general de chapa metálica, esta combinación de resistencia, estabilidad y flexibilidad convierte al punzón estándar en un elemento fundamental de un sistema moderno de herramientas para prensas plegadoras.
Pero la resistencia no es la solución a todos los problemas de flexión.
A medida que las piezas de trabajo se vuelven más profundas, los perfiles más complejos y las bridas de retorno se desplazan más alrededor del punzón, comienza a aparecer otro problema:
Puede que simplemente no haya suficiente espacio alrededor del punzón.
Y eso nos lleva a la siguiente pregunta de nuestra serie sobre herramientas:
¿Qué ocurre cuando el Standard Punch se queda sin espacio?
La respuesta no siempre es un golpe más fuerte.
A veces, la respuesta es una geometría diferente.
Cuando las perforadoras estándar se quedan sin espacio, las perforadoras de cuello de cisne hacen sitio.
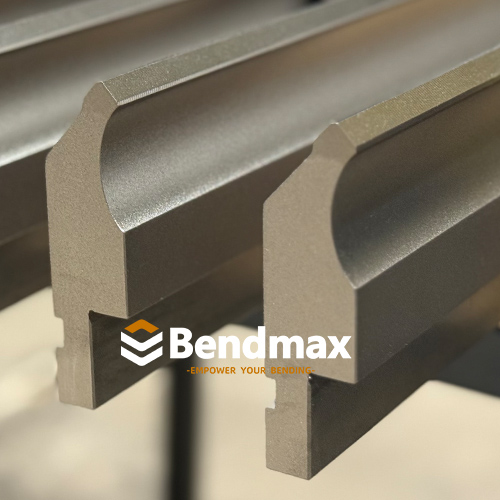
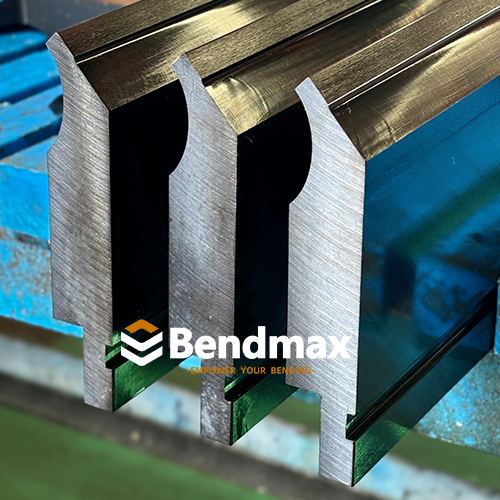
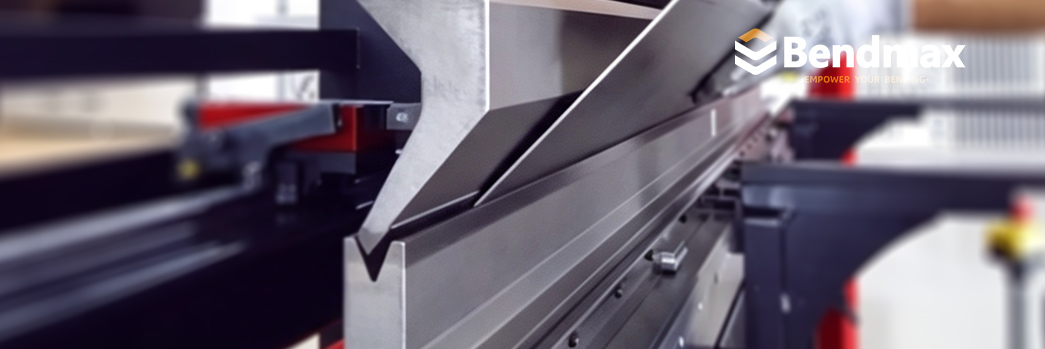
Un punzón estándar es la herramienta superior que se instala en una prensa plegadora para dar forma a la chapa metálica contra una matriz en V inferior.
Durante el doblado, el punzón se mueve hacia abajo y fuerza la pieza de trabajo hacia la abertura de la matriz. En el doblado al aire, la chapa se apoya en los hombros de la matriz en V mientras el punzón controla la posición de doblado y la profundidad de conformado.
El punzón estándar está diseñado para una amplia gama de operaciones de doblado comunes, que incluyen:
Su cuerpo relativamente robusto proporciona una buena resistencia a las cargas de flexión, mientras que la punta de trabajo determina cómo se transfiere la fuerza al material.
En términos sencillos:
El punzón estándar es la herramienta más fiable y versátil del sistema de plegado de prensas.
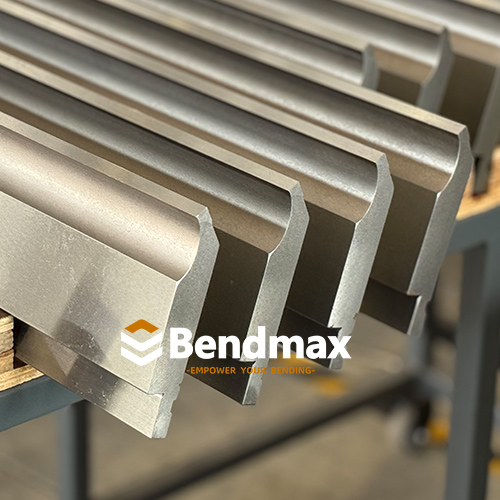
El plegado con prensa genera fuerzas de conformado significativas.
El punzón debe soportar estas fuerzas repetidamente sin deformación excesiva, inestabilidad o desgaste prematuro.
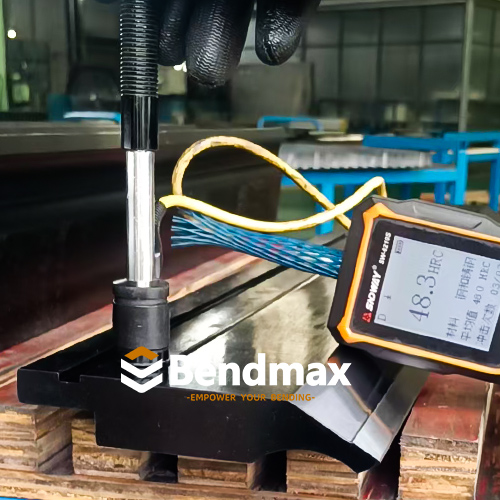
Un cuerpo de punzón robusto ayuda a proporcionar:
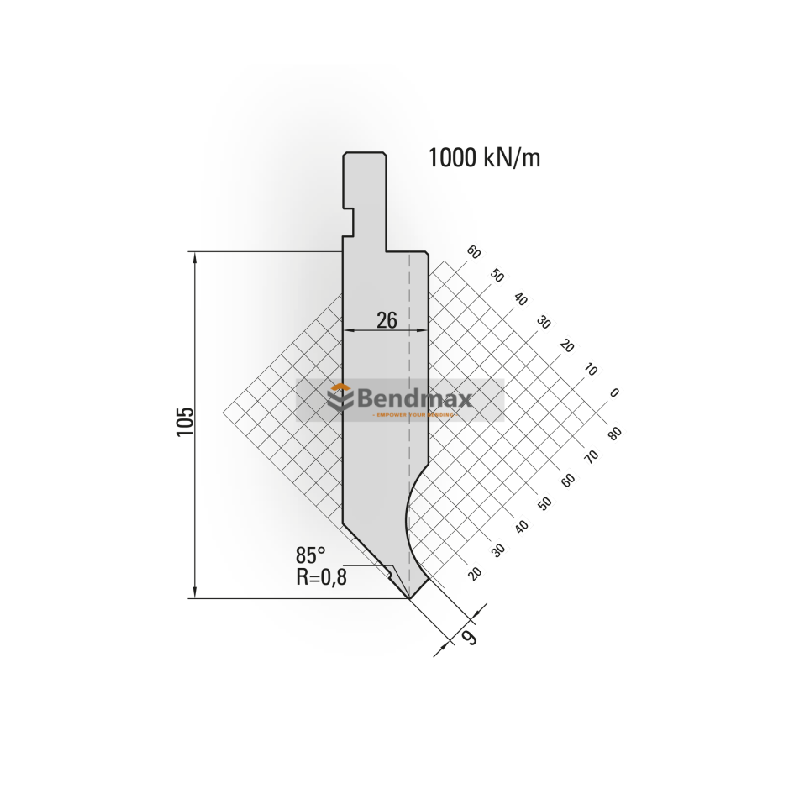
Para configuraciones específicas de Bendmax de alta resistencia, las herramientas se pueden diseñar para aplicaciones de carga elevada, y algunos diseños alcanzan una capacidad de carga máxima de hasta 1000 kN/m.
Sin embargo, esta cifra siempre debe considerarse como una clasificación específica del producto, no como una capacidad universal para todos los punzones estándar.
La carga real admisible depende de factores como:
Esta es una distinción importante a la hora de seleccionar herramientas de alta resistencia.
Un puño de aspecto más robusto no es automáticamente un puño de mayor capacidad.
El diseño completo de la herramienta determina su carga de trabajo.
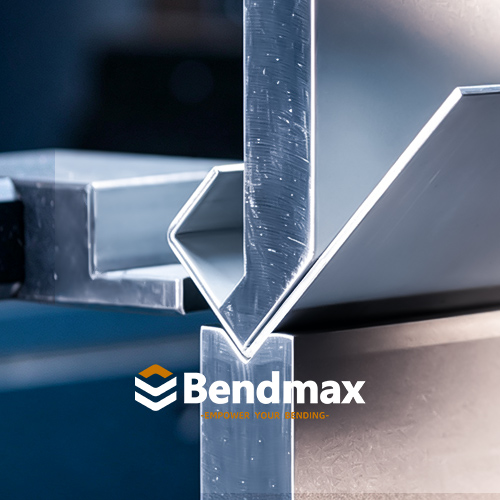
Un punzón estándar no es simplemente un bloque recto de acero endurecido.
Su perfil está cuidadosamente diseñado en torno a la zona de flexión.
Muchos diseños de punzones estándar incluyen un ligero relieve cóncavo en el lado interior, manteniendo al mismo tiempo los lados exteriores relativamente planos.
Esta geometría crea un espacio libre útil alrededor de la pieza de trabajo.
En ciertas aplicaciones de brida corta, esto significa que la brida puede acercarse al cuerpo del punzón sin que se produzcan interferencias inmediatas.
Como resultado, algunas aplicaciones que aparentemente requieren un punzón de cuello de cisne especial aún pueden completarse con un punzón estándar diseñado adecuadamente.
Pero hay un límite.
El punzón estándar sigue siendo, fundamentalmente, una herramienta relativamente sólida y robusta.
Cuando la pieza de trabajo se vuelve más profunda o la brida de retorno se extiende más alrededor del punzón, el espacio libre disponible puede resultar insuficiente.
Es ahí donde la geometría de la herramienta cobra mayor importancia que el simple hecho de aumentar su resistencia.
Este es uno de los conceptos más importantes en la selección de herramientas para prensas plegadoras.
Imagina dos problemas diferentes.
La solución puede implicar:
La solución es diferente.
Aumentar la fuerza del punzón no crea espacio libre adicional.
Si la pieza de trabajo golpea el cuerpo del punzón antes de que se complete el doblado, el problema es geométrico.
Necesitas una herramienta que te proporcione más espacio.
Esta distinción se puede resumir de forma sencilla:
La resistencia resuelve los problemas de carga. La geometría resuelve los problemas de espacio libre.
Precisamente por eso existen diferentes perfiles de punzón.
Las herramientas para prensas plegadoras están disponibles en diferentes ángulos de punzonado, incluyendo configuraciones de alrededor de 85°, 86° y 88°.
Un punzón de 85° no significa que la pieza terminada vaya a tener automáticamente una curvatura de 85°.
En muchas aplicaciones de doblado al aire, la geometría del punzón y la matriz se seleccionan para proporcionar la holgura de conformado y la capacidad de sobrecurvado necesarias para producir ángulos de alrededor de 90°.
El ángulo de curvatura final depende de varias variables, entre ellas:
Por lo tanto, el ángulo del punzón debe considerarse como parte del sistema de doblado completo, en lugar de como una solución aislada para la recuperación elástica.
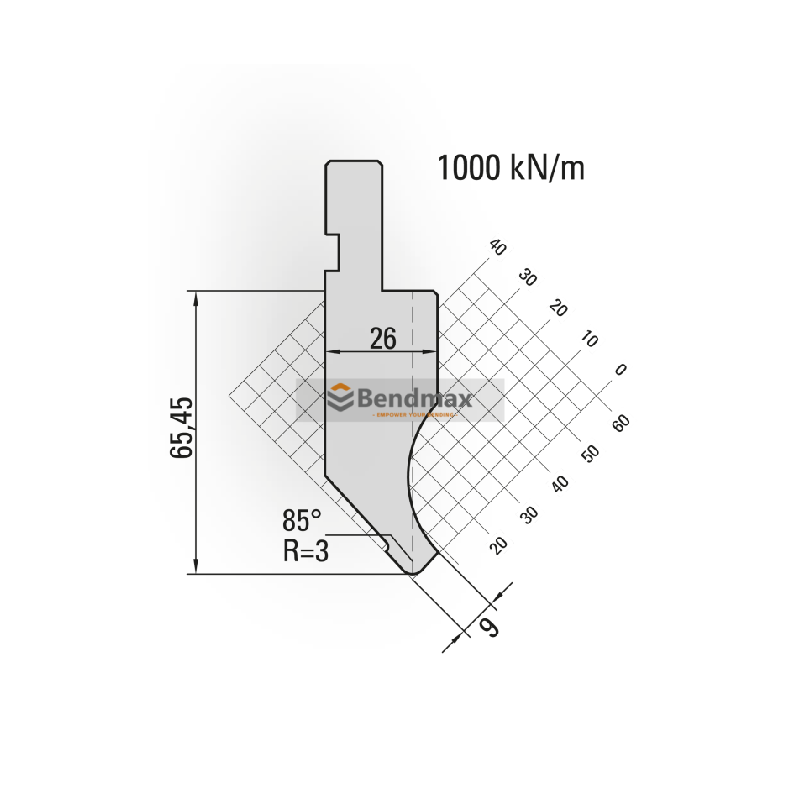
Sistema AMADA Estándar para Plegadora Punzonadora N.° 11.201
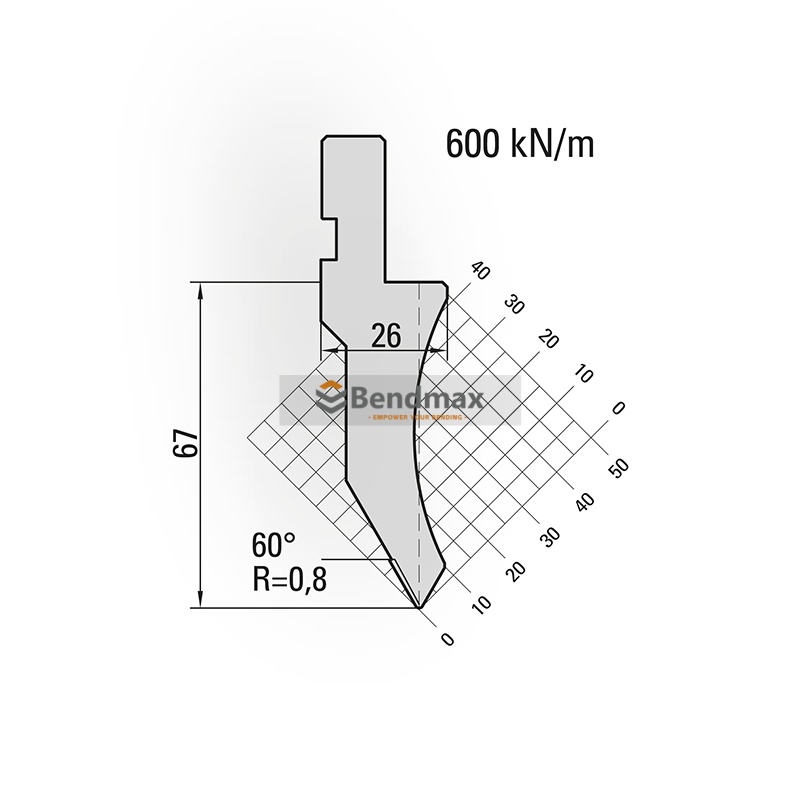
Sistema AMADA Punzón estándar para plegadora N.° 11.230
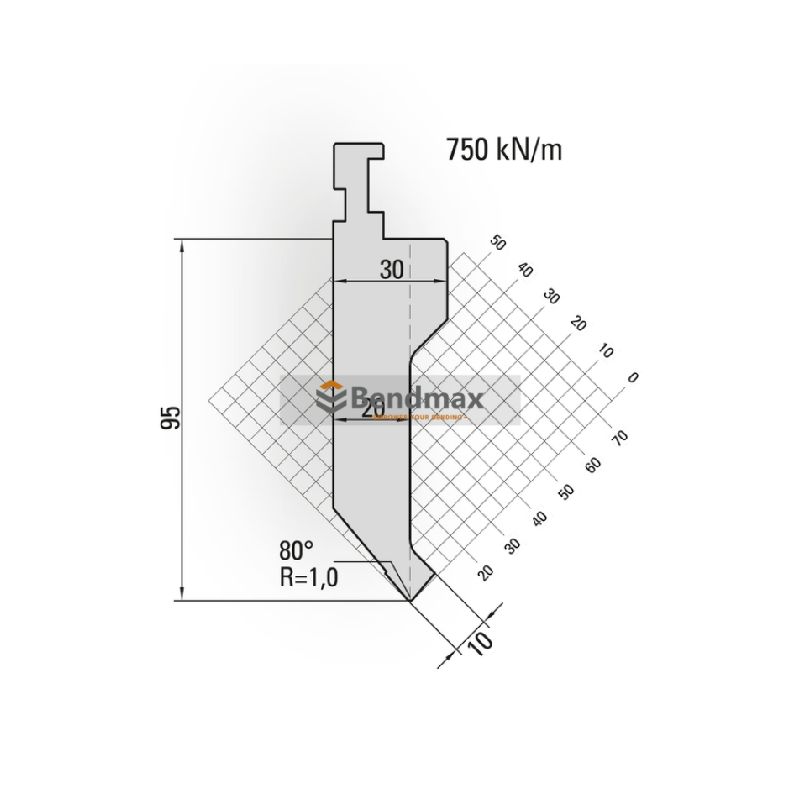
Sistema AMADA Punzón estándar para plegadora N.° 10.142
Punzón estándar Wila System Tipo II N.° 14.020
El radio de la punta del punzón influye directamente en el contacto entre el punzón y la chapa metálica.
Un radio menor puede ser adecuado para aplicaciones que requieren una curvatura interior más cerrada, mientras que un radio mayor puede ser necesario para materiales más gruesos o aplicaciones donde se deba evitar una tensión superficial excesiva.
El radio correcto depende de:
Material + Espesor + Abertura en V + Radio interior requerido + Método de doblado
Por este motivo, Bendmax no recomienda seleccionar un punzón basándose únicamente en su ángulo nominal.
La geometría completa del punzón debe coincidir con la matriz inferior y la aplicación específica.
Para las herramientas de las prensas plegadoras Bendmax, se selecciona el acero 42CrMo para aplicaciones que requieren una combinación de resistencia, tenacidad y resistencia al desgaste.
Este material es especialmente adecuado para herramientas de plegado exigentes, ya que la herramienta debe soportar repetidamente cargas de conformado concentradas.
Bendmax también se centra en endurecer las zonas que experimentan contacto directo y desgaste.
El endurecimiento del radio de trabajo y del radio de entrada ayuda a mejorar la resistencia a:
El objetivo no es simplemente hacer que toda la herramienta sea extremadamente difícil.
Una herramienta para prensas plegadoras necesita el equilibrio adecuado entre resistencia, tenacidad, dureza y estabilidad dimensional.
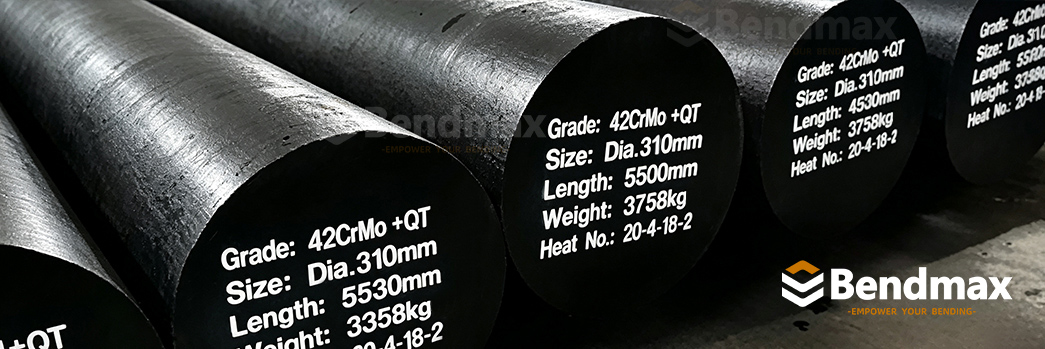
El rectificado de precisión es una parte importante de la fabricación de herramientas para prensas plegadoras.
Las superficies de trabajo deben mantener una geometría precisa para que los diferentes segmentos de la herramienta puedan funcionar juntos de forma consistente.
El mecanizado y el rectificado de precisión ayudan a controlar:
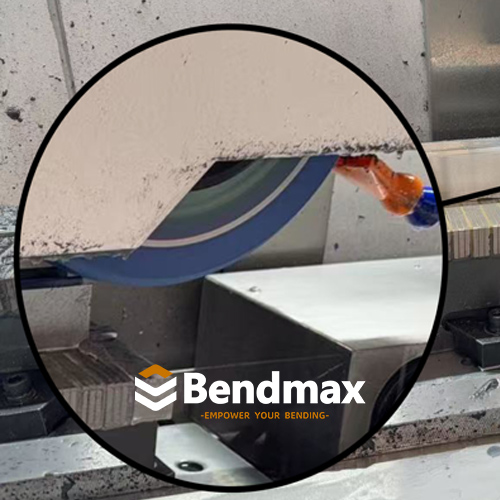
Muela abrasiva de conformado
En el caso de las herramientas segmentadas, la consistencia dimensional cobra especial importancia.
Una pequeña diferencia entre segmentos adyacentes puede influir en las condiciones de contacto y, en última instancia, afectar la consistencia de la flexión.
Por eso, el utillaje de precisión no se trata simplemente de producir una herramienta que "parezca precisa".
La geometría debe mantenerse precisa en los puntos clave durante el proceso de flexión.
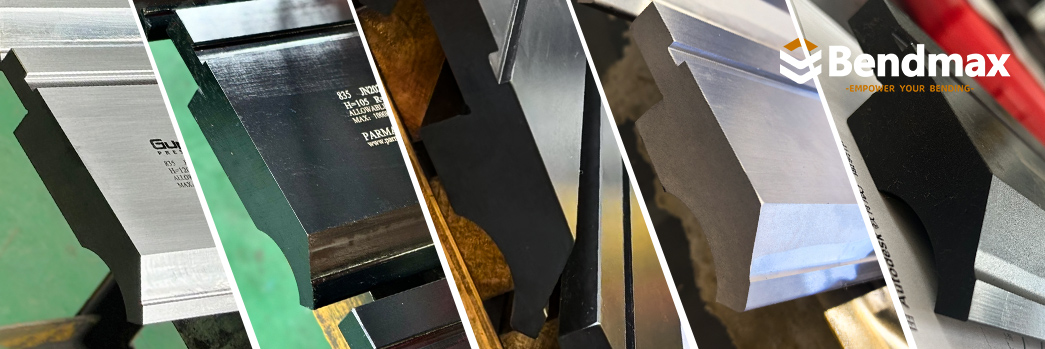
Exhibición de herramientas estándar para prensas plegadoras Bendmax
Sí, siempre y cuando la perforadora esté diseñada correctamente y se adapte adecuadamente a la aplicación.
Los punzones estándar de alta resistencia se suelen elegir cuando la aplicación requiere mayores cargas de flexión y una estructura de herramienta robusta.
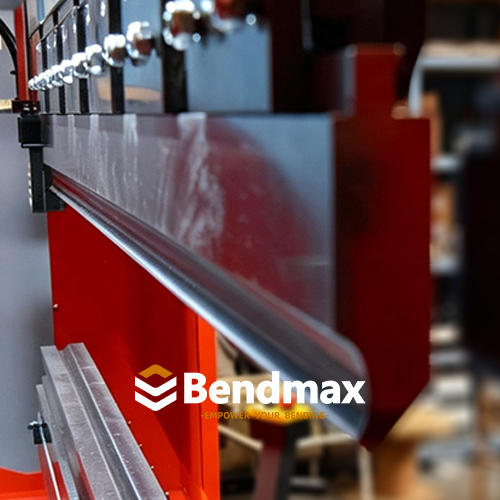
Sin embargo, la selección de la herramienta nunca debe basarse únicamente en el grosor del material.
El ingeniero también debe tener en cuenta lo siguiente:
Para aplicaciones exigentes, el sistema de herramientas siempre debe revisarse como un sistema completo.
Aquí es donde la diferencia entre las dos herramientas se hace muy evidente.
| Característica | Punzón estándar de alta resistencia | Perforadora de cuello de cisne |
|---|---|---|
| Ventaja principal | Fuerza y versatilidad | Autorización |
| Diseño de carrocería | Robusto / sólido | Geometría empotrada/de cuello abierto |
| Flexión general | Excelente | Bien |
| Aplicaciones de alta resistencia | Opción fuerte | Depende de la aplicación |
| Espacio libre de brida corta | Bueno en diseños adecuados | Excelente |
| Cajas profundas | Limitado por la geometría | Excelente |
| Perfiles en U | Limitado por la geometría | Excelente |
| Bridas de retorno | Depende de la aplicación | Mejor acceso |
| Perfiles complejos | Limitado | Más adecuado |
| Propósito principal de ingeniería | Soportar cargas de flexión | Evitar la interferencia entre la herramienta y la pieza de trabajo |
El punto clave es:
Los punzones de cuello de cisne no son simplemente "punzones estándar más resistentes".
Resuelven un problema de ingeniería diferente.
Un punzón estándar se centra principalmente en la resistencia estructural y el rendimiento de uso general.
Un punzón de cuello de cisne modifica la geometría de la herramienta superior para crear espacio libre adicional.
Un perforador estándar suele ser una buena opción cuando:
Para muchos talleres de fabricación, esto convierte al punzón estándar en la primera herramienta a tener en cuenta.
No hay razón para utilizar un punzón especializado cuando un punzón estándar ya proporciona el rendimiento requerido.
La situación cambia cuando la pieza de trabajo comienza a interferir con el punzón.
Las señales de advertencia típicas incluyen:
Llegado este punto, elegir un punzón estándar más potente no necesariamente resuelve el problema.
La pregunta es:
¿Cómo podemos crear más espacio al doblar la esquina?
Esa pregunta nos lleva directamente al siguiente artículo de la serie Bendmax.
Bendmax diseña punzones estándar en función de tres requisitos prácticos:
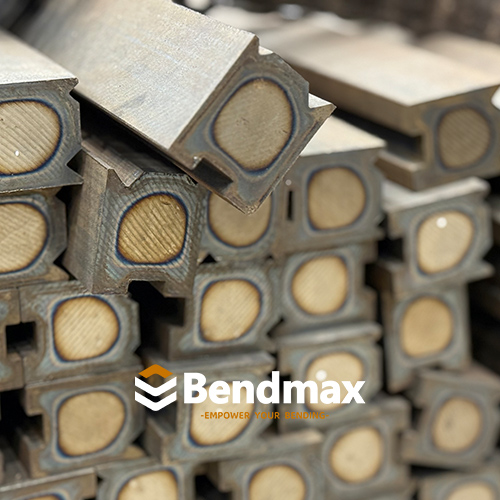
La construcción en acero 42CrMo proporciona una base sólida para aplicaciones de flexión exigentes.
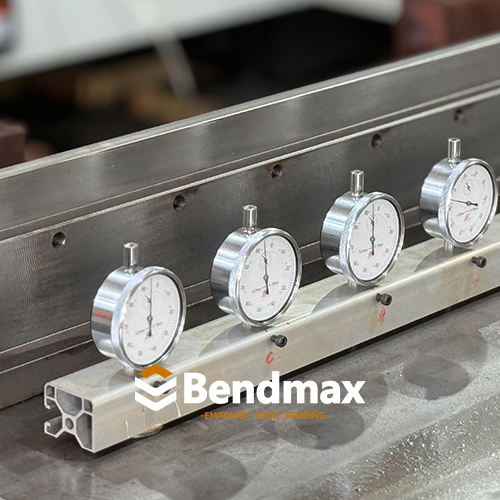
El mecanizado y el rectificado de precisión ayudan a mantener una geometría de la herramienta y una precisión dimensional uniformes.
Los perfiles de punzonado estándar son ampliamente utilizados, lo que permite a Bendmax mantener una producción eficiente y dar soporte a pedidos repetidos, necesidades de grandes volúmenes y plazos de entrega prácticos.
Para los clientes que compran herramientas en grandes cantidades, la producción estandarizada también ayuda a mejorar la uniformidad entre un pedido y otro.
El libro "The Standard Punch" enseña una lección importante sobre las herramientas de las prensas plegadoras:
No resuelvas todos los problemas con más fuerza.
Una herramienta robusta resulta valiosa cuando el desafío consiste en soportar cargas de flexión.
Pero cuando la pieza de trabajo no puede moverse físicamente alrededor de la herramienta, la resistencia deja de ser el factor principal.
La herramienta necesita una geometría diferente.
Y ahí es donde comienza nuestra próxima solución de herramientas.
Detalles del producto
Obtenga más información sobre esta herramienta, sus especificaciones y su compatibilidad.
Soluciones relacionadas
Consulte las aplicaciones relacionadas, los métodos de doblado y los análisis sobre herramientas.
¿Necesita un precio?
Cuéntenos sus necesidades y obtenga una recomendación de herramientas y un presupuesto.
Cómo la geometría de cuello de cisne de gran altura libre resuelve los problemas de espacio libre que los punzones estándar no pueden solucionar.
En el siguiente artículo, pasaremos de la resistencia a la holgura y examinaremos cómo se diseñan los punzones de cuello de cisne para cajas profundas, perfiles en U, bridas de retorno y otras aplicaciones donde un punzón estándar convencional puede interferir físicamente con la pieza de trabajo.
 Phone: (0086)-15002165198
 Email: jason@bendmax.com
 Wechat: política de privacidad

 IPv6 network supported
leave a message
Scan to wechat :
Scan to whatsapp :
 Español


