Cuando las perforaciones estándar se quedan sin espacio,
Los punzones de cuello de cisne hacen espacio
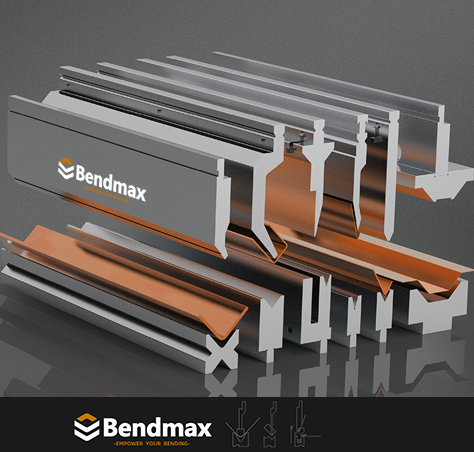
Punzones de cuello de cisne para prensas plegadoras, destinados a cajas profundas, perfiles en U y bridas de retorno.
En el primer artículo de la serie de herramientas comunes para prensas plegadoras de Bendmax, presentamos la Punzón estándar para plegadora como la base versátil del doblado cotidiano.
Un punzón estándar es robusto, práctico y adecuado para muchas operaciones de doblado convencionales. Sin embargo, algunas piezas de trabajo plantean un desafío diferente: El problema no es la fuerza de flexión, sino la holgura insuficiente..
Las cajas profundas, los perfiles en U, las bridas de retorno y las carcasas con múltiples curvaturas pueden interferir con una punzonadora recta convencional antes de que finalice el proceso de conformado. Cuando esto ocurre, aumentar el tonelaje de la máquina no solucionará el problema.
La solución suele ser una geometría de herramienta diferente.
Cuando las perforadoras estándar se quedan sin espacio, las perforadoras de cuello de cisne hacen sitio.
1. ¿Qué es una punzonadora de plegadora de cuello de cisne?
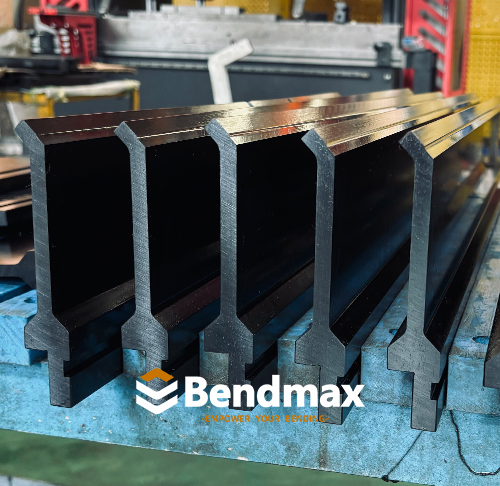
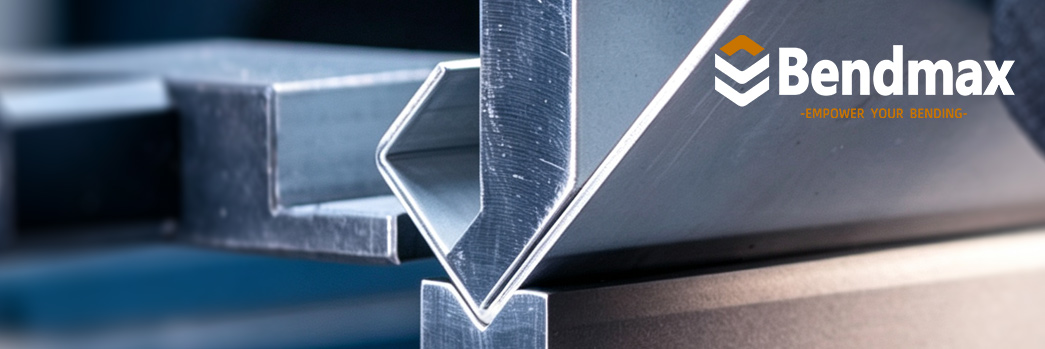
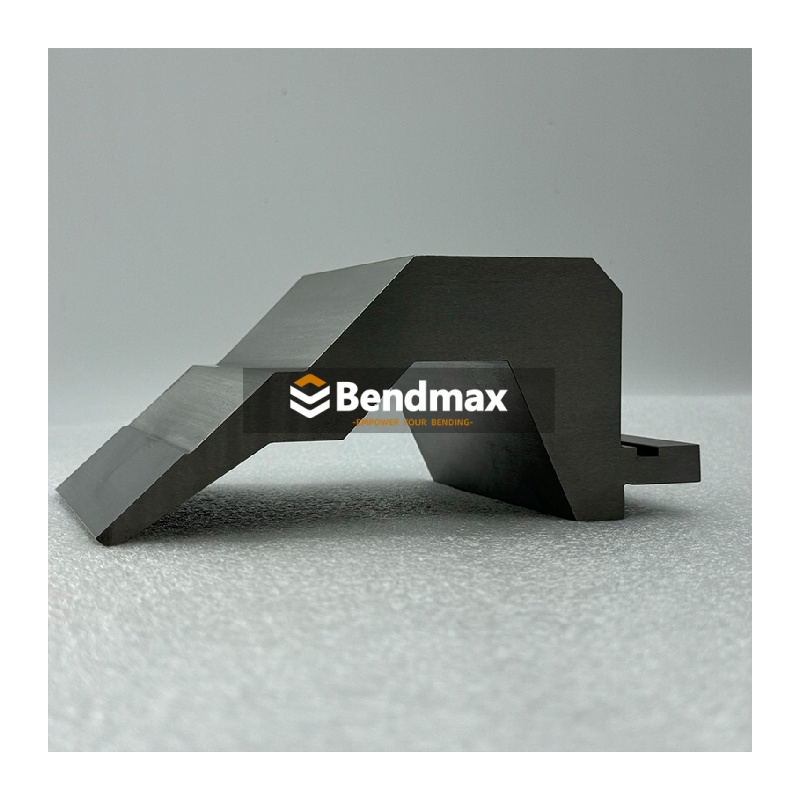
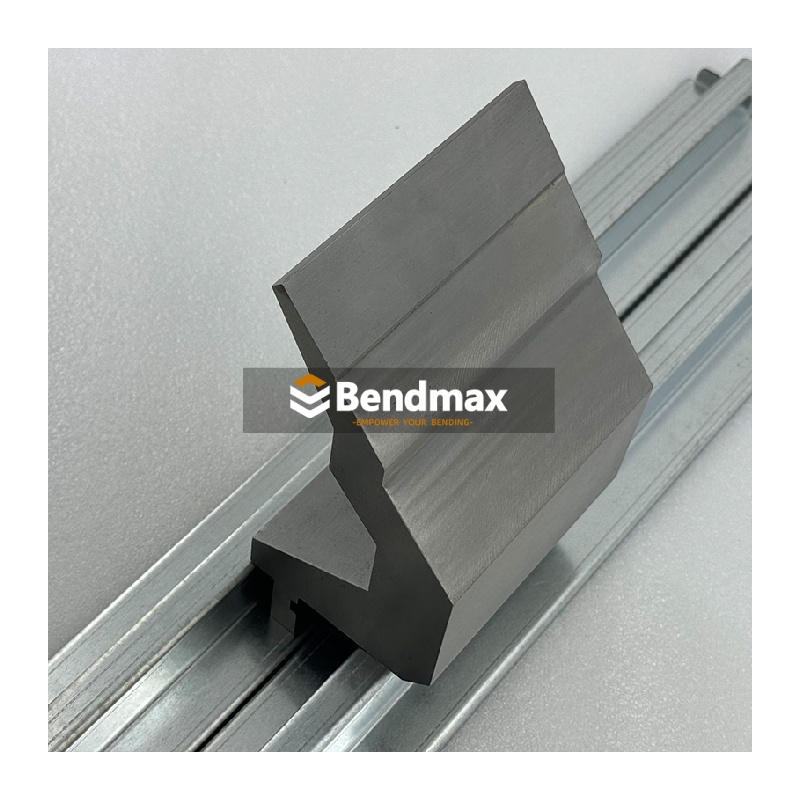
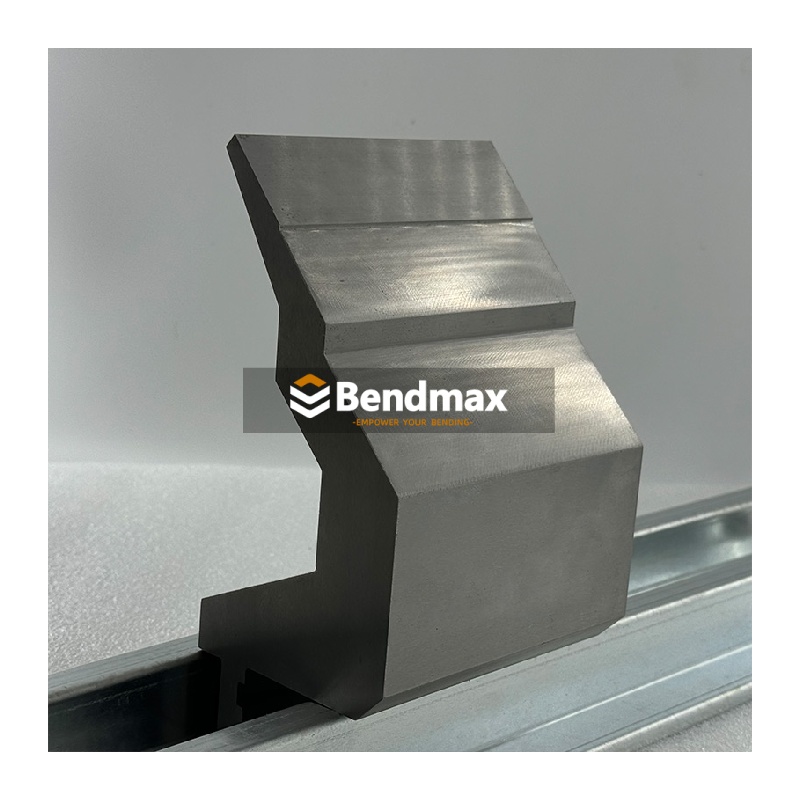
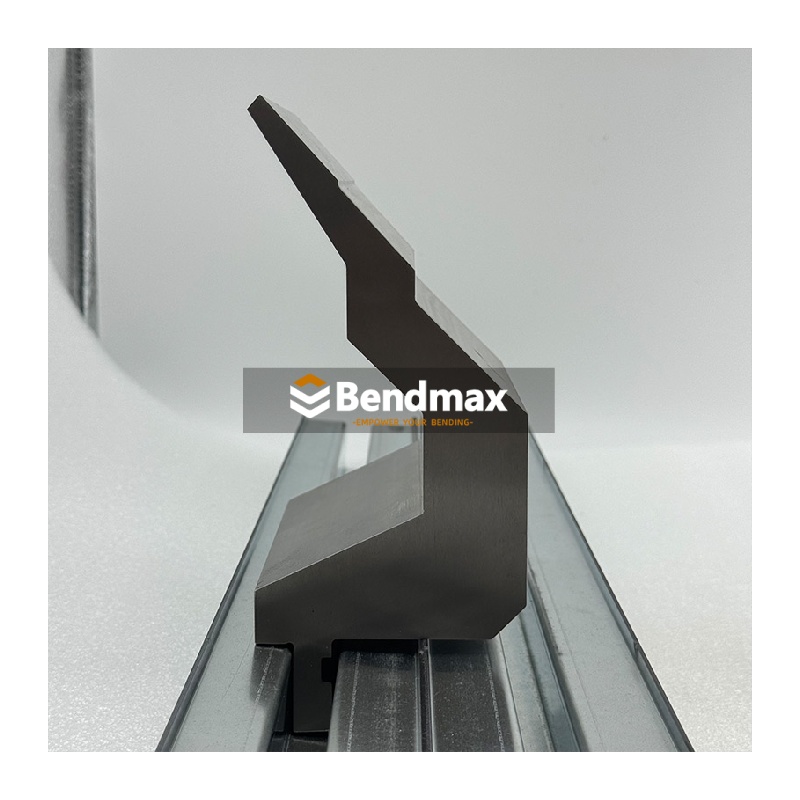
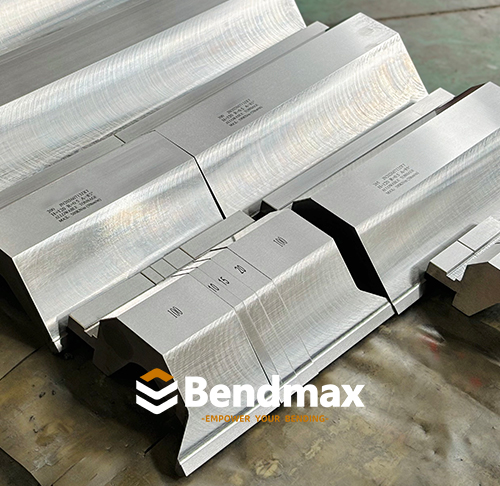
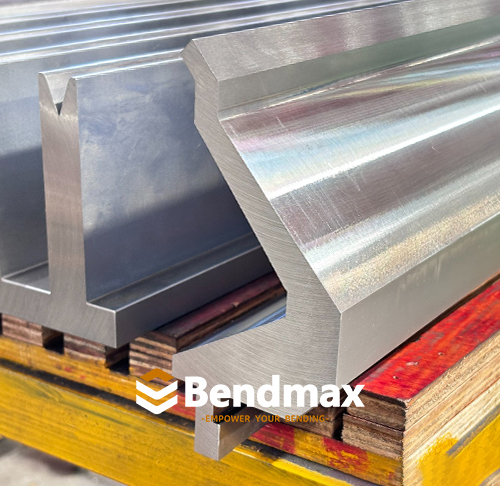
A Perforadora de cuello de cisne Es una herramienta superior especializada para una prensa plegadora. Su perfil empotrado, curvado o desplazado crea espacio adicional detrás de la punta del punzón.
Esta zona abierta permite que las bridas previamente formadas y las secciones profundas de la pieza de trabajo se muevan alrededor del cuerpo del punzón sin chocar con la herramienta.
En comparación con un punzón estándar convencional, un punzón de cuello de cisne es especialmente útil para:
- Curvado de cajas profundo
- Formación de canal en U
- Doblado de brida de retorno
- Producción de armarios eléctricos
- Fabricación de carcasas y cerramientos
- Canales profundos y sartenes
- Operaciones de doblado en varias etapas
- Piezas con espacio interno restringido
El nombre proviene del perfil característico de la herramienta, con forma de cuello. Su geometría está diseñada para proporcionar espacio donde un punzón recto normalmente interferiría con la pieza de trabajo.
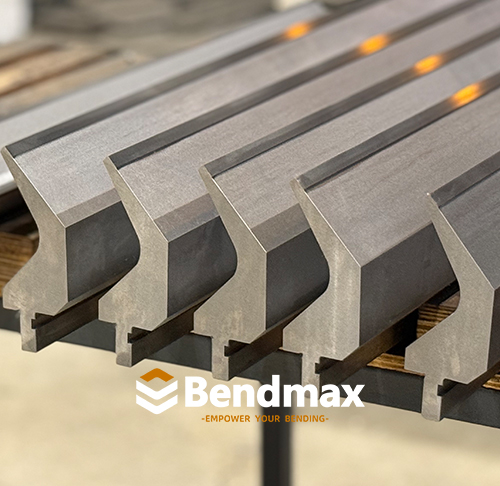
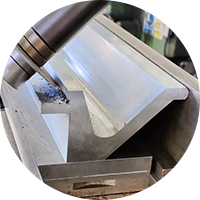
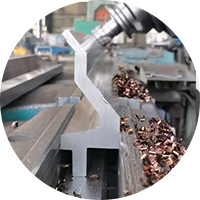
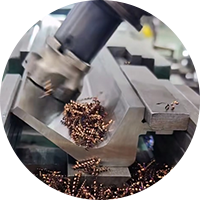
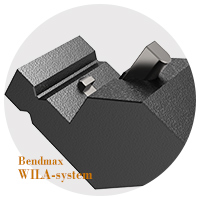
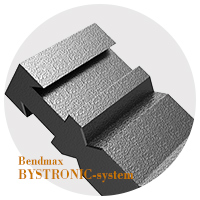
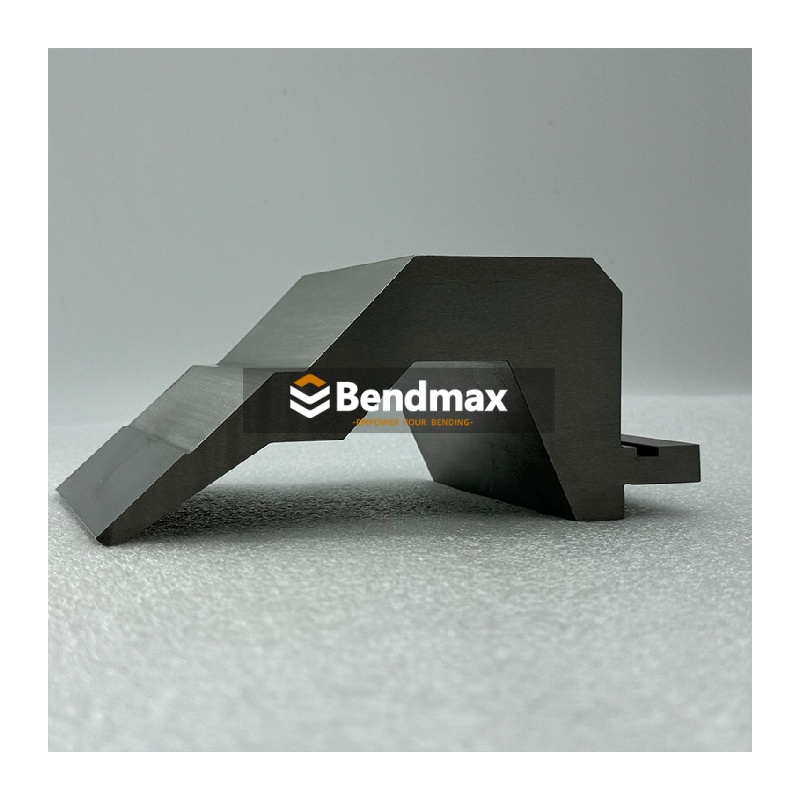 Bednmax - Sistema de prensa plegadora Amada con cuello de cisne/punzón de cisne | 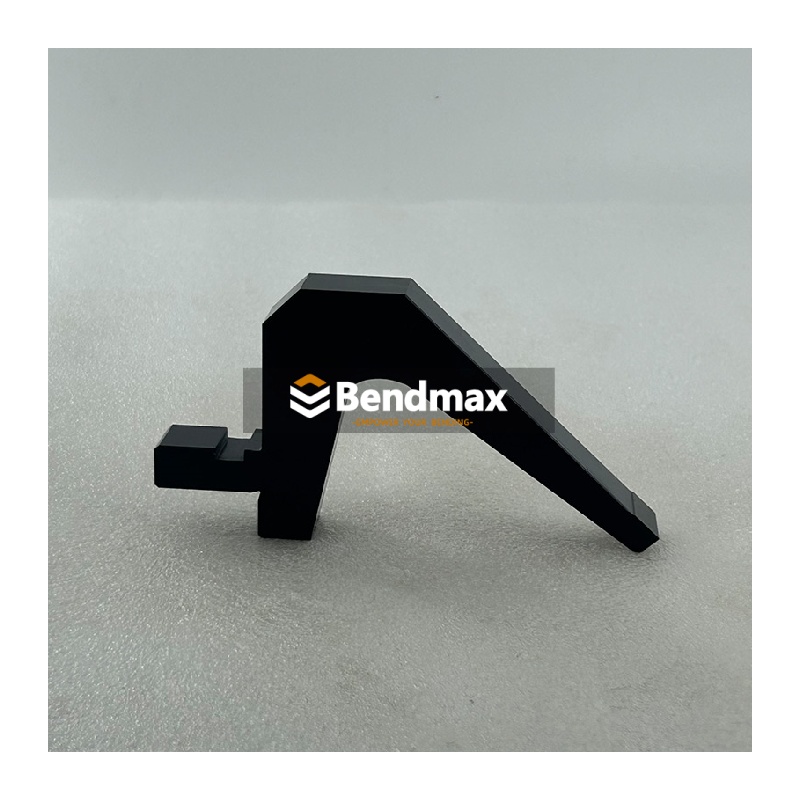 Bednmax - Sistema de prensa plegadora Amada con cuello de cisne/punzón de cisne | 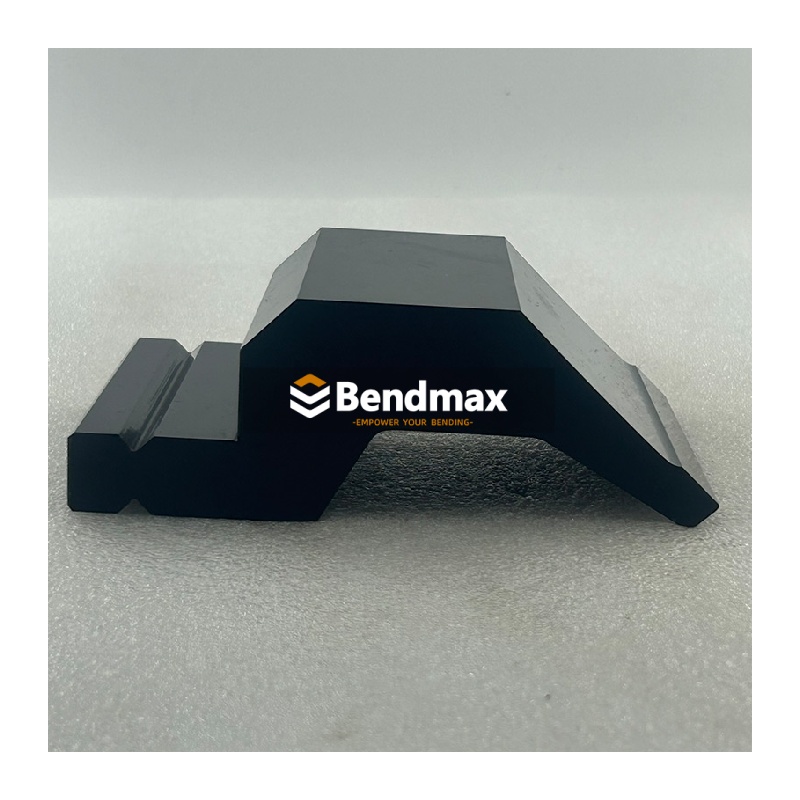 Bednmax - Sistema de prensa plegadora WILA/Trumpf con cuello de cisne/punzón de cisne | 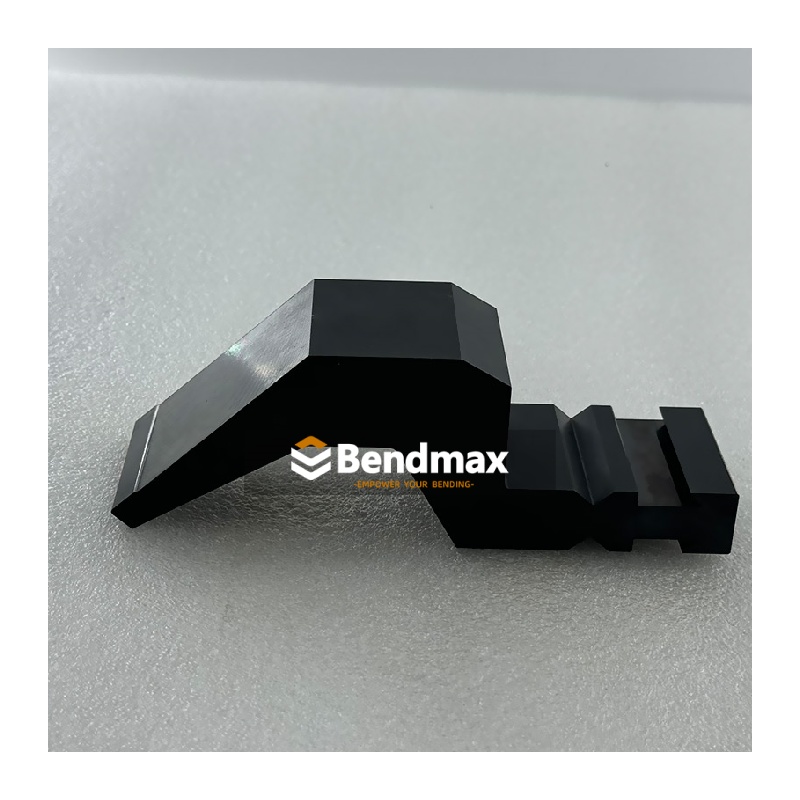 Bednmax - Sistema Bystronic de prensa plegadora de cuello de cisne/punzón de cisne |
2. ¿Por qué a veces las punzonadoras estándar se quedan sin espacio libre?
Un punzón estándar tiene un cuerpo relativamente sólido y robusto. Este diseño proporciona una buena resistencia estructural y lo hace adecuado para doblado de uso general.
Sin embargo, durante el doblado complejo, la pieza de trabajo no permanece plana.
Tras la primera flexión, la brida se eleva. Después de varias flexiones, la pieza de trabajo puede empezar a rodear la herramienta superior. Cuando la siguiente brida se mueve hacia arriba, puede chocar con el cuerpo sólido del punzón estándar.
Los problemas de interferencia típicos incluyen:
- Una pared lateral profunda golpea el cuerpo del golpe
- Una brida de retorno choca con el punzón
- Una brida previamente doblada que entra en contacto con el portaherramientas.
- Una caja estrecha que se vuelve demasiado estrecha para un golpe recto.
- Una curva final se vuelve imposible porque la pieza rodea la herramienta.
Esto es un problema de desnivel, no necesariamente un problema de resistencia.
La resistencia resuelve los problemas de carga. La geometría resuelve los problemas de espacio libre.
Un punzón estándar más resistente puede soportar una mayor fuerza de flexión, pero no puede crear espacio adicional alrededor de una brida profunda o previamente formada.
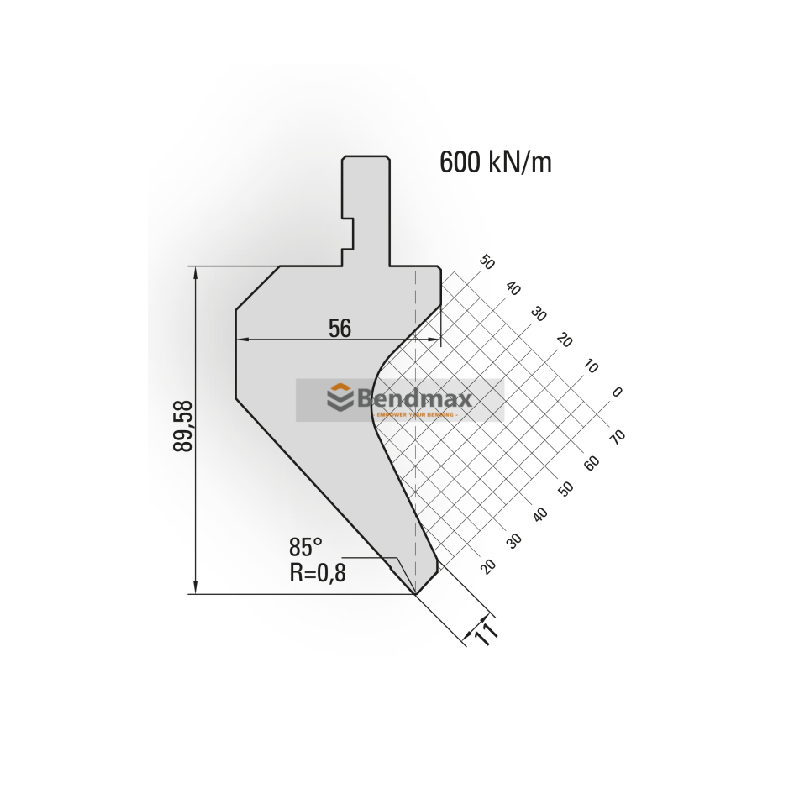
N.º 11.660
Bednmax - Sistema de prensa plegadora Amada con cuello de cisne/punzón de cisne
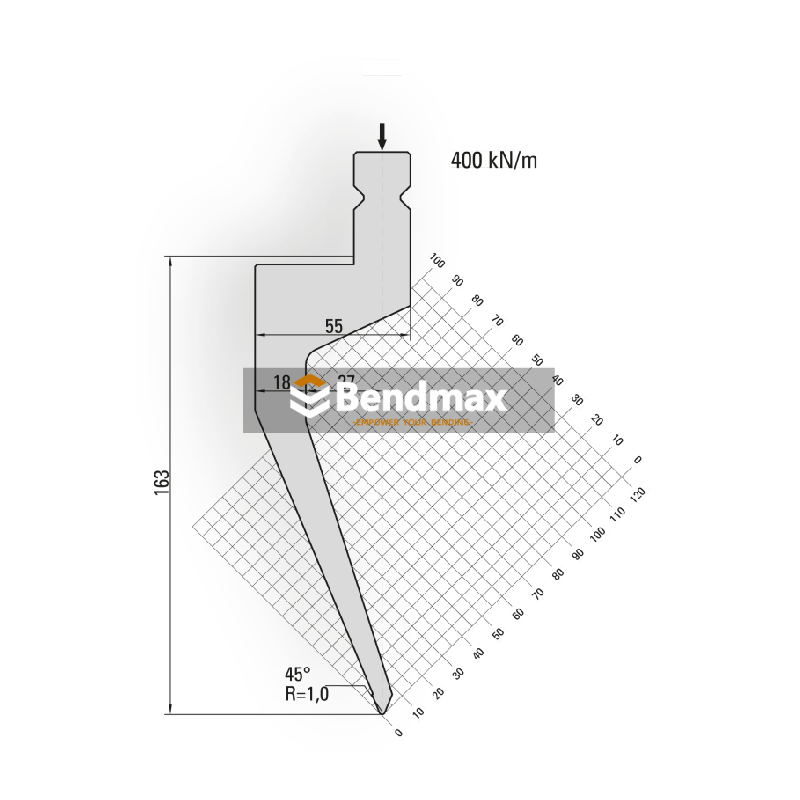
N.° 19.226
Bednmax - Sistema Wila de prensa plegadora de cuello de cisne/punzón de cisne
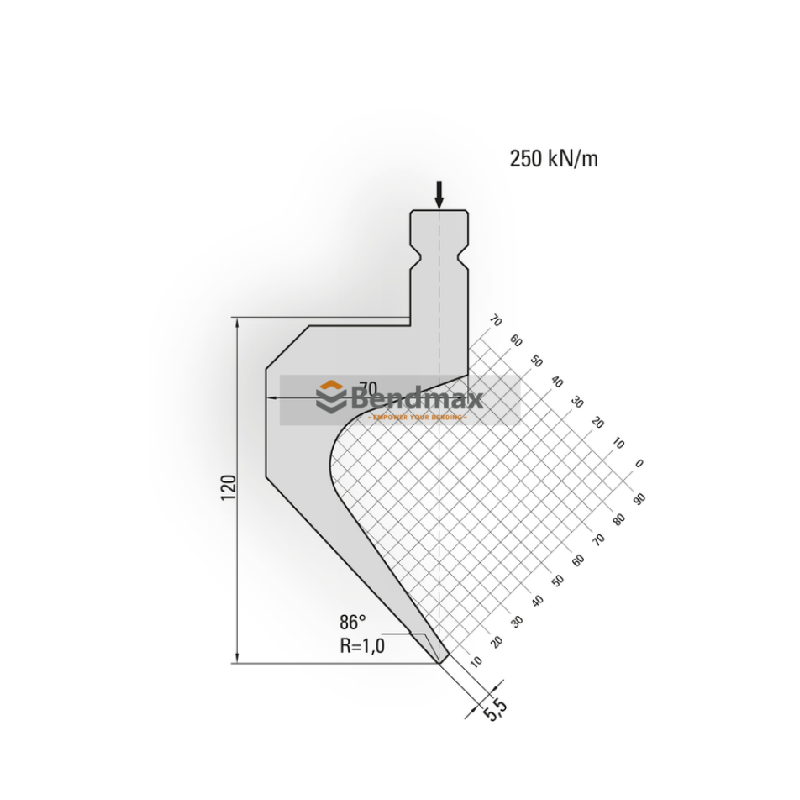
N.º 15.380
Bednmax - Sistema de prensa plegadora Trumpf con cuello de cisne/punzón de cisne
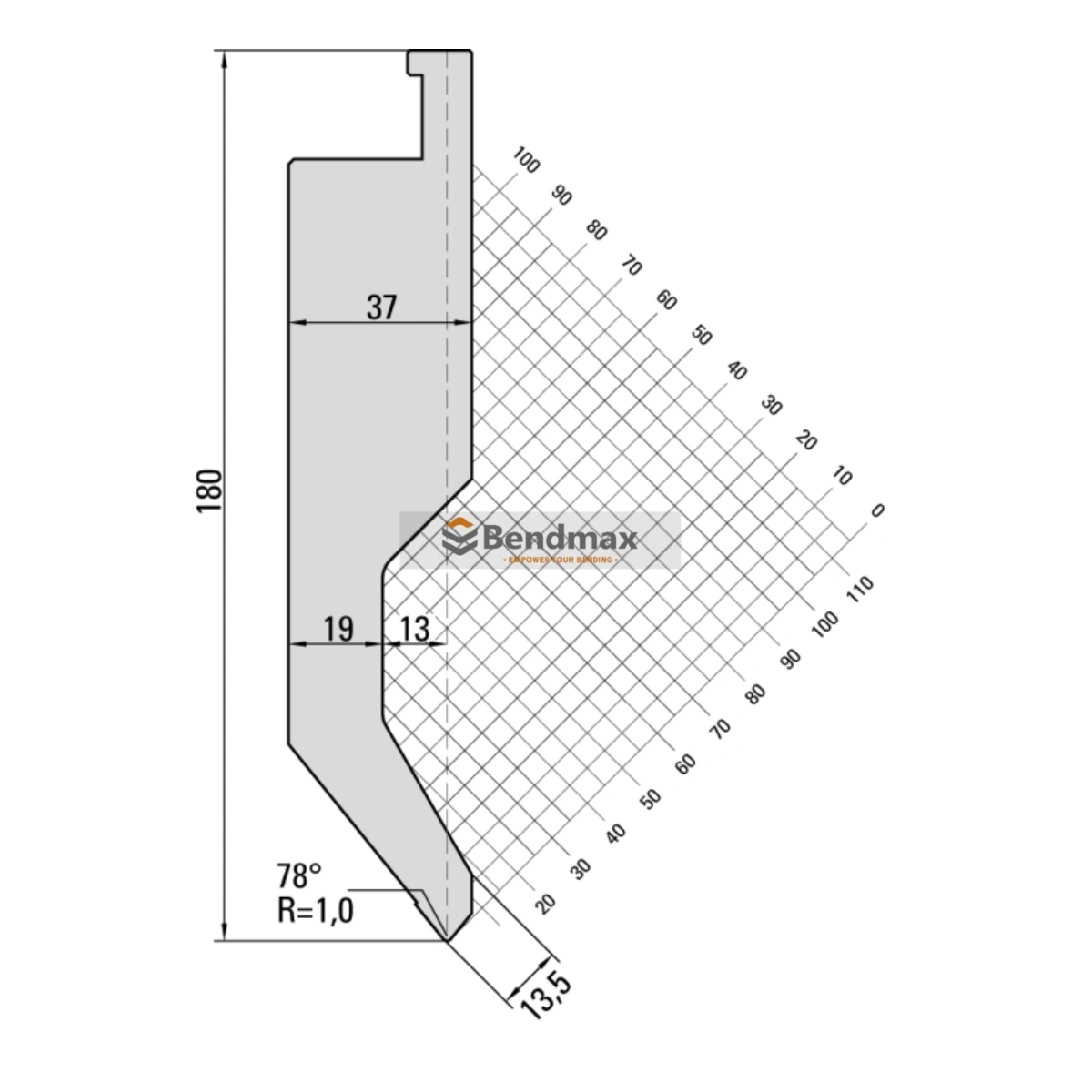
N.º 16. 500
Bednmax - Sistema de prensa plegadora Amada con cuello de cisne/punzón de cisne
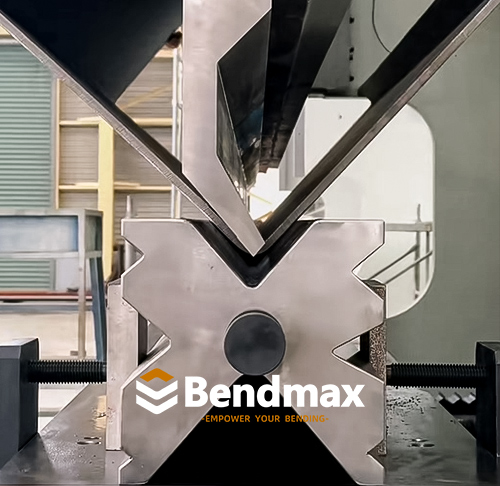
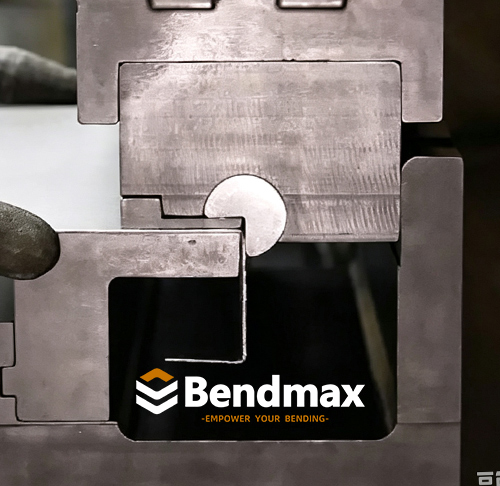
 | 3. Cómo la geometría de cuello de cisne crea mayor velocidad La característica principal de un punzón de cuello de cisne es su cuello o garganta ahuecada. En lugar de utilizar un perfil sólido detrás de la punta del punzón, la herramienta elimina material de la zona de interferencia. Esto crea una zona de holgura por donde puede pasar la brida de la pieza durante la carrera de doblado. El principio de funcionamiento es sencillo: • La punta del punzón entra en contacto con la chapa metálica. • El material comienza a formarse alrededor de la matriz en forma de V. • Las bridas previamente dobladas se mueven hacia arriba. • El perfil de perforación empotrado proporciona espacio para esas bridas. • El doblado se puede completar sin que la pieza de trabajo golpee el cuerpo del punzón.
Esta geometría resulta especialmente valiosa al formar cajas profundas o pliegues de retorno, donde la pieza de trabajo se acerca cada vez más a la herramienta superior durante las operaciones sucesivas. |
4. Aplicaciones típicas de los punzones de cuello de cisne
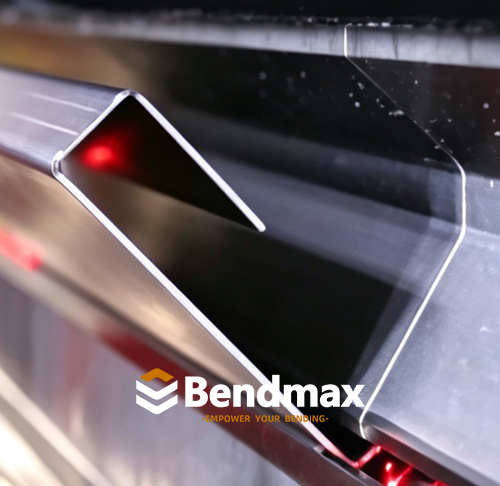
Doblado de cajas profundo
Las cajas profundas son una de las aplicaciones más comunes de las punzonadoras de cuello de cisne.
Cuando los primeros lados de una caja ya se han doblado, las alas restantes pueden elevarse junto al punzón. Un punzón recto puede chocar con estas paredes antes de que se complete el último doblez.
El perfil empotrado de un perforador tipo cuello de cisne permite que las paredes de la caja existente se desplacen hacia el área libre.
Los productos típicos incluyen:
• Cajas eléctricas • Armarios de control • Carcasas metálicas • Cubiertas de máquinas
• Cajas de acero inoxidable • Bandejas de chapa metálica • Estructuras para equipos industriales
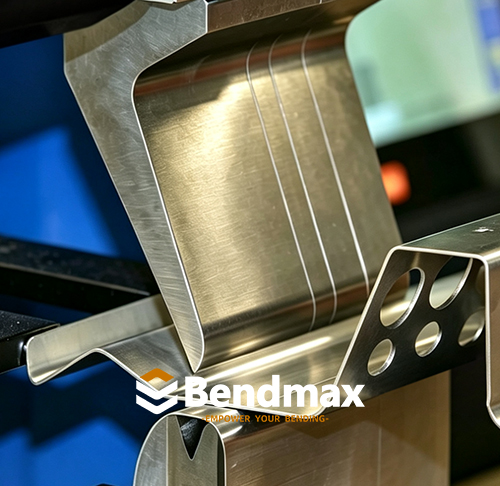
Formación de perfiles en U
Los perfiles en U suelen requerir bridas laterales altas y espacios internos estrechos. Un punzón estándar puede no proporcionar suficiente espacio para que las paredes laterales se eleven.
Un punzón de cuello de cisne ofrece espacio adicional para formar perfiles de canal profundos, al tiempo que reduce el riesgo de interferencias.
Doblado de brida de retorno
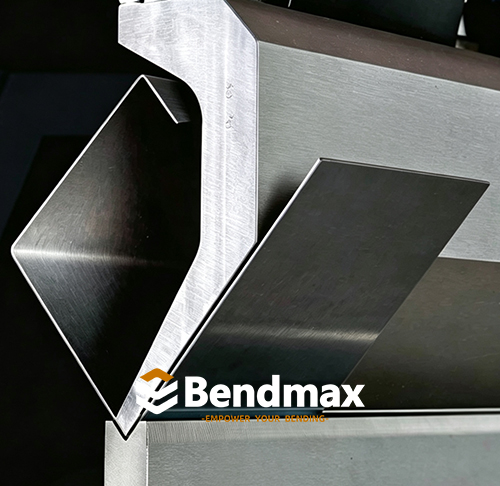
Las bridas de retorno se pliegan hacia el cuerpo principal de la pieza. Esto crea una zona de doblado restringida a la que puede resultar difícil acceder con un punzón recto.
La garganta rebajada de un punzón de cuello de cisne permite que la brida de retorno pase por detrás de la punta de trabajo durante el conformado.
Componentes de curvatura múltiple
Algunos componentes requieren varios dobleces en diferentes direcciones. A medida que la pieza se vuelve más compleja, las bridas formadas previamente pueden interferir con la siguiente operación de doblado.
Las herramientas de cuello de cisne proporcionan mayor libertad a la pieza de trabajo y pueden facilitar la realización de secuencias de doblado difíciles.
5. Punzón de cuello de cisne frente a punzón estándar
Característica | Punzón estándar | Perforadora de cuello de cisne |
|---|
Propósito principal | Doblado de uso general | Autorización para perfiles complejos |
Diseño de carrocería | Sólido y robusto | Empotrado o desplazado |
Flexión general | Excelente | Bien |
Curvado de cajas profundo | Limitado por autorización | Muy adecuado |
Formación de canal en U | Depende de la aplicación | Muy adecuado |
Bridas de retorno | Limitado en espacios restringidos | Mejor acceso |
Resistencia estructural | Generalmente más alto | Depende de la profundidad de la garganta y del diseño. |
La mejor ventaja | Fuerza y versatilidad | Espacio libre adicional para piezas de trabajo |
Estas dos herramientas no son sustitutos directos entre sí.
Normalmente, se debe seleccionar un punzón estándar cuando la pieza de trabajo tiene una geometría convencional y suficiente espacio libre. Un punzón de cuello de cisne resulta útil cuando la pieza de trabajo interfiere físicamente con la herramienta estándar.
6. La principal ventaja: Mayor espacio libre
La mayor ventaja de un punzón de cuello de cisne no es un mayor tonelaje ni un ángulo de curvatura más pronunciado.
Su principal ventaja es autorización adicional.
Esto puede ayudar a los fabricantes:
Reducir la interferencia entre el punzón y la pieza de trabajo
Formar bridas de retorno más fácilmente
Mejorar el acceso a perfiles estrechos
Reduzca la necesidad de realizar cortes de alivio especiales en la pieza de trabajo.
Simplificar secuencias de flexión complejas
Mejorar la flexibilidad de producción
Para muchas aplicaciones de perfil profundo, la geometría correcta del punzón puede ser más importante que simplemente elegir una herramienta más resistente.
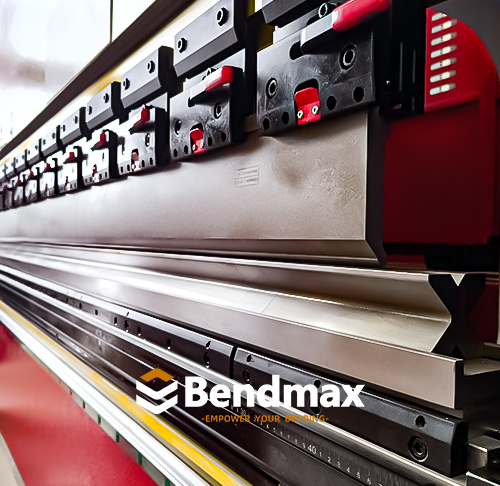
Punzón de cuello de cisne para prensa plegadora |
7. La disyuntiva estructural
La holgura que se crea con un punzón de cuello de cisne proviene de la eliminación de material del cuerpo del punzón.
Esto significa que una garganta más profunda puede reducir el área de sección transversal que soporta la punta de trabajo. A medida que la garganta se hace más profunda, el punzón puede volverse más difícil de perforar. más sensible a: • Desviación de la herramienta • Longitud de punzón incorrecta • Fuerza de conformado excesiva • Selección incorrecta de troqueles | | Por este motivo, no se debe elegir un punzón de cuello de cisne únicamente por su apariencia o profundidad de garganta. La autorización requerida debe equilibrarse con: • Radio interior requerido • Profundidad de la caja o brida • Apertura del troquel en V • Capacidad de carga de las herramientas Una perforadora de cuello de cisne está diseñada para crear espacio, pero aún necesita la resistencia estructural suficiente para la aplicación. |
8. Por qué importa la profundidad de la garganta
La profundidad de la garganta determina cuánto espacio hay disponible detrás de la punta del punzón.
Una garganta poco profunda puede ser adecuada para: • Bridas de retorno cortas •Profundidades de caja moderadas •Mejora general de la limpieza | Puede que se requiera una garganta más profunda para: •Bridas de retorno largas •Cajas con dimensiones internas restringidas •Piezas complejas de múltiples curvaturas |
Sin embargo, una mayor profundidad de garganta no siempre es mejor. Un hueco muy profundo puede reducir la rigidez de la herramienta y limitar la carga de flexión admisible.
El enfoque correcto es seleccionar el Profundidad mínima de garganta que proporciona el espacio libre requerido, manteniendo al mismo tiempo suficiente resistencia y estabilidad.
9. Punzones de cuello de cisne y secuencia de plegado de cajas
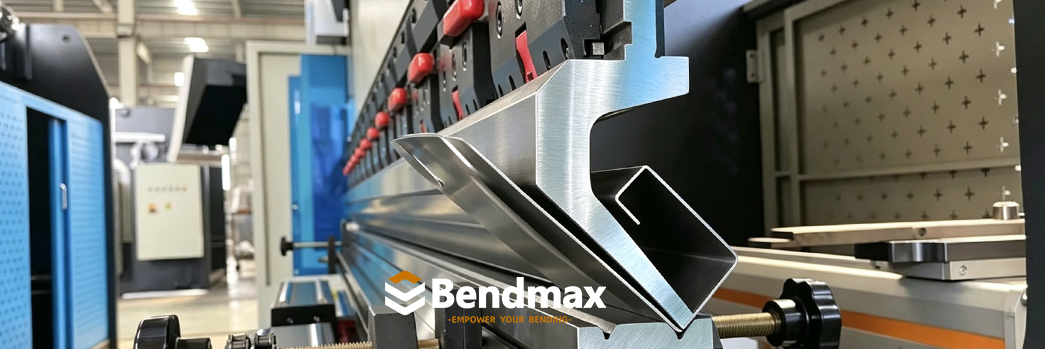
La selección de herramientas es solo una parte del éxito en el doblado de cajas. La secuencia de doblado también afecta la holgura.
Para muchos componentes con forma de caja, los operarios deberían considerar doblar primero las bridas más cortas. Esto puede facilitar el acceso para los doblados posteriores y reducir el riesgo de que las paredes previamente formadas rodeen el punzón.
Antes de la producción, compruebe:
La distancia entre paredes opuestas
La profundidad de la garganta del golpe
La longitud del segmento de perforación
Dimensiones del portaherramientas
La posición de la curva final
La posibilidad de interferencia en la esquina
Para cajas estrechas o completamente cerradas, puede ser necesario utilizar herramientas segmentadas o secciones especiales en forma de cuerno. Un solo punzón de cuello de cisne no puede solucionar todos los problemas de espacio libre horizontal o en las esquinas.
10. Los punzones de cuello de cisne no son una solución universal.
Si bien los punzones de cuello de cisne proporcionan mayor espacio libre, no eliminan todas las limitaciones de flexión.
Un punzón de cuello de cisne puede no ser adecuado cuando:
La carga de flexión requerida es demasiado alta.
La profundidad de la garganta es insuficiente
La caja es más profunda que el espacio libre disponible para la máquina.
La herramienta es demasiado larga para la carga requerida.
La pieza de trabajo requiere espacio libre en ambos extremos del punzón.
La pieza necesita un perfil de desplazamiento o de bocina especial.
El chip V seleccionado no coincide con la aplicación.
En estas situaciones, la solución puede implicar:
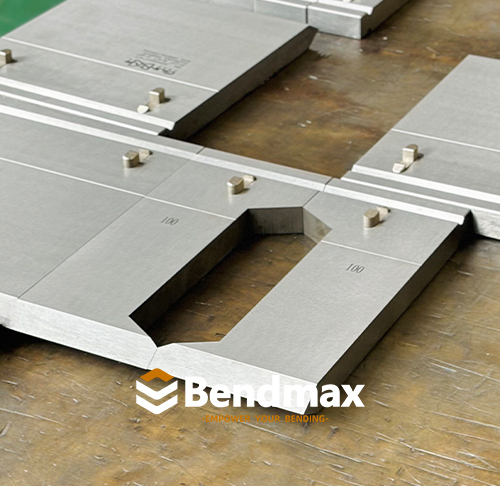
Puñetazos de cuernoÚtil para acceder a zonas estrechas o confinadas que requieren acceso adicional alrededor del punzón.
Perforadoras de fajasUn punzón estrecho con punta angulada, adecuado para zonas de curvatura reducidas y perfiles confinados.
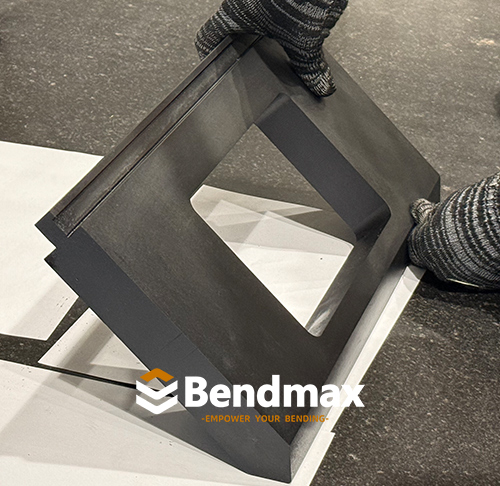
Perforadoras de ventanasDiseñado para cumplir con requisitos de espacio libre específicos alrededor de secciones previamente formadas o perfiles cerrados.
La elección de la herramienta más adecuada depende de la geometría completa de la pieza de trabajo, y no de una sola dimensión.
11. Cómo elegir el punzón de cuello de cisne adecuado
Antes de seleccionar una perforadora de cuello de cisne, revise la siguiente información.
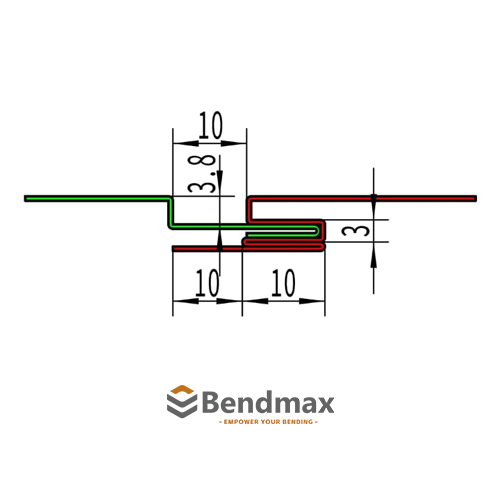 Geometría de la pieza de trabajoProporcione el plano de la pieza terminada, especialmente la altura y la posición de las bridas previamente formadas. 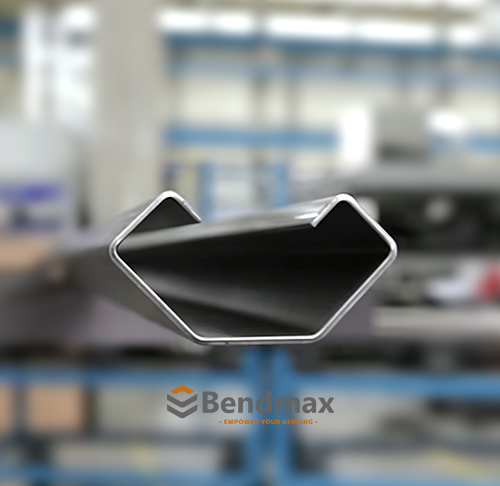 Material y espesorEl tipo y el grosor del material influyen en la fuerza de flexión necesaria, el radio interior y la carga de la herramienta. 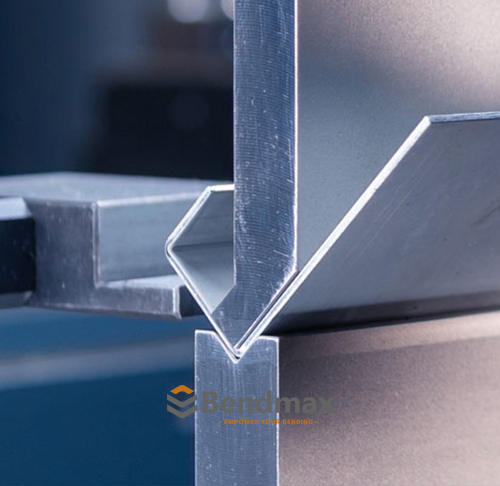 Autorización requeridaMida la distancia entre la línea de curvatura y la brida o pared que interfiere.
|
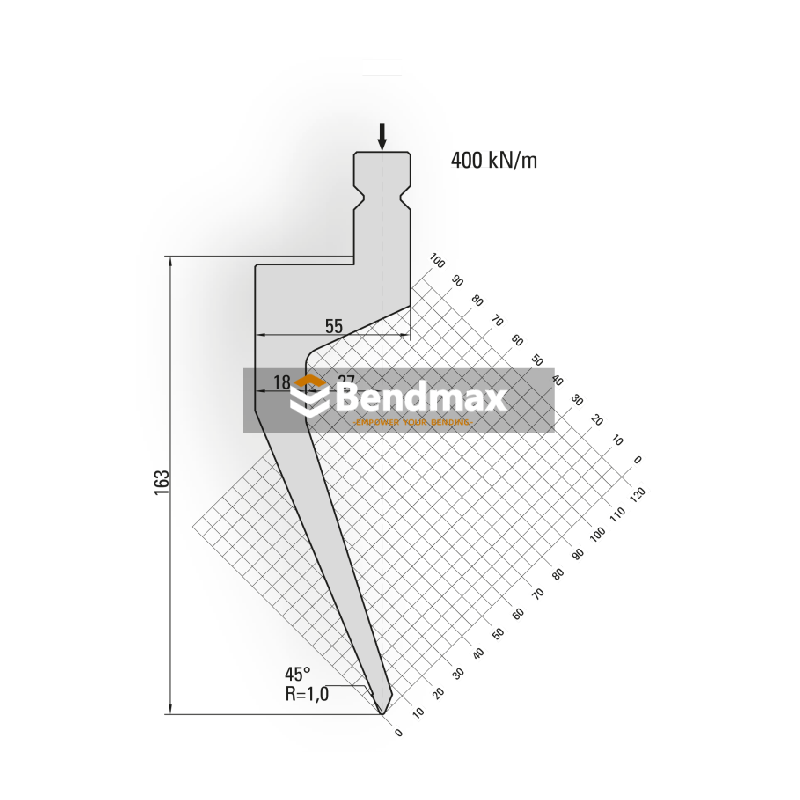 Ángulo de punzón y radio de la puntaEl ángulo del punzón y el radio de la punta deben coincidir con la operación de doblado requerida y la matriz en V seleccionada. 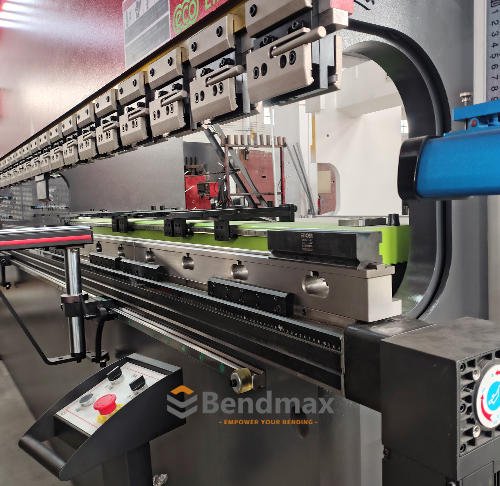 Capacidad de la máquinaAntes de elegir la herramienta, compruebe el tonelaje de la máquina, la longitud de plegado, el espacio libre y el sistema de sujeción.  Capacidad de cargaLa carga admisible del punzón de cuello de cisne debe ser la adecuada para la aplicación real. No dé por sentado que la herramienta puede utilizar la capacidad máxima de la plegadora.
|
Sistema de herramientasConfirme la interfaz de la herramienta de la prensa plegadora, como por ejemplo: Sistema Amada Sistema Trumpf Sistema WILA Sistema Bystronic Sistema LVD
|
12. Punzones de cuello de cisne de Bendmax
Bendmax fabrica punzones y matrices para prensas plegadoras, tanto para aplicaciones de plegado estándar como especializadas.
Nuestras soluciones de perforación de cuello de cisne están diseñadas para proporcionar:
 | | Despacho fiableLos perfiles empotrados crean espacio adicional para cajas profundas, canales en U y bridas de retorno. |
 | | Geometría de precisiónEl mecanizado y el rectificado precisos ayudan a mantener unas dimensiones de punzón y un rendimiento de conformado uniformes. |
 | | Selección de materiales adecuadosDependiendo de la aplicación, las herramientas de Bendmax se pueden fabricar con materiales como C45 o 42CrMo. |
 | | Personalización basada en la aplicaciónEn función de la pieza de trabajo del cliente y los requisitos de la máquina, se pueden considerar diferentes profundidades de garganta, ángulos de punzonado, alturas y longitudes de trabajo. |
 | | Compatibilidad del sistemaSe pueden suministrar herramientas para sistemas de plegadoras de uso común, previa confirmación de la interfaz y las dimensiones requeridas. |
Para punzones de cuello de cisne personalizados, los clientes pueden proporcionar un plano de la pieza, el espesor del material, el ángulo de plegado, la altura de la brida y la información de la máquina. Bendmax evaluará entonces la holgura necesaria y recomendará un diseño de utillaje adecuado.
13. ¿Cuándo se debe elegir una perforadora de cuello de cisne?
Un punzón de cuello de cisne es una opción sólida cuando:
- Un punzón estándar choca con la pieza de trabajo.
- La pieza tiene paredes laterales profundas
- La pieza de trabajo incluye bridas de retorno largas.
- Un canal en U requiere espacio libre interno adicional
- La secuencia de flexión crea interferencia
- La pieza se vuelve difícil de girar o reposicionar.
- Un punzón convencional no puede alcanzar la línea de doblado requerida.
La pregunta clave no es:
“¿Necesito un golpe más fuerte?”
Es:
¿La pieza de trabajo necesita más espacio alrededor del punzón?
Si la respuesta es afirmativa, una perforadora de cuello de cisne podría ser el siguiente paso adecuado.
14. La lección de ingeniería
La punzonadora plegadora estándar es la base versátil del plegado cotidiano. Pero cuando los perfiles profundos, las bridas de retorno o las paredes previamente formadas empiezan a interferir con la herramienta, se requiere una geometría diferente.
Una punzonadora de cuello de cisne para plegadora crea espacio adicional detrás de la punta de trabajo, lo que ayuda a los fabricantes a formar cajas profundas, perfiles en U y bridas de retorno de manera más eficiente.
Su principal ventaja es evidente:
Un punzón estándar ofrece resistencia y versatilidad. Un punzón de cuello de cisne proporciona el espacio necesario para realizar doblados complejos.
La elección correcta siempre debe equilibrar la holgura, la resistencia de la herramienta, la capacidad de la máquina y la geometría de la pieza de trabajo.
En el próximo artículo de la serie de herramientas comunes para prensas plegadoras de Bendmax, exploraremos otro perfil de punzón especializado y explicaremos cuándo resulta más adecuado que un punzón de cuello de cisne convencional.
15. Preguntas frecuentes
La punzonadora plegadora estándar es la base versátil del plegado cotidiano. Pero cuando los perfiles profundos, las bridas de retorno o las paredes previamente formadas empiezan a interferir con la herramienta, se requiere una geometría diferente.
Una punzonadora de cuello de cisne para plegadora crea espacio adicional detrás de la punta de trabajo, lo que ayuda a los fabricantes a formar cajas profundas, perfiles en U y bridas de retorno de manera más eficiente.
Su principal ventaja es evidente:
1. ¿Pueden fabricar herramientas personalizadas para prensas plegadoras?
Sí. Bendmax fabrica punzones, matrices y herramientas para prensas plegadoras a medida, según sus planos, dimensiones, material, espesor y requisitos de plegado.
2. ¿Qué información necesita para un presupuesto?
Por favor, proporcione el plano de utillaje o de la pieza, el modelo de la plegadora, el sistema de utillaje, el material, el espesor, el ángulo de plegado, el radio interior y la longitud requerida. También se agradecen fotografías o muestras.
3. ¿Qué materiales se utilizan para las herramientas de su prensa plegadora?
Generalmente utilizamos aceros C45 y 42CrMo, seleccionados según el diseño de la herramienta y los requisitos de la aplicación. También se pueden analizar requisitos de materiales especiales.
4. ¿Qué dureza alcanza su herramienta?
Dependiendo del diseño de la herramienta, el cuerpo suele endurecerse hasta alcanzar una dureza HRC de 30-35, mientras que la zona de trabajo puede llegar a tener una dureza aproximada de 54-60 para mejorar la resistencia al desgaste y la vida útil.
5. ¿Cómo se garantiza la precisión de las herramientas?
Utilizamos equipos de mecanizado, rectificado e inspección CNC de precisión para controlar las dimensiones, la exactitud del perfil, la rectitud y la dureza, con una precisión de utillaje típica de hasta ±0,02 mm.
6. ¿Cuál es su plazo de entrega de producción?
El plazo de entrega depende del tipo de utillaje, la cantidad y los requisitos de personalización. El utillaje estándar suele suministrarse más rápido, mientras que el utillaje a medida requiere tiempo adicional de ingeniería y producción.
7. ¿Puedes fabricar?
Sí. Ofrecemos soporte para pedidos OEM y pedidos al por mayor, incluyendo herramientas fabricadas según los planos, especificaciones y sistemas de herramientas requeridos por el cliente.
8. ¿Realizan envíos de herramientas para prensas plegadoras a todo el mundo?
Sí. Bendmax suministra utillaje para prensas plegadoras a clientes de todo el mundo y puede ofrecer servicios de embalaje para exportación, coordinación de envíos y servicio posventa.
9. ¿Podría ayudarme a elegir las herramientas adecuadas para la plegadora?
Sí. Envíenos el modelo de su máquina, las herramientas existentes, el plano de la pieza o los requisitos de doblado. Nuestros ingenieros le ayudarán a recomendarle la solución de punzonado, matriz o utillaje personalizado más adecuada.
Continúa tu viaje de flexión
Detalles del producto
Obtenga más información sobre esta herramienta, sus especificaciones y su compatibilidad.
→ Explora el producto: Perforadora estándar
Soluciones relacionadas
Consulte las aplicaciones relacionadas, los métodos de doblado y los análisis sobre herramientas.
→ Explorar soluciones y debates
¿Necesita un precio?
Cuéntenos sus necesidades y obtenga una recomendación de herramientas y un presupuesto.
→ Solicita un presupuesto: Habla con nuestros ingenieros de herramientas
Continuación de la serie de herramientas de Bendmax Próximo: Cuando el espacio para doblar se reduce, las perforadoras de marcos encuentran la solución. En el próximo artículo, pasaremos del acceso a espacios reducidos con perfiles profundos al acceso a curvas estrechas y presentaremos el punzón para marcos de ventanas. También conocido como punzón estándar de tipo estrecho, el punzón para marcos presenta un cuerpo delgado y una punta angular orientada hacia adentro. Esta geometría permite que la herramienta alcance zonas de doblado restringidas donde un punzón convencional podría interferir con la pieza de trabajo. Analizaremos su estructura, aplicaciones típicas y diferencias con respecto a los punzones estándar y de cuello de cisne, especialmente en marcos de puertas, marcos de ventanas, perfiles de hojas y secciones estrechas de chapa metálica. |


 Español





 IPv6 network supported